
Por que os coletores fundidos empenam: retração, restrição e seção
Os coletores fundidos empenam pela ação conjunta de retração de 1,5–2,5% (ASM Handbook Vol 7), restrição do flange e mudança de seção. O aço se contrai ao solidificar; o flange e o sistema de alimentação seguram a peça. A parede fina solidifica antes do flange espesso; a tensão residual curva a peça após a desmoldagem. A planicidade tem meta de 0,05 mm e faixa de aceitação de 0,05–0,10 mm após o alívio de tensões a 850–950 °C (ISO 8062-3).
|
|
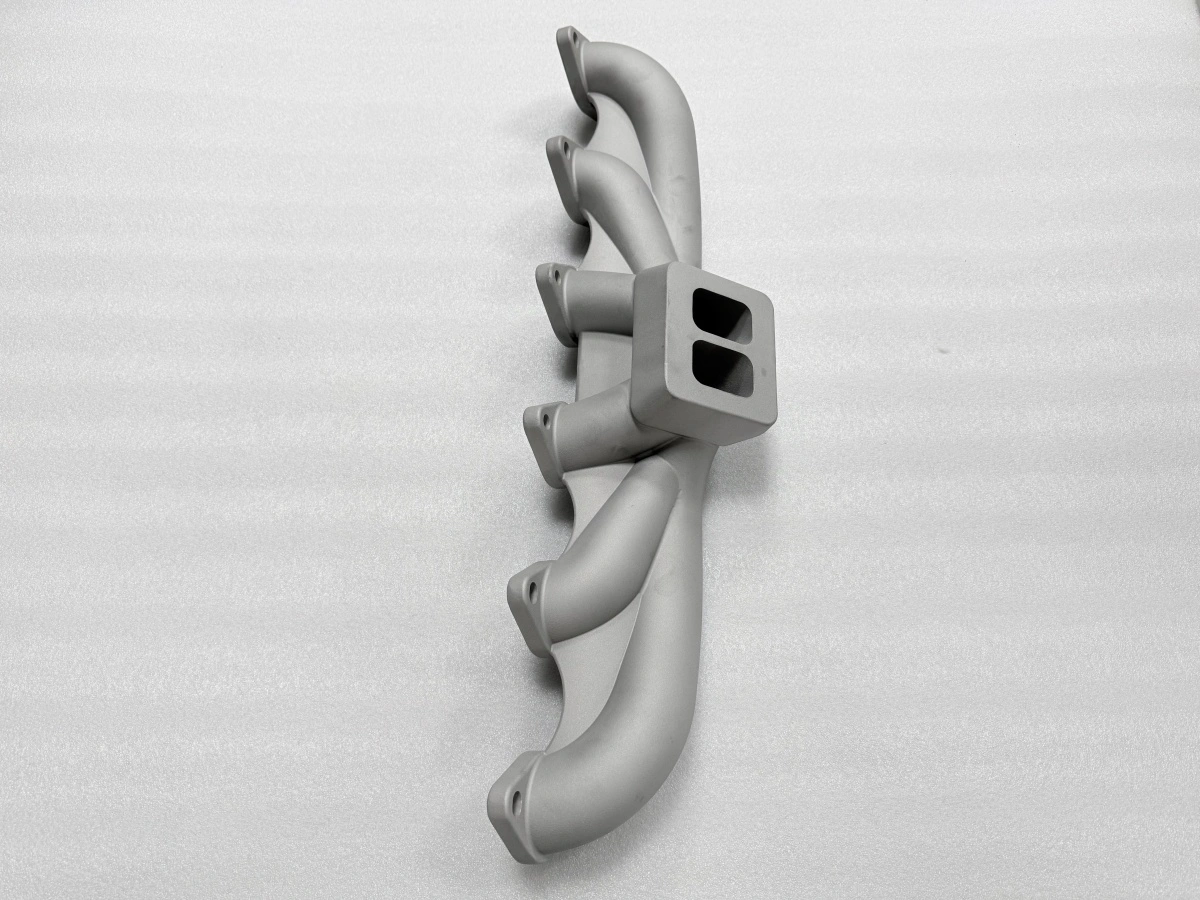
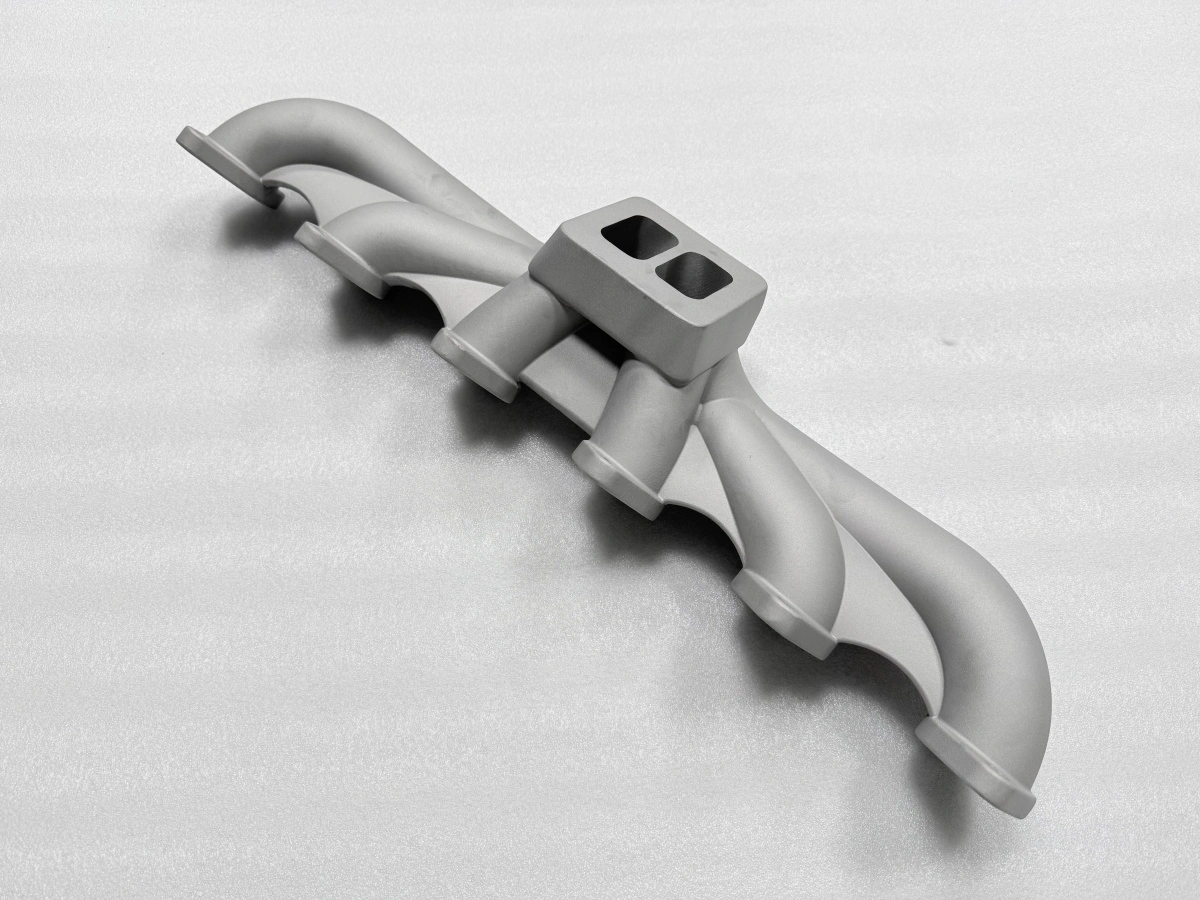
O mecanismo não é defeito de um só processo. É o mesmo triângulo na fundição e na fusão em leito de pó (PBF). Só as alavancas mudam; por isso as alavancas abaixo aparecem em pares. Por isso uma peça que empena em uma rota costuma mostrar a mesma falha na outra.
Por que os coletores fundidos empenam: onde começa?
Começa no momento em que a primeira seção solidifica. Um coletor tem seis tubos e um flange. Por isso solidifica em etapas, não como um bloco. A parede fina do tubo perde calor mais rápido que o reforço do flange.
Fica rígida enquanto o flange ainda é líquido e pode alimentar. A partir daí, as duas regiões se contraem em tempos diferentes. O tubo rígido resiste à retração do flange. A tensão se acumula na junção.
Após a desmoldagem, a peça ainda está quente e fraca. A tensão a curva em vez de trincá-la. O sentido da curvatura segue a última seção solidificada. Se o flange solidifica por último, puxa os tubos para sua face.
Se os tubos solidificam por último, puxam o flange em sela. Nos dois casos, o defeito visível aparece na face do flange. É também a face que será usinada. Um segundo ponto de partida é a alimentação.
Um ataque único em uma extremidade alimenta a peça por um lado. O lado alimentado fica quente por mais tempo e se contrai depois. A extremidade não alimentada solidifica primeiro e mantém a forma. A diferença é torção, não curvatura.
A sequência de solidificação aparece na casca. O tubo que solidifica primeiro mostra superfície clara e lisa. O flange vizinho ainda mostra tom mais escuro e quente ao desmoldar. Essa diferença é o gradiente tornado visível.
De onde vem a restrição?
A restrição vem de três fontes: molde ou casca, alimentação e geometria da peça. A casca cerâmica agarra a superfície do modelo na desceragem. Mantém a geometria da casca enquanto o metal solidifica. Uma casca rígida demais na junção do tubo age como grampo.
A alimentação acrescenta restrição ao alimentar. Um ataque que permanece líquido alimenta a seção que se contrai. Isso reduz a tensão localmente. O mesmo ataque prende a peça em um ponto.
A extremidade livre se move; os dois efeitos são reais. Podem se anular ou se somar; a geometria fornece a restrição mais forte. O flange é um anel fechado com grande momento de inércia. Resiste à flexão; o tubo é um tubo aberto com momento pequeno.
Quando se unem, o flange impõe a forma; o tubo absorve a deformação. O dispositivo e a manipulação entram por último. Uma peça endireitada quente guarda menos tensão que uma resfriada sem apoio. Uma peça empilhada antes de esfriar pode tomar forma que parece empenamento.
Na verdade, é dano de manuseio. A espessura da casca aumenta a restrição de um modo fácil de ignorar. Uma casca de 8–10 mm na junção do tubo é rígida o bastante para segurar o tubo enquanto o flange se move. A tensão se concentra na junção em vez de se distribuir.
Como a mudança de seção define o gradiente?
A mudança de seção define o gradiente térmico. O gradiente define a tensão. Uma parede de 1 mm e um reforço de flange de 12 mm na mesma peça esfriam em velocidades diferentes. A seção espessa armazena calor e solidifica tarde.
A fina solidifica cedo. O gradiente escala com a razão de espessura, não com o tamanho absoluto. Dobrar todas as paredes de um coletor dobra aproximadamente o tempo de solidificação. A razão se mantém; o padrão de empenamento também fica próximo.
Passar uma parede de 1 mm para 2 mm, com o flange em 12 mm, muda a razão e o padrão. A posição do ataque decide qual extremidade é alimentada. Alimentar o flange espesso o mantém líquido por mais tempo. A diferença cresce; alimentar a parede fina reduz a diferença.
Em troca, ameaça uma junta fria no flange. O tempo de solidificação do próprio ataque faz parte do gradiente. Um ataque pesado permanece líquido e alimenta a seção vizinha. Essa seção esfria depois da mesma seção do outro lado da peça.
Nervuras e reforços são mudanças locais de seção. Um reforço de 6 mm sobre parede de 2 mm age ao mesmo tempo como ponto quente e restrição. Solidifica tarde e segura a parede. A parede se enrola ao redor dele.
Quais alavancas movem o mecanismo?
O mecanismo de distorção é o mesmo nas duas rotas. As alavancas agem em um dos três lados; a tabela as compara entre as rotas. Uma alavanca que move dois lados ao mesmo tempo vale mais que uma que move um. O alívio de tensões não move nenhum dos três lados.
Alavanca | Rota de fundição | Rota aditiva |
|---|---|---|
Compensação de retração | Modelo ampliado em 1,5–2,5% | Modelo ampliado para fusão e resfriamento |
Restrição | Alimentação e rigidez da casca | Orientação e layout de suportes |
Gradiente de seção | Espessura de paredes e reforços | Orientação de construção e seção |
Alívio de tensões | 850–950 °C antes da usinagem | Alívio antes da separação |
Verificação | Planicidade 0,05–0,10 mm na CMM | Planicidade 0,05–0,10 mm na CMM |
Porém remove a tensão residual antes da usinagem; por isso aparece nas duas rotas. A compensação de retração é a alavanca mais barata e a mais fácil de acertar errado. Ampliar o modelo em 1,8% só é correto se a peça puder se contrair livremente. Um flange restringido não se contrai no mesmo valor.
Por isso a primeira peça é medida, não presumida. Alimentação e orientação são as alavancas que mudam a restrição. Um layout simétrico de ataques dá à peça a chance de se contrair de forma uniforme. Uma orientação que solidifica o flange por último impede o anel rígido de travar a parede fina.
Quando o mecanismo não se aplica?
O mecanismo supõe peça de parede fina e restringida. Uma peça espessa e compacta, com baixa razão comprimento-espessura, armazena menos gradiente e empena menos. Uma peça livre para se contrair em todas as direções alivia a tensão pela retração, não pela flexão. Também supõe faixa normal de retração da liga.
Mudar para liga de baixa retração ou para outro caminho de solidificação desloca os números. O triângulo permanece. O mecanismo não explica um empenamento que aparece após a usinagem. Uma peça plana antes da usinagem e curvada depois mostra tensão de usinagem ou erro de dispositivo.
Não mostra a retração da fundição. A ordem da inspeção importa mais que o tamanho da curvatura. O teste prático é a medição antes e depois.
Medir a peça plana antes da usinagem e medir de novo depois separa a deformação da fundição do movimento da usinagem em uma etapa. Por fim, o mecanismo não define limite de aceitação. Uma curvatura de 0,08 mm em um flange que será faceado é questão de sobremetal, não de rejeição.
A decisão de liberação pertence ao desenho e ao sobremetal de usinagem, não ao mecanismo. Para um coletor que deve manter planicidade de 0,05–0,10 mm após a usinagem, a rota prática é fixar o gradiente e a alimentação antes do primeiro vazamento. Depois, a primeira peça é medida em uma máquina de medição por coordenadas (CMM).
Se a mesma peça passar para uma rota impressa, o plano de medição permanece o mesmo. O modo de falha não muda com o processo. Envie o desenho, o mapa de paredes e o requisito de planicidade para a Neway.
A equipe confirmará se a peça deve ser fundida ou impressa, ou aliviada entre operações. Essa revisão transforma o risco de deformação em um plano controlado. Evita a surpresa na primeira peça.
FAQs
