
Impression 3D du GH3536 : comportement et limites
L'impression 3D du GH3536 convient à un revêtement de brûleur jusqu'à environ 900 °C en structure et 1 100 °C en oxydation propre, au prix de l'usinabilité. L'alliage est un superalliage nickel-chrome-fer ; la densité est de 8,22 g/cm³ et la dilatation de 13,9 µm/m·K. Ce n'est pas un matériau de récipient sous pression, ni un substitut direct de l'Inconel 718 là où la résistance par section compte. Les sections traitent le comportement à température, pas une recommandation de nuance.
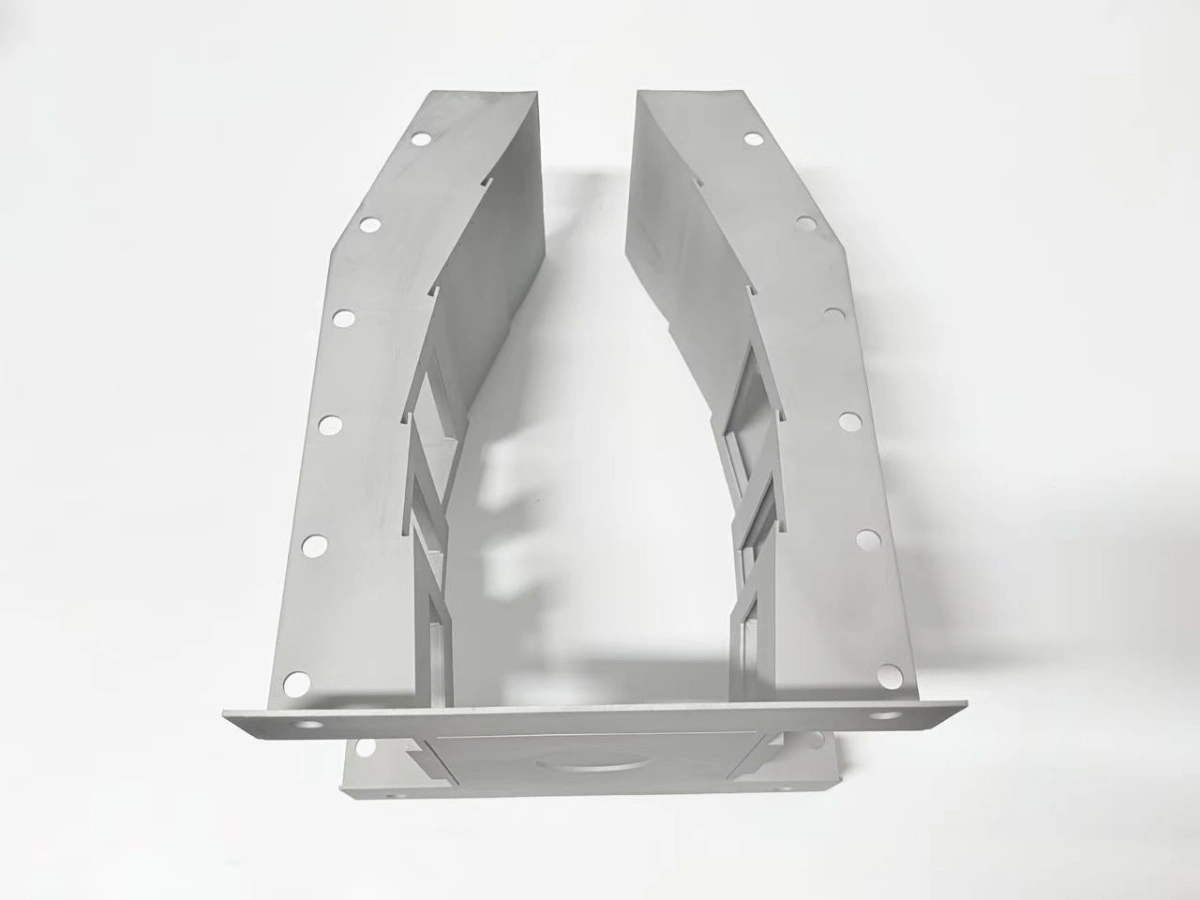
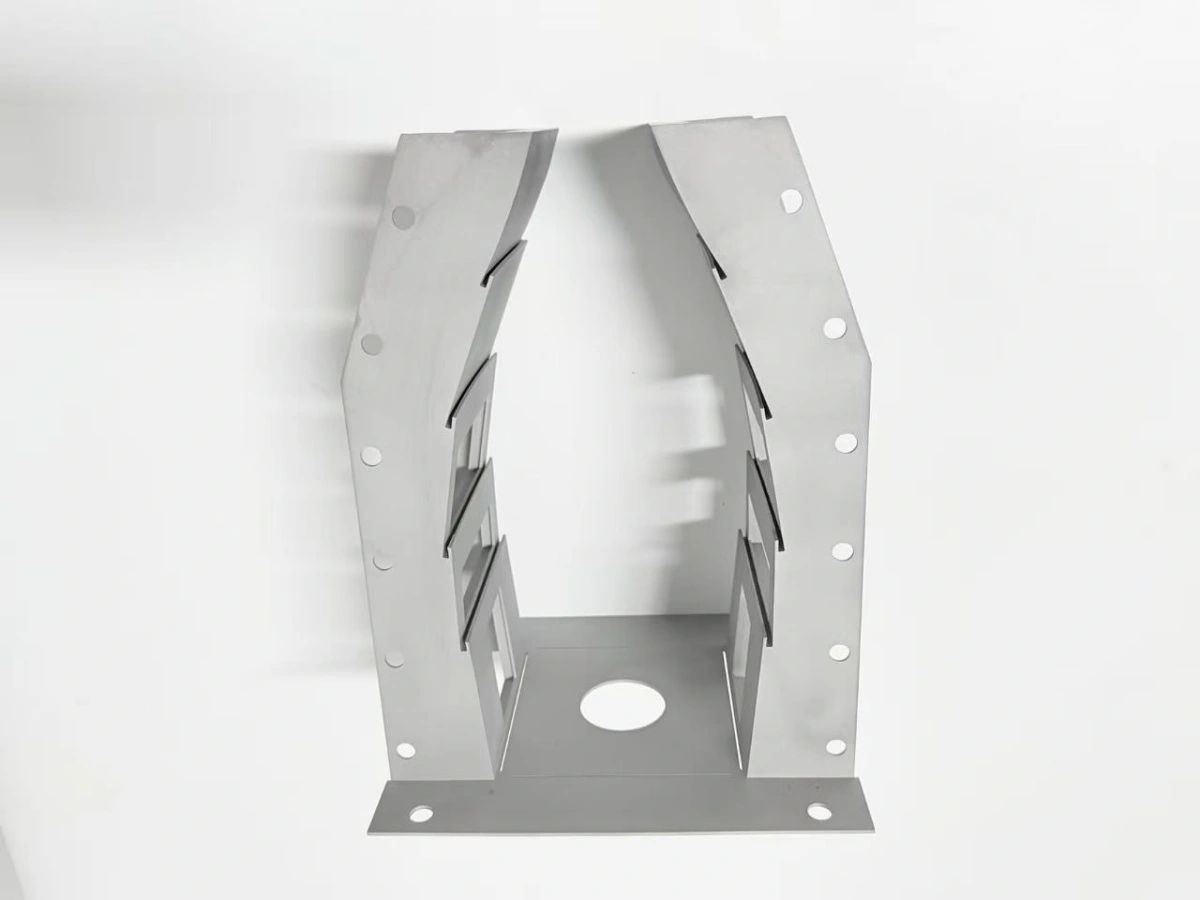
Pourquoi choisir le GH3536 pour un revêtement de brûleur ?
Le GH3536 se choisit quand une pièce demande une résistance modérée à chaud et une tenue à l'oxydation, et que les nuances voisines coûtent plus cher ou s'usinent moins bien. L'alliage garde une résistance utile jusqu'à environ 900 °C en structure, et sa couche d'oxyde reste protectrice jusqu'à environ 1 100 °C dans un gaz de combustion propre.
Face au 316L, l'échange porte sur la température. Un revêtement en 316L coûte moins cher et se soude plus facilement, mais il perd sa résistance utile au-delà d'environ 600 °C et s'oxyde plus vite en cyclage. Face à l'Inconel 718, l'échange porte sur la résistance par section et le coût d'usinage : le 718 porte plus de charge à 700 °C, mais se coupe plus difficilement et exige un contrôle de procédé plus serré.
L'alliage présente aussi un inconvénient de densité. À 8,22 g/cm³, un revêtement imprimé est plus lourd qu'une pièce 316L soudée de même enveloppe, ce qui compte sur un ensemble mobile et pas sur une chambre d'essai statique.
Les propriétés du GH3536 qui comptent sur un plan sont la résistance au fluage à 900 °C, la stabilité de la couche d'oxyde jusqu'à environ 1 100 °C et la dilatation de 13,9 µm/m·K. Une nuance moins dilatable bouge moins par cycle mais perd généralement de la résistance à température.
Pour un revêtement de brûleur, la condition décisive est souvent la paroi. Une paroi de 1,8 mm en GH3536 porte le gradient sans points chauds locaux. La dilatation de 13,9 µm/m·K maintient la bride et les cadres de fenêtre dans une plage prévisible sur un cycle.
Comment le GH3536 se comporte-t-il en fusion laser sur lit de poudre ?
L'impression 3D du GH3536 en fusion laser sur lit de poudre (PBF) se fait avec une bonne tolérance aux fissures et une fenêtre de paramètres étroite, ce qui explique son usage pour les parois fines et les détails fins. L'alliage est moins tolérant que le 316L en contraintes résiduelles, et les sections au-delà d'environ 20 mm demandent un plan de contraintes avant le lancement du plateau.
Le plateau tourne en couches de 40 µm avec l'oxygène maintenu à 100 ppm ou moins dans la chambre. Au-delà, les films d'oxyde sur la poudre augmentent la porosité et peuvent amorcer des manques de fusion dans la paroi.
La densité brute atteint typiquement 99,0–99,5 % avec un jeu de paramètres qualifié, et le HIP ferme la porosité restante à 99,5 % ou mieux. Le chiffre compte pour un revêtement, car une paroi de 1,8 mm a peu de section pour absorber un pore.
L'impression 3D de superalliage nickel change aussi le plan d'inspection. Une paroi en GH3536 se contrôle en manque de fusion aux bords de fenêtre, là où la piste laser tourne et où la vitesse de refroidissement locale chute, et pas seulement par une éprouvette de densité.
Une poudre réutilisée modifie également la fenêtre d'impression : le numéro de lot suit donc le dossier de fabrication, et le mouvement du bord de fenêtre suit la note sur le comportement des parois minces. La poudre elle-même est la seconde variable. Une poudre réutilisée augmente l'oxygène et l'azote, et l'alliage réagit par une résistance un peu plus haute et une ductilité plus basse ; le lot de poudre fait donc partie du dossier matière, pas de l'achat.
Que changent la mise en solution et le HIP ?
La mise en solution et la compression isostatique à chaud (HIP) font passer l'alliage d'un état brut avec contraintes résiduelles et porosité alignée à un état stable et quasi dense. La mise en solution tient 1 h à 1 180 °C ; le cycle HIP dure 3 h à 100 MPa et 1 180 °C. L'ordre compte plus que chaque étape seule. Le HIP ne ferme pas une porosité déjà scellée par la surface et n'enlève pas une contrainte enfermée par le montage.
- Mise en solution : 1 h de maintien à 1 180 °C pour dissoudre la structure de fabrication et libérer les contraintes.
- HIP : 3 h à 100 MPa et 1 180 °C pour fermer la porosité interne.
- Refroidir au four sous 300 °C avant d'ouvrir la porte, pour éviter un nouveau gradient.
- Remesurer les faces de référence avant l'usinage, car le cycle déplace la pièce.
L'enregistrement du four compte autant que le cycle. Une courbe qui montre le palier à 1 180 °C, la trace de pression à 100 MPa et le refroidissement sous 300 °C est la preuve que le comportement a bien eu lieu. Un certificat sans courbe n'est qu'une affirmation. Le cycle laisse aussi l'alliage plus mou et plus uniforme qu'à l'état brut, et le traitement thermique fixe aussi la condition du dossier HIP que l'exploitant conserve.
Comment l'alliage s'usine-t-il après impression ?
Le GH3536 s'usine moins bien que le 316L et mieux que l'Inconel 718, avec une forte tendance à l'écrouissage en passe légère. La règle pratique est de garder la coupe sous la couche écrouie et de prendre la surépaisseur en une ou deux passes plutôt qu'en de nombreuses passes de finition. Le tableau donne la fenêtre d'usinage pour un revêtement imprimé ; la cible de planéité et la bande d'acceptation sont volontairement séparées.
| Paramètre | Condition | Cible | Bande (unité) |
|---|---|---|---|
| Surépaisseur bride | État brut | 1,5 mm | 1,0–2,0 mm |
| Surépaisseur perçage | Percé après HIP | 1,0 mm | 0,8–1,2 mm |
| État de surface | Passe de finition | Ra 1,6 µm | Ra 1,6–3,2 µm |
| Planéité | Face de bride | 0,05 mm | 0,05–0,10 mm |
| Filetage | M4 dans GH3536 | 1,5×D | 1,5–2,0×D |
La surépaisseur d'usinage est aussi un poste de planning. Le GH3536 enlève environ la moitié du volume par heure du 316L sur la même cellule cinq axes, et la bride et les faces de fenêtre sont les fonctions les plus lentes car elles demandent une seule prise.
L'usure d'outil est l'autre coût. L'alliage s'écrouit et abrase les arêtes carbure, si bien une plaquette de finition qui tient une série de 316L doit être changée en cours de série sur GH3536. Les règles de conception des pièces à paroi mince supposent déjà que la face usinée, et non la face imprimée, est le référentiel.
Quand le GH3536 n'est-il plus le bon choix ?
Le GH3536 n'est plus le bon choix au-delà d'environ 1 100 °C en gaz oxydant, en atmosphère chargée en soufre ou en chlorures, et là où la section demande plus de résistance que l'alliage n'en porte à température. Ces conditions mènent à une nuance nickel plus résistante ou à un revêtement, pas à une paroi plus épaisse en GH3536.
Le comparatif qui décide la plupart des projets est celui de l'Inconel 718. À 700 °C, le 718 porte environ deux fois la limite d'élasticité du GH3536, si bien une platine porteuse qui passe en 718 ne passe pas en GH3536 à section égale. L'échange inverse apparaît sur le coût et l'usinabilité, où le GH3536 gagne.
L'alternative Hastelloy X est la même famille sous un autre nom commercial, le comparatif est donc commercial et non métallurgique. Un acheteur qui spécifie du Hastelloy X et reçoit du GH3536 doit attendre le même comportement dans la plage de composition normalisée ; le certificat de coulée décide la réception, pas le nom. Face au 316L, la limite est plus simple : le 316L suffit jusqu'à environ 600 °C et coûte moins cher, si bien un revêtement basse température qui ne voit jamais 700 °C n'a pas besoin de GH3536.
Face à une route de fonderie, l'impression gagne sous deux conditions. Elle gagne quand la paroi descend sous 2,0 mm et qu'un moule ne la remplit pas proprement, et quand la première pièce est attendue en semaines plutôt qu'en mois. La fonderie gagne quand la série dépasse quelques centaines de pièces et quand la section est assez épaisse pour qu'une pièce near-net demande moins d'usinage qu'une ébauche imprimée.
Il existe aussi une condition de géométrie. Une section très épaisse, au-delà d'environ 40 mm, tire moins parti de l'alliage car le gradient thermique et le cycle HIP dominent le résultat, et une route fonderie ou forge peut être la meilleure comparaison.
Quand ce jugement matière ne tient-il pas ?
Ce jugement ne tient pas quand la sollicitation inclut un choc thermique au démarrage à froid, quand le lot de poudre est inconnu ou quand la pièce est une limite de pression. Chacun de ces cas retire l'hypothèse que le comportement de l'alliage, et non le dossier de procédé, décide du résultat.
Il ne tient pas non plus pour une route de réparation. Une réparation soudée sur GH3536 demande son propre traitement thermique et sa propre inspection, et le comportement décrit vaut pour la fabrication d'origine, pas pour la zone réparée.
La limite d'oxydation est une estimation de service, pas un engagement. Les 1 100 °C sont une stabilité de couche en gaz propre, et une chambre réelle avec du soufre ou des particules peut dégrader la couche bien sous cette valeur.
L'impression 3D du GH3536 dépend aussi de la machine. Un jeu de paramètres qualifié sur un système laser ne se transfère pas tel quel à un second système, le jugement matière est donc lié au dossier de fabrication.
Enfin, les chiffres viennent de l'ASTM B435 et de l'ASM Handbook Vol. 4, plus le jeu de paramètres qualifié ; un autre fournisseur de poudre ou une autre machine change la fenêtre d'impression, et le jugement doit être refait sur la nouvelle fabrication au lieu d'être copié.
Envoyez la sollicitation, la section et la route d'assemblage. Neway les compare à ce comportement matière, marque où le GH3536 tient et où une nuance supérieure est nécessaire, et renvoie une route avec le traitement thermique et la fenêtre d'usinage pour cette section.
FAQs
- Revêtement de brûleur en superalliage haute température : peut-il tenir ?
- Quelle épaisseur de paroi un revêtement de brûleur à paroi mince peut-il tenir ?
- Comment maîtriser la déformation d'un revêtement de brûleur ?
- Comment usiner les fenêtres d'un revêtement de brûleur après impression ?
- Qu'est-ce qui détermine le délai de fabrication d'un revêtement de brûleur ?
