
Colectores fundidos en inox: qué aporta la vía de fundición
Una pieza fundida en inox se justifica cuando lleva la curva, la pared y la brida en 1,0 mm. El inox austenítico se cuela bien, mantiene resistencia útil hasta unos 800 °C y conserva una superficie pasiva en los condensados de escape, así que un colector fundido sustituye un conjunto soldado de cinco uniones y un alivio de tensiones. La vía pierde su sitio cuando la forma es un tubo recto, cuando el lote es pequeño o cuando el ciclo supera el límite de cascarilla de la aleación.
|
|
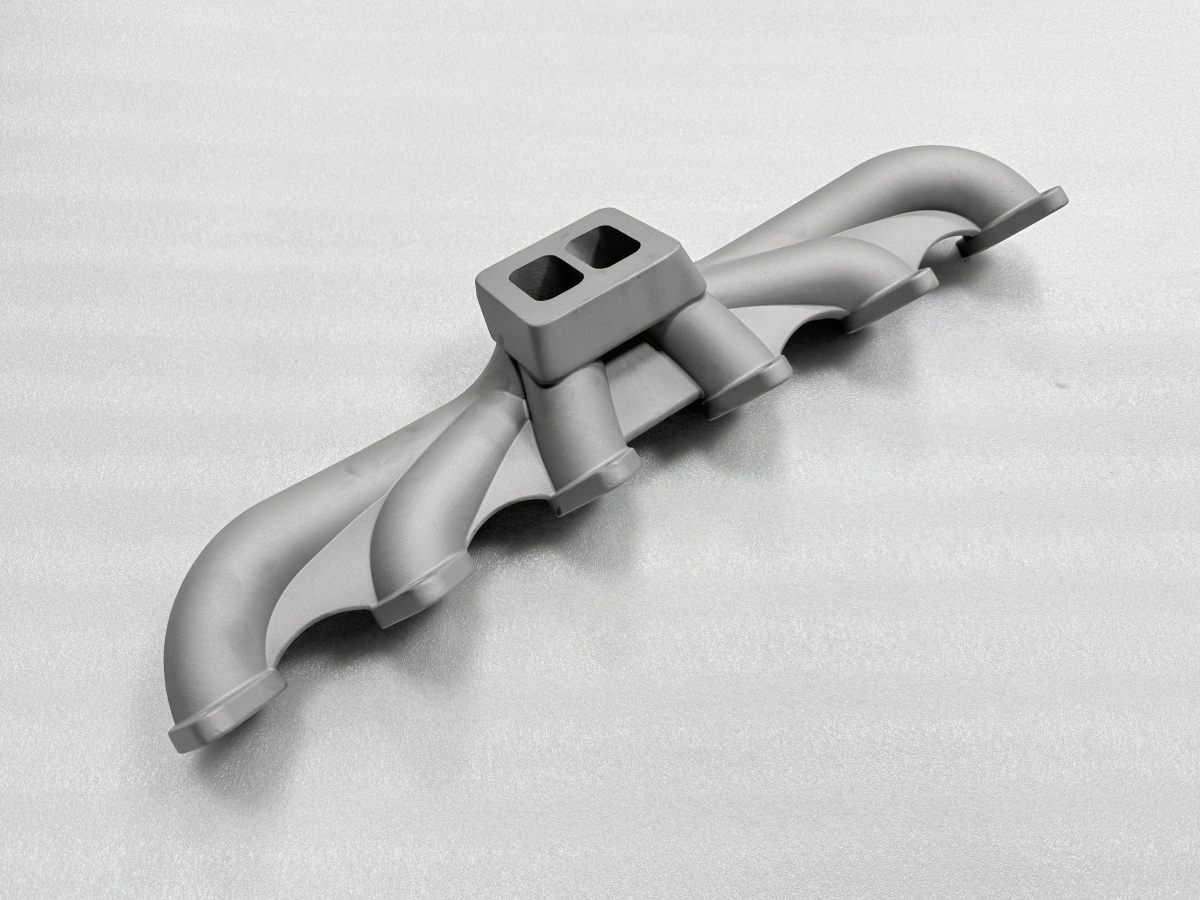
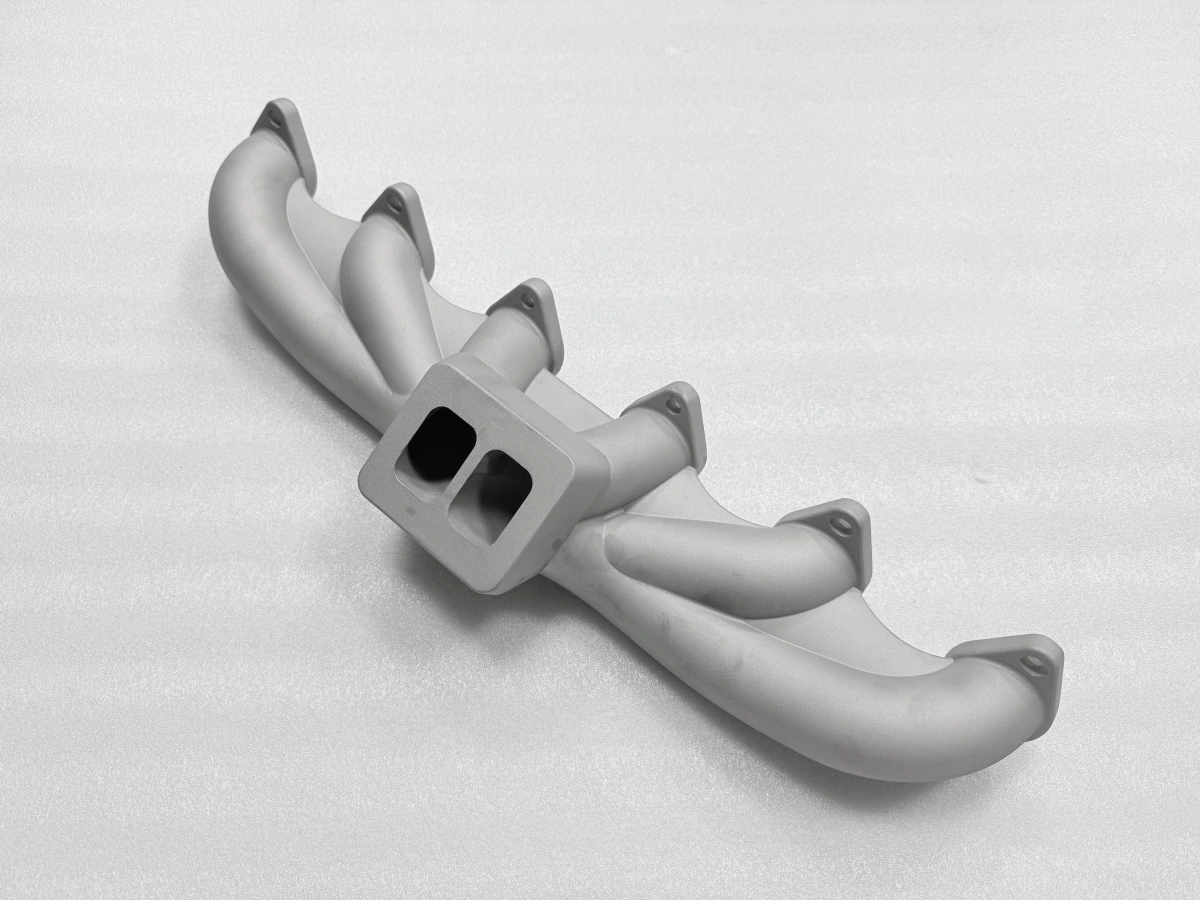
¿Por qué elegir un colector fundido en inox?
La vía de fundición gana primero en forma. Un colector cuyos codos salen de un colector principal en ángulos compuestos es una sola pieza fundida, no cinco tubos cortados y cinco soldaduras, y cada soldadura eliminada es un camino de fuga y un punto de inspección menos.
Gana después en control de pared. La misma pieza puede llevar un jefe de 10 mm alrededor de un taladro y una pared de 1,0 mm entre codos sin unión. Una pieza soldada tiene que elegir un tubo y reforzarlo localmente, y ese refuerzo suele ser otra soldadura.
La aleación sigue el ciclo de servicio, no el plano. El RFQ debe indicar el ciclo, no solo el nombre de la aleación. Un tipo 304 o 316 se cuela bien y aguanta gases de escape hasta unos 800 °C. Un tipo 309 o 310 mantiene resistencia a la cascarilla por encima de 1.000 °C a costa de mecanizar; las calidades dúplex y de endurecimiento por precipitación compran corrosión o resistencia y lo pagan en ventana de colada.
El tamaño del lote decide el resto. Un modelo impreso y un plan de concha estándar dan una primera pieza en días, y el coste fijo se reparte entre diez y unos cientos de unidades. Por debajo de diez piezas el ajuste pesa en cada una; por encima de unos cientos, utillaje y mecanizado toman el relevo.
¿Qué cambia la estructura de fundición?
La estructura de fundición cambia cómo se comporta la aleación en la brida y en la pared. Un inox austenítico fundido solidifica con grano dendrítico grueso y un pequeño contenido de ferrita controlado, y esa mezcla fija el límite elástico, la ductilidad y la respuesta a una reparación soldada.
La porosidad es la segunda diferencia. Una pieza sana mantiene la porosidad gaseosa por debajo del nivel que se ve en una cara de estanqueidad mecanizada, y la fundición la controla con temperatura de colada, precalentamiento de concha y alimentación, no con una prensa posterior. Una pieza impresa controla la misma propiedad con la densidad de energía del láser y, si hace falta, con prensado isostático en caliente.
El comportamiento dimensional es el tercer punto. Las tolerancias de fundición de un colector caen en la banda CT5–CT7 de la ISO 8062-3, de ahí el sobreespesor en cada cara funcional. Esa banda es una propiedad del proceso, no un defecto, y un plano que exige IT7 directamente del molde pide la vía equivocada.
La pared es el cuarto punto. Una pared fundida de 1,0 mm en un codo es estable cuando la sección la sostienen la brida y una nervadura, y es la primera zona que se deforma cuando el plan de concha está mal. La vía de fundición da la pared fina, pero también la convierte en la zona que más disciplina exige. El mecanismo del movimiento de pared se trata en un artículo de conocimiento aparte.
¿Cuánto sobreespesor necesita el mecanizado?
El sobreespesor de mecanizado se fija por la función, no por costumbre. Una cara de brida que se fresará y sellará necesita 1,0–2,0 mm, un taladro que se perforará y roscará necesita 1,0–1,5 mm, y una cara que queda en bruto de fundición no necesita nada.
Quedarse corto es el error caro. Una brida que llega 0,3 mm por debajo de la altura acabada no se salva con un mejor montaje; se convierte en pieza desechada, y la pérdida es la pieza fundida entera, no el fresado.
Pasarse es el error más silencioso. Dos milímetros de más en una brida fina elevan el corte interrumpido, obligan a una segunda pasada y pueden sacar la cara de planitud después del alivio.
Planitud y rugosidad van en la misma tabla que el sobreespesor. El objetivo es 0,05 mm en la brida de dos puertos, la banda de aceptación es 0,05–0,10 mm, y la cara de estanqueidad se acaba a Ra 1,6–3,2 µm según la ISO 4287.
Característica | Condición | Objetivo | Banda (unidad) |
|---|---|---|---|
Sobreespesor de brida | Inox fundido, fresado y sellado | 1,5 mm | 1,0–2,0 mm |
Sobreespesor de taladro | Perforado y roscado tras la colada | 1,2 mm | 1,0–1,5 mm |
Planitud de brida | Brida de dos puertos, tras alivio | 0,05 mm | 0,05–0,10 mm |
Rugosidad de estanqueidad | Cara fresada, ISO 4287 | Ra 1,6 µm | Ra 1,6–3,2 µm |
¿Qué tratamiento térmico conviene?
El alivio de tensiones es el tratamiento que conviene a un colector fundido en inox, y va después del desmoldeo y antes del mecanizado. La pieza se mantiene a 850–950 °C durante 1,5–2 h y luego se enfría en el horno hasta unos 300 °C antes del enfriamiento al aire, un ciclo descrito para piezas fundidas austeníticas en el ASM Handbook Vol. 7.
El orden importa más que la consigna. Un alivio antes del desmoldeo no quita la restricción de la concha, y un alivio después del mecanizado traslada la distorsión a la pieza acabada. El ciclo va entre ambos, y la brida se vuelve a medir después porque la planitud puede moverse durante el tratamiento.
Desmoldar y separar la pieza del árbol de colada; dejar enfriar al aire.
Cargar la pieza para el alivio a 850–950 °C y mantener 1,5–2 h.
Enfriar en el horno hasta unos 300 °C y luego al aire hasta temperatura ambiente.
Volver a comprobar la planitud de brida y el espesor de pared antes de liberar a mecanizado.
Un alivio omitido aparece después como una brida que se mueve tras el fresado. Un alivio demasiado caliente o demasiado largo puede engrosar la estructura y ablandar la superficie, por eso el ciclo se escribe con banda de temperatura y tiempo de mantenimiento, no con una cifra única.
¿Cuándo conviene la vía impresa?
La vía impresa conviene en dos casos claros. El primero es una pieza única o un diseño que aún se mueve. Una fusión en lecho de polvo (PBF) no necesita modelo, así que una pared de 1,0 mm y un canal interno se cambian en el archivo y se reimprimen en días, mientras la fundición espera modelo y concha.
El segundo es una forma que la colada no puede alimentar. Un codo con cavidad interna profunda o una pared que cambia de sección cada 20 mm se construye mejor capa a capa que alimentado a través de una concha. La pieza impresa se puede aliviar y mecanizar en las mismas caras de brida.
La vía de fundición conviene en otros dos casos. El primero es un diseño estable de diez a unos cientos de unidades: el modelo está amortizado, el plan de concha está fijado y el precio unitario cae por debajo de una pieza impresa de una en una.
El segundo es un colector grande y sencillo donde la aleación y la sección hacen el trabajo. Una pieza fundida puede llevar una pared de 1,0 mm sobre un codo de 300 mm y un jefe de 10 mm en la misma pieza. Evita el campo de tensiones residuales de una soldadura multipaso y el tiempo de construcción de una pieza PBF alta.
Existe una vía de recuperación documentada para una primera colada deformada, y empieza por un modelo nuevo en lugar de una pieza enderezada. La comparación no es un empate. La impresión quita el modelo y acorta la primera pieza; la fundición quita la soldadura y baja el precio unitario en serie.
¿Cuándo no se sostiene el juicio de material?
El juicio falla por encima del límite de cascarilla de la aleación. Un tipo 304 o 316 se cascarilla en servicio continuo por encima de unos 800 °C y pierde sección; la respuesta es una calidad refractaria o una aleación de níquel, no una pared más gruesa del mismo acero.
Falla en el ambiente corrosivo equivocado. Los condensados con cloruros atacan las calidades austeníticas en la soldadura y bajo los depósitos, y una calidad dúplex o con más molibdeno es la respuesta de material antes que la de vía.
Falla por debajo del límite de pared. Una pared fundida por debajo de unos 0,8 mm es difícil de llenar y de inspeccionar, y una pared impresa en ese rango necesita un juego de parámetros cualificado; el juicio de material supone que la pared puede hacerse sana.
Falla cuando la tolerancia es más estrecha que el proceso. Un taladro que exige IT7, una posición de puerto a 0,05 mm o una planitud por debajo de la banda CT5–CT7 pertenecen al mecanizado posterior a la colada, y la elección de material no lo cambia.
Falla cuando el lote no absorbe el ajuste. Dos o tres piezas cargan modelo, concha y plan de inspección en cada unidad, y una pieza soldada o impresa es la respuesta más barata aunque la fundición sea técnicamente sana. Envíe el plano, el ciclo de servicio y el tamaño de lote a Neway; el equipo dirá si el colector debe fundirse, soldarse o imprimirse y qué caras necesitan sobreespesor antes de medir la primera pieza.
FAQs
¿Se puede usar un modelo de cera impreso en 3D para fundición a la cera perdida?
Compensación de contracción del modelo de cera impreso: ¿qué se escala?
¿Cuántas capas de concha necesita la fundición a la cera perdida?
Deformación de colectores de pared delgada: ¿qué causa la primera colada?
Inspección de colectores fundidos: ¿qué los libera para mecanizado?
