
Caso de recuperación de un colector fundido: una pieza delgada deformada
El colector delgado deformado se recuperó con un nuevo modelo de cera al 1,8 % de compensación, no enderezando la primera colada. La primera colada se combó en la brida y no cumplió la banda de planitud; Enderezar habría movido la tensión, no la habría eliminado.
El segundo modelo cambió la ruta de contracción, la alimentación y el plan de concha. La primera pieza de ese modelo cumplió la comprobación de planitud antes del mecanizado.
|
|
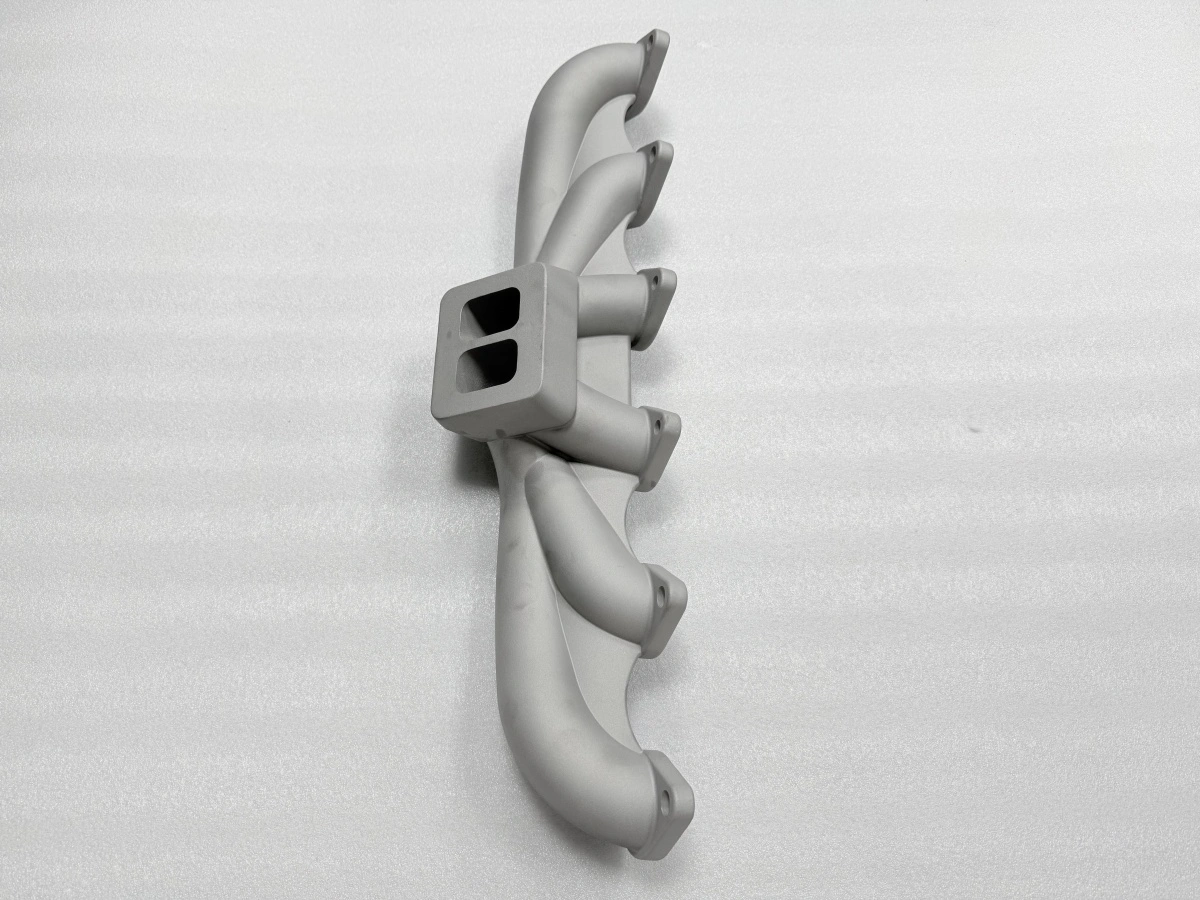
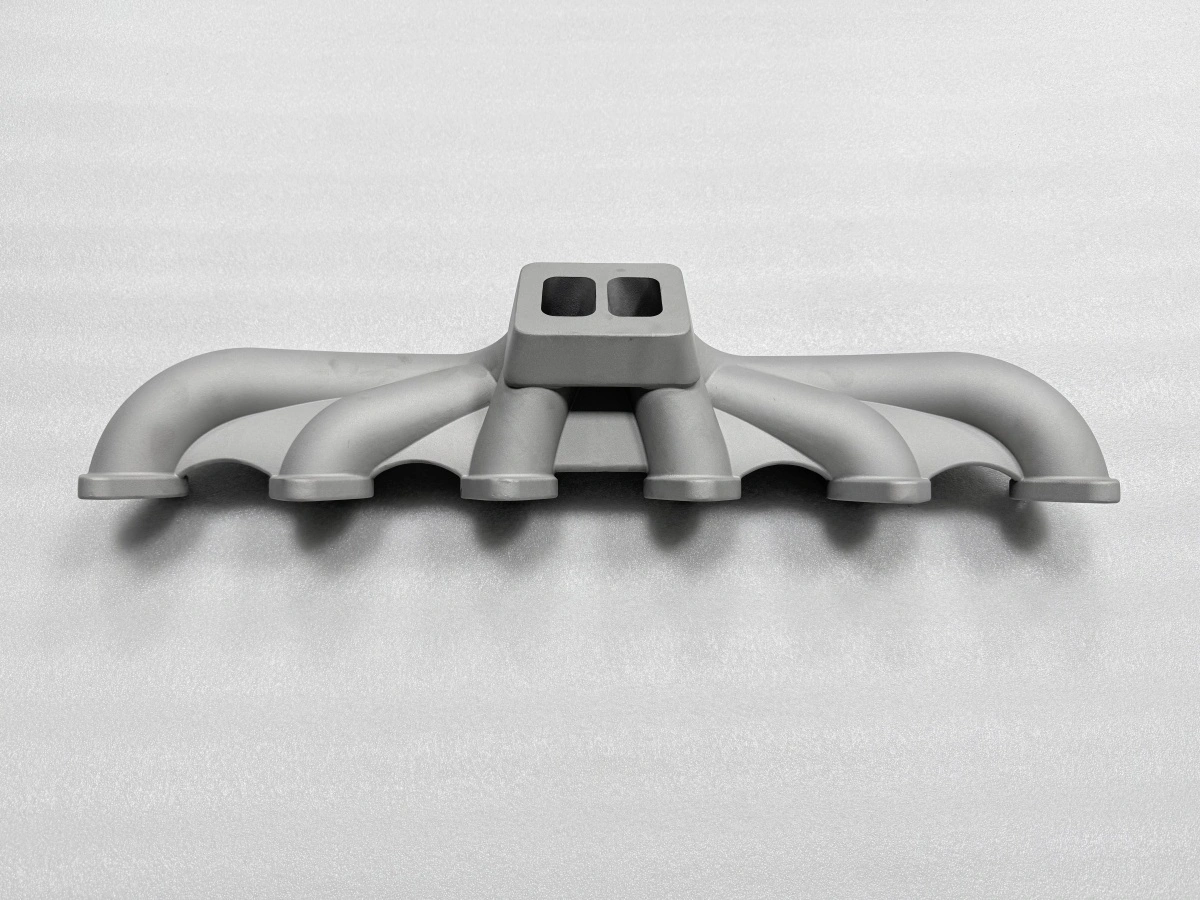
El expediente cubre una familia de piezas y una ruta. No afirma una solución general.
Muestra qué palancas se cambiaron, en qué orden y qué se midió antes de la liberación. Las cifras vienen del expediente del caso; el mecanismo se trata en un artículo de conocimiento aparte y aquí solo se referencia.
¿Con qué empezó el caso de recuperación de un colector fundido?
El punto de partida era un colector delgado de acero inoxidable, con seis codos y una brida de dos puertos. La cara de la brida debía quedar plana después del mecanizado.
Se eligió la ruta de fundición porque la geometría ya era una pieza fundida y la serie era pequeña. El modelo se imprimió en cera, se encamisó, se coló y se desmoldó.
La primera pieza se midió antes del mecanizado en una máquina de medición por coordenadas (CMM) (expediente del caso). La cara de la brida quedó fuera de la banda de aceptación de 0,05–0,10 mm. La comba era visible en la brida de dos puertos, con el lado de los codos alto. La pieza no se rechazó; se convirtió en una decisión sobre el modelo siguiente.
Cuatro valores enmarcaron el trabajo: contracción de 1,5–2,5 %, sobremedida de enderezado de 0,5–1,5 mm, alivio de tensiones a 850–950 °C y banda de planitud de 0,05–0,10 mm. Esos valores fijaron los límites de cada cambio.
¿Dónde se deformó la primera colada?
La comba empezó en la brida, no en los codos; La pared delgada del codo se solidificó primero y se volvió rígida. El puente de la brida siguió líquido más tiempo y se contrajo después. La concha sostenía el lado del codo mientras la brida se movía. El resultado fue una comba en la cara de la brida.
Modelo de cera impreso: el modelo se escaló a la tasa estándar y se encamisó con cinco capas.
Colada y desmoldado: la pieza se coló en la orientación estándar y se desmoldó tras enfriar.
Primera medición: la cara de la brida quedó fuera de la banda de 0,05–0,10 mm en la CMM.
Decisión: el modelo se reimprimió en lugar de enderezar la primera colada.
La alimentación era unilateral. El lado alimentado permaneció caliente más tiempo y se contrajo después. Eso añadió una torsión a la comba. El primer expediente no separaba los dos efectos; por eso el segundo modelo cambió tanto la escala como la alimentación.
El plan de concha también formaba parte de la causa. Cinco capas sostenían la unión del codo lo suficiente para resistir la contracción de la brida. La concha era una palanca que podía moverse sin cambiar el diseño de la pieza.
¿Qué cambió en el segundo modelo?
Cuatro cambios entraron en el segundo modelo. Cada uno apuntaba a un lado distinto, y cada uno se registró antes de la colada.
Primero, el modelo de cera se escaló al 1,8 %, dentro del rango de 1,5–2,5 %. El primer modelo había usado el extremo bajo. La nueva escala daba a la brida más margen para contraerse antes de que la concha la retuviera.
Segundo, la alimentación pasó de unilateral a simétrica. Dos ataques sustituyeron a uno. El lado alimentado ya no permanecía caliente solo, lo que redujo la componente de torsión. La alimentación no era un diseño térmico; era un cambio de disposición que podía grabarse en el modelo.
Tercero, la concha pasó de cinco a siete capas. Las capas extra rigidizaron la concha lejos de la unión del codo y dejaron moverse la unión. El cambio se comprobó en la primera concha antes de la colada.
Cuarto, se ralentizó el desencerado. Un calentamiento más lento dio tiempo a la concha para secarse y redujo el riesgo de grieta en la unión del codo. El plan se escribió para que la siguiente carga pudiera repetirlo. El cambio de modelo y el de concha quedaron como registros separados; cada uno solo habría sido una suposición.
¿Qué palancas sostuvieron la pared?
La pared se sostuvo con tres palancas a la vez; La primera fue la compensación de contracción. Una escala de 1,8 % dejó contraerse la brida mientras la pared del codo aún podía moverse. La segunda fue la disposición de alimentación. Una alimentación simétrica mantuvo ambos lados de la brida a temperatura parecida, de modo que la contracción fue más uniforme.
La tercera fue la concha. Siete capas sostenían la forma de la concha sin apretar la unión del codo. La concha era rígida donde hacía falta y flexible donde la pieza debía moverse. Esa separación era el punto del cambio, y se comprobó en la concha antes de la colada.
El alivio de tensiones llegó tras el desmoldado y antes del mecanizado. La pieza se mantuvo a 850–950 °C y se enfrió en el horno. La comprobación de planitud se repitió tras el alivio, porque la medida antes y después puede diferir. La liberación usó el valor posterior al alivio, no el valor tras el desmoldado.
La sobremedida de enderezado de 0,5–1,5 mm se quedó en el plano. No se usó para doblar la pieza. Estaba para que el mecanizado pudiera limpiar la cara de la brida sin cortar la pared. La sobremedida y la banda de planitud son números distintos; el caso usó ambos.
¿Cómo se inspeccionó la pieza fundida?
La inspección se construyó alrededor de la cara de la brida y el espesor de pared. Se registraron cuatro comprobaciones en la primera pieza del segundo modelo. La tabla indica qué se midió y qué liberó la pieza.
Comprobación | Medición | Criterio | Registro |
|---|---|---|---|
Planitud | Cara de brida en CMM | 0,05–0,10 mm | Dentro de banda |
Espesor de pared | Seis paredes de codo | Mínimo del plano | Medido |
Alivio de tensiones | Ciclo del horno | 850–950 °C | Registrado |
Sobremedida | Sobremedida de cara de brida | 0,5–1,5 mm | Medido |
La medición CMM se tomó con la pieza apoyada en tres puntos, no apretada. El apriete puede aplanar una brida combada y ocultar el error. Los puntos de apoyo se marcaron para que la pieza siguiente se mida igual.
La comprobación de espesor de pared usó los mismos seis puntos en cada pieza. Los puntos estaban en la unión del codo y en el centro del codo. El registro era una tabla de valores, no un sello de conformidad. Esa tabla hizo comparable el segundo modelo con el primero.
¿Qué demuestra este expediente?
Demuestra que esta familia de piezas puede recuperarse cambiando el modelo, la alimentación y la concha, y midiendo antes del mecanizado. No demuestra que toda pieza fundida deformada pueda salvarse. Una pieza con grieta, unión fría o pared por debajo del mínimo del plano no se recupera con un modelo nuevo.
El expediente tampoco fija una regla de aceptación. La banda de 0,05–0,10 mm pertenece al plano y al plan de mecanizado. El caso muestra la banda cumplida en una pieza; no la baja ni la sube para otra.
El límite es la geometría. Una pieza compacta con baja relación longitud-espesor quizá no necesite los mismos cambios. Una pieza libre de contraerse en todas direcciones puede pasar sin cambio de escala. Si la comba aparece solo después del mecanizado, el modelo no es el lugar; revise el utillaje y el corte.
El orden de trabajo para esta banda es: fijar la compensación de contracción, hacer simétrica la alimentación, rigidizar la concha lejos de la unión, ralentizar el desencerado y medir la primera pieza en una CMM. Si la ruta pasa a impresión, el plan de medición se mantiene; el modo de fallo sigue a la geometría, no al proceso.
Envíe el plano, el mapa de paredes y el requisito de planitud a Neway. El equipo dirá si la fundición o la impresión, o un alivio entre operaciones, es la ruta adecuada. Esa revisión convierte una recuperación única en un plan repetible.
FAQs
¿Se puede usar un modelo de cera impreso en 3D para fundición a la cera perdida?
Compensación de contracción del modelo de cera impreso: ¿qué se escala?
¿Cuántas capas de concha necesita la fundición a la cera perdida?
Deformación de colectores de pared delgada: ¿qué causa la primera colada?
Inspección de colectores fundidos: ¿qué los libera para mecanizado?
