
Proceso de modelo de cera impreso en 3D: de la impresión a la colada al vacío
La impresión elimina el paso de utillaje que necesita la fundición. No cambia nada más. La cáscara cerámica sigue siendo la misma. El descerado, la calcinación y la colada al vacío también siguen iguales. Una fundición puede adoptar la ruta sin equipo nuevo. Solo hay tres decisiones nuevas: la resina, la dilatación térmica del modelo y la orientación de impresión. Esta página trata el proceso de modelo de cera impreso en 3D como una ruta de fundición. No lo reduce a una impresión.
|
|
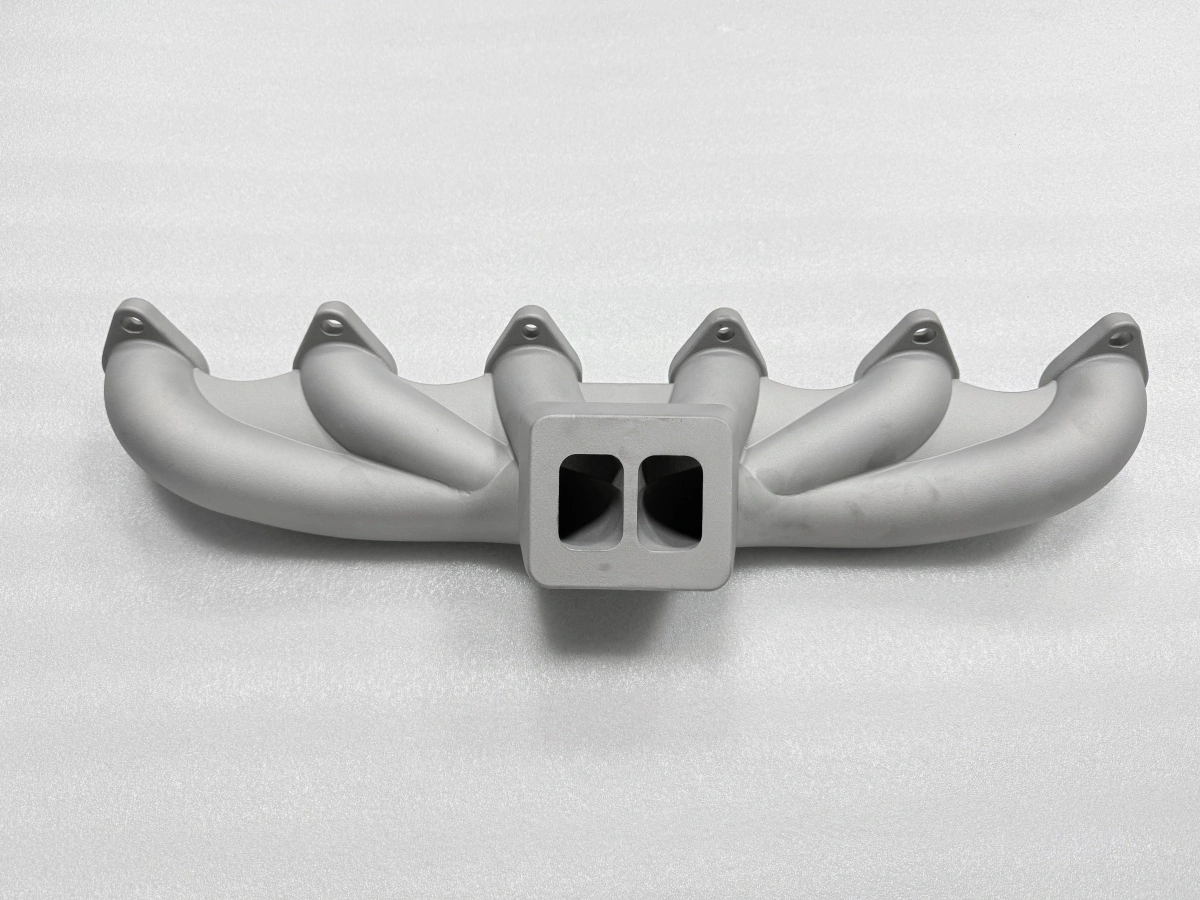
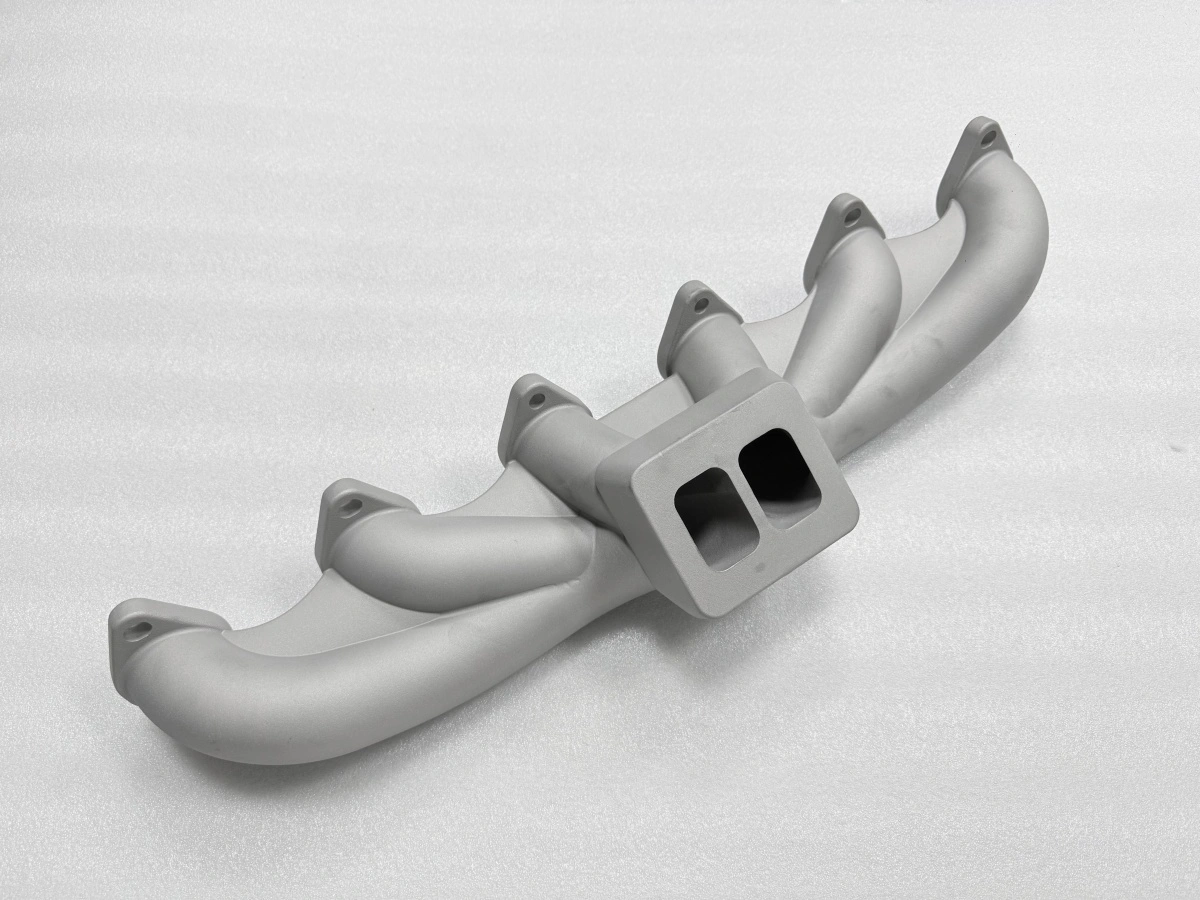
El modelo se imprime en lugar de inyectarse. Ese solo cambio sostiene el caso comercial. Un colector de dos o tres piezas no justifica un molde mecanizado. Una pieza que dura años cuesta menos por pieza en un molde. Eso vale frente a cualquier modelo impreso. El caso está en los colectores de acero inoxidable fundidos en series pequeñas. Ahí la ruta impresa se paga sola.
El conocimiento de fundición sigue decidiendo el resultado. La alimentación, el plan de cáscara, la rampa de descerado y la temperatura de colada siguen siendo decisiones de fundición. Un modelo impreso no las cambia. Una impresora que las ignora fallará en los mismos puntos que un taller de inyección. Por eso esta página sigue el modelo por la fundición. No se detiene en la impresora.
¿Qué cambia en el proceso de modelo de cera impreso en 3D?
Cuatro cosas cambian. Cada una tiene una consecuencia en el proceso. La resina se quema de forma distinta a la cera. La pieza impresa es más frágil en la manipulación. La dilatación térmica es menor. El acabado depende de la altura de capa, no de un molde pulido.
La dilatación modificada pesa más en la cáscara. Un modelo impreso se dilata menos antes de fundirse. La cáscara ve otro perfil de presión en el descerado. Por eso suele pedir una rampa más lenta que el plan escrito para cera inyectada. El acabado pesa en la inspección. Las líneas de capa pueden ocultar un defecto pequeño.
La fragilidad pesa en el banco. Los modelos impresos se astillan en bordes finos. También se astillan en las uniones de canales. El montaje debe evitar transiciones vivas. Un modelo inyectado las soportaría. Una astilla no vista se convierte en una inclusión de cáscara. Aparece después de la colada.
La orientación de impresión decide dónde caen las líneas de capa. Una brida impresa plana muestra escalones en la cara de sellado. El mismo modelo impreso inclinado mueve esos escalones a una cara no crítica. La orientación es una decisión de plano. No es un ajuste de impresora.
La repetibilidad es la cuarta ganancia. Se amortiza en un lote. Un modelo impreso es idéntico de una impresión a otra. Con la compensación ajustada, la décima colada queda dentro de CT5–CT7. Un modelo inyectado deriva con el desgaste del molde.
¿Qué pasos siguen iguales cuando el modelo se imprime?
Los pasos posteriores al modelo son los mismos cuatro de cualquier fundición de precisión. Solo se sustituye la fabricación del modelo. Por eso la ruta se cotiza sin reconstruir la fundición.
Montaje: fijar el modelo impreso a un canal de cera y a una copa de colada. Las entradas siguen el flujo de metal, no la manipulación.
Cáscara: de 5 a 8 capas para una cáscara de 6–10 mm. El número sigue el tamaño de la pieza y el espesor de pared.
Descerado y calcinación: mantener la subida por debajo de 2 °C por minuto. Después cocer 1–2 h a 800–1100 °C para eliminar residuos.
Colada, desmoldeo y alivio de tensiones: colar a 1550–1650 °C. Romper la cáscara cuando el metal pierde el color. Aliviar tensiones antes del tratamiento térmico y del mecanizado CNC.
El plan de cáscara es el único punto donde el modelo impreso cambia un número. Un modelo impreso suele necesitar una capa más. Su superficie es más rugosa. La cáscara se agarra de otra forma.
El descerado es el paso más distinto. La resina impresa se reblandece en un rango estrecho. Se dilata un poco antes de fluir. La primera parte de la rampa es más lenta que el plan de cera. La meseta superior es más larga. Una cáscara seca pero no curada del todo se agrieta en esa fase. Ocurre incluso con un buen modelo.
¿Dónde pierde tiempo la ruta impresa?
El proceso pierde tiempo en cuatro puntos. La impresión es el primero. Está en la ruta crítica, cosa que no pasa en inyección. Un juego del tamaño de un colector tarda un día o más en una impresora de resina. Varias piezas en una placa solo ayudan si comparten resina y altura de capa.
La construcción de la cáscara es el segundo. Cada capa debe secar. Una cáscara de 6–8 capas tarda varios días en temporada húmeda. El registro de secado es la única forma de saber después de dónde vino una grieta de descerado. Separa el plan, el clima y el modelo.
El bucle de corrección es el tercero. La primera pieza se mide. Si la compensación de contracción está mal, el modelo se reimprime. La cáscara se reconstruye. Eso cuesta una o dos semanas. Ajustar la convención de compensación en la revisión de solicitud de cotización (RFQ) cuesta menos. Eso vale frente a ajustarla después de la primera colada.
La coordinación es el cuarto. La impresora, el taller de cáscara y la fundición suelen ser tres empresas. Cada traspaso cuesta un día. También cuesta una oportunidad de perder la convención de compensación. Un solo dueño de la cadena pierde menos tiempo. Tres dueños optimizan cada uno su paso.
La estación pesa más de lo que admiten muchos planes. Una cáscara hecha en semana seca puede perder un día en una húmeda. El bucle de corrección hereda esa variación. El registro de secado por cáscara permite planear el lote siguiente. Sustituye a culpar al modelo.
¿Qué parámetros de cáscara deciden el éxito?
Cuatro parámetros deciden si la cáscara sobrevive a la colada. Actúan juntos, no como simple suma. La tabla da el plan para un colector de acero inoxidable de 300 mm con pared de 1,0 mm. La columna de espesor es el objetivo tras cada par de capas.
Capas | Espesor objetivo (mm) | Función |
|---|---|---|
1–2 | 1,5–2,0 | Detalle superficial y anclaje del modelo |
3–5 | 4,0–6,0 | Resistencia en uniones de canales |
6–8 | 8,0–10,0 | Presión de colada y choque térmico |
La barbotina y el estucado controlan la superficie y la resistencia. Las condiciones de secado controlan el fraguado de cada capa. La rampa de descerado es el cuarto parámetro. Una rampa segura para 3 mm de pared agrieta una pared de 1 mm. Por eso la rampa se escribe por pieza, no por taller.
La capa primaria toca el modelo. Su viscosidad se revisa antes de la primera inmersión. No se revisa después de que aparezca un defecto. Una barbotina demasiado espesa puentea las líneas de capa. Las esconde bajo la cáscara. La colada parece entonces más lisa que el modelo.
¿Cómo se controla la colada en un modelo impreso?
La temperatura de colada la fijan la aleación y la sección, no el modelo. El acero inoxidable cola a 1550–1650 °C (ASM International Handbook Vol. 7). Una pared fina necesita la mitad alta de la banda. Si no, el metal se congela antes de llenar.
El vacío o el gas inerte dependen de la sensibilidad de la aleación. El acero inoxidable se beneficia del vacío o del argón. La presión mantiene el metal en la cavidad mientras la cáscara está caliente. Una pérdida de vacío en el momento equivocado deja un llenado incompleto al final del canal más largo.
El caudal de llenado lo fija la alimentación. La alimentación la fija el montaje. Una sola entrada en un extremo llena de forma desigual. La última sección llenada se congela la última. Una disposición simétrica o escalonada de entradas reduce el gradiente térmico al menor coste. Eso vale antes de imprimir nada.
El precalentamiento de la cáscara es la última variable antes del metal. Una cáscara fría enfría el primer metal. Puede crear una unión fría en la entrada. Una cáscara demasiado caliente se debilita bajo el peso de la colada. El precalentamiento se fija con la aleación y se registra con la colada.
El enfriamiento posterior forma parte del mismo control. La pieza enfría dentro de la cáscara. La cáscara se rompe solo cuando el metal pierde el color. Un desmoldeo temprano produce una comba. No aparece hasta el mecanizado.
¿Qué se revisa antes de liberar la colada?
La etapa de liberación revisa superficie, dimensiones e integridad. Actúa antes del mecanizado. Las uniones frías, la arena atrapada y las grietas visibles son criterios de rechazo. Una piel rugosa solo es una cuestión de sobreespesor.
El control dimensional se realiza según CT5–CT7 (ISO 8062-3). El plano debe separar cotas en bruto de cotas mecanizadas. Revisar una cota en bruto contra una tolerancia de mecanizado rechaza una buena pieza. El motivo pertenece a la operación siguiente.
El sobreespesor de mecanizado se revisa en la misma etapa. La cara de brida necesita un objetivo de 0,8 mm. La banda tolerada es de 0,5–1,5 mm. Así se quita la comba y la cara se termina. Una brida con 0,2 mm por debajo en un lado no tiene nada que cortar.
El método de medición decide qué puede ver la etapa de liberación. Un escaneo con máquina de medición por coordenadas (CMM) muestra la dirección de la comba. Una sola lectura con calibre no separa comba y torsión. El registro debe nombrar el método junto al número.
La trazabilidad cierra el expediente. El número de colada, el lote y el número de pieza en la hoja de liberación encuentran la misma pieza meses después. Eso ayuda cuando aparece un problema de mecanizado. Una hoja sin esos datos libera una pieza que nadie puede rastrear.
El expediente de liberación es coherente con el de cáscara y modelo. Una pieza que pasa la inspección pero no se ata a ningún lote de cáscara es un prototipo. No es una pieza de serie. El lote siguiente vuelve a empezar por la medición.
Para este proceso, la mala elección es un tubo recto con dos bridas. Eso vale para un lote de pocas piezas. Ahí una construcción soldada cuesta menos. Un molde mecanizado también. Una liberación no es prueba de aceptación del cliente. Tampoco prueba resistencia en banco ni certificación de material. No debe leerse así.
Envíe el modelo y el tamaño de lote a Neway. Confirmamos la ruta, el plan de cáscara y la etapa de liberación. Eso ocurre antes del primer árbol. Esa confirmación convierte el paso siguiente en una cotización. No lo convierte en una suposición.
FAQs
¿Se puede usar un modelo de cera impreso en 3D para fundición de precisión?
Compensación de contracción del modelo impreso: ¿qué se escala?
¿Cuántas capas de cáscara necesita la fundición de precisión?
Alabeo de colector de pared fina: ¿qué causa la primera colada?
Inspección de colector fundido: ¿qué lo libera para mecanizado?
.webp)
