
Por qué se deforman los colectores fundidos: contracción, restricción y sección
La razón por la que se deforman los colectores fundidos es la acción conjunta de una contracción del 1,5–2,5 % (ASM Handbook Vol. 7), la restricción de la brida y el cambio de sección. El acero se contrae al solidificar; la brida y la alimentación retienen la pieza. Una pared delgada se solidifica antes que la brida gruesa; la tensión residual comba la pieza tras el desmoldeo. La planitud tiene un objetivo de 0,05 mm y una banda de aceptación de 0,05–0,10 mm tras el alivio de tensiones a 850–950 °C (ISO 8062-3).
|
|
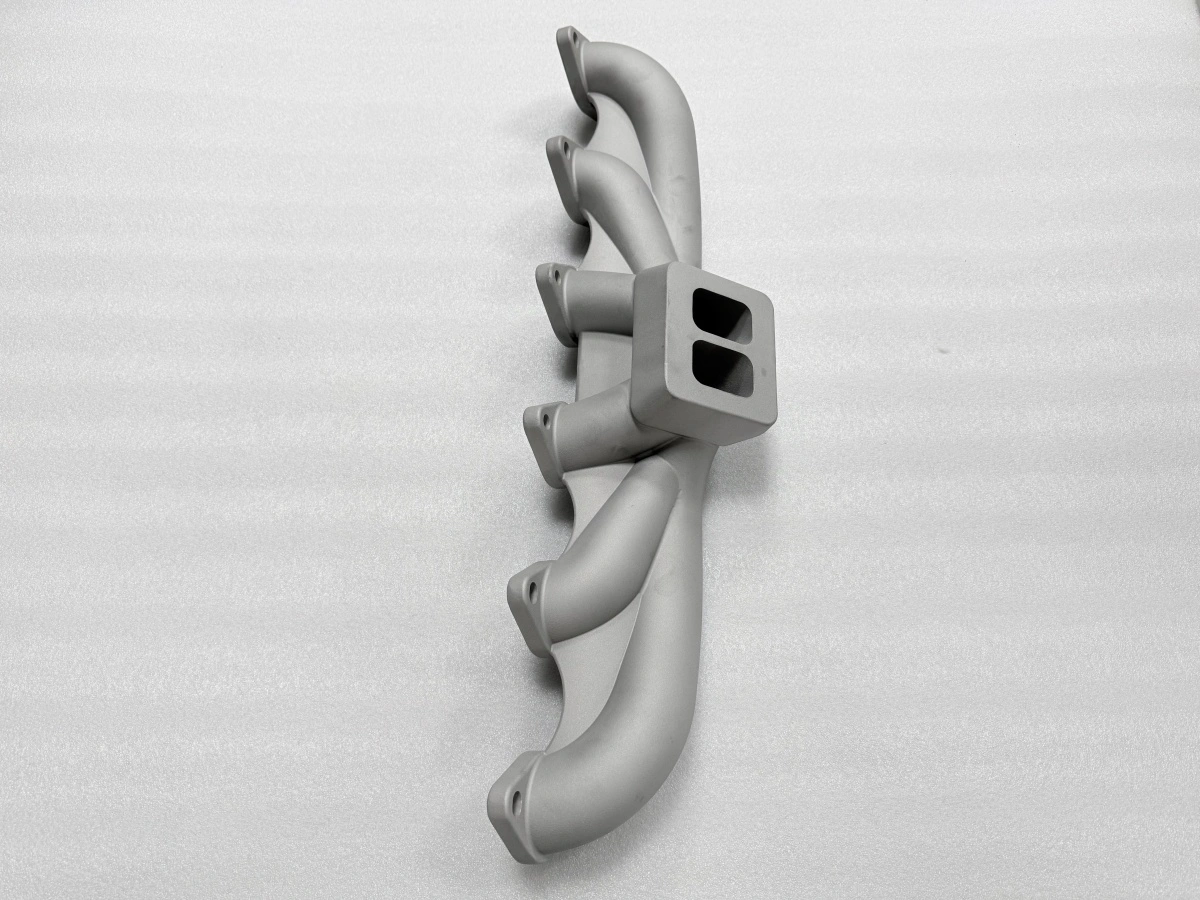
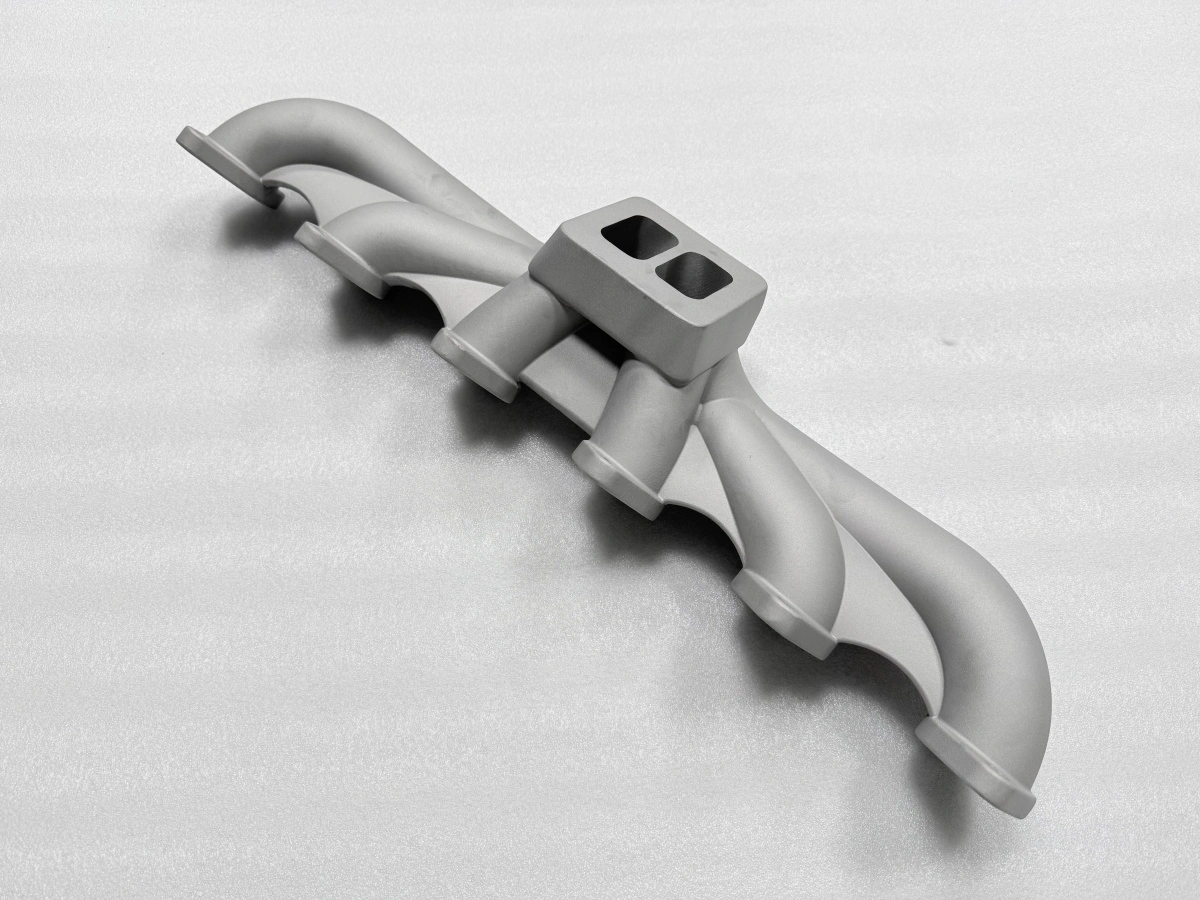
El mecanismo no es un defecto de un solo proceso. Es el mismo triángulo en la fundición y en la fusión por lecho de polvo (PBF). Solo cambian las palancas; por eso las palancas de abajo se presentan por parejas. Por eso una pieza que se deforma en una ruta suele mostrar el mismo fallo en la otra.
¿Por qué se deforman los colectores fundidos: dónde empieza?
Empieza en el momento en que se solidifica la primera sección. Un colector tiene seis codos y una brida. Por eso solidifica por etapas y no como un bloque. La pared delgada del codo pierde calor más rápido que el puente de la brida.
Se vuelve rígida mientras la brida aún es líquida y puede alimentarse. Desde ese punto, las dos zonas se contraen en momentos distintos. El codo rígido resiste la contracción de la brida. En la unión se acumula tensión.
Tras el desmoldeo, la pieza aún está caliente y débil. La tensión la comba en lugar de fisurarla. El sentido de la comba sigue a la última sección solidificada. Si la brida solidifica al final, tira de los codos hacia su cara.
Si los codos solidifican al final, tiran de la brida en forma de silla. En ambos casos, el defecto visible aparece en la cara de la brida. Es también la cara que se mecaniza. Un segundo punto de partida es la alimentación.
Un ataque único en un extremo alimenta la pieza por un solo lado. El lado alimentado permanece caliente más tiempo y se contrae más tarde. El extremo no alimentado solidifica primero y mantiene la forma. La diferencia es una torsión y no una comba.
La secuencia de solidificación se ve en la concha. Un codo que solidifica primero muestra una superficie clara y lisa. La brida vecina muestra aún un tono más oscuro y caliente al desmoldear. Esa diferencia es el gradiente hecho visible.
¿De dónde viene la restricción?
La restricción viene de tres fuentes: el molde o la concha, la alimentación y la geometría de la pieza. La concha cerámica agarra la superficie del modelo durante el desencerado. Mantiene la geometría de la concha mientras el metal solidifica. Una concha demasiado rígida en la unión del codo actúa como una abrazadera.
La alimentación añade restricción al alimentar. Un ataque que sigue líquido alimenta la sección que se contrae. Eso reduce la tensión de forma local. El mismo ataque retiene la pieza en un punto.
El extremo libre se mueve; ambos efectos son reales; pueden anularse o sumarse. La geometría aporta la restricción más fuerte. Una brida es un anillo cerrado con un momento de inercia alto. Resiste la flexión; un codo es un tubo abierto con un momento bajo.
Al unirse, la brida impone la forma; el codo absorbe la deformación. El utillaje y la manipulación aportan la última parte. Una pieza enderezada en caliente conserva menos tensión que una que se enfría sin apoyo. Una pieza apilada antes de enfriar puede tomar una forma que parece una comba.
En realidad es un daño de manipulación. El espesor de la concha aumenta la restricción de una forma fácil de pasar por alto. Una concha de 8–10 mm en la unión del codo es lo bastante rígida para retener el codo mientras la brida se mueve. La tensión se concentra en la unión en lugar de repartirse.
¿Cómo fija el cambio de sección el gradiente?
El cambio de sección fija el gradiente térmico. El gradiente fija la tensión. Una pared de 1 mm y un puente de brida de 12 mm en la misma pieza se enfrían a velocidades distintas. La sección gruesa almacena calor y solidifica tarde.
La delgada solidifica pronto. El gradiente escala con la relación de espesores, no con el tamaño absoluto. Duplicar todas las paredes de un colector duplica aproximadamente el tiempo de solidificación. La relación se mantiene; el patrón de comba se mantiene parecido.
Pasar una pared de 1 mm a 2 mm mientras la brida sigue en 12 mm cambia la relación y el patrón. La posición del ataque decide qué extremo se alimenta. Alimentar la brida gruesa la mantiene líquida más tiempo. La diferencia crece; alimentar la pared delgada reduce la diferencia.
A cambio, amenaza una unión fría en la brida. El tiempo de solidificación del propio ataque forma parte del gradiente. Un ataque pesado sigue líquido y alimenta la sección vecina. Esa sección se enfría más tarde que la misma sección en el otro lado de la pieza.
Las nervaduras y los jefes son cambios locales de sección. Un jefe de 6 mm sobre una pared de 2 mm actúa a la vez como punto caliente y como restricción. Solidifica tarde y retiene la pared. La pared se curva a su alrededor.
¿Qué palancas mueven el mecanismo?
El mecanismo de distorsión es el mismo en ambas rutas. Las palancas actúan sobre uno de los tres lados; la tabla las compara entre rutas. Una palanca que mueve dos lados a la vez vale más que una que mueve uno solo. El alivio de tensiones no mueve ninguno de los tres lados.
Palanca | Ruta de fundición | Ruta aditiva |
|---|---|---|
Compensación de contracción | Modelo escalado 1,5–2,5 % | Modelo escalado para fusión y enfriamiento |
Restricción | Alimentación y rigidez de concha | Orientación y disposición de soportes |
Gradiente de sección | Espesor de paredes y jefes | Orientación de construcción y sección |
Alivio de tensiones | 850–950 °C antes del mecanizado | Alivio antes de la separación |
Verificación | Planitud 0,05–0,10 mm en CMM | Planitud 0,05–0,10 mm en CMM |
Sin embargo, elimina la tensión residual antes del mecanizado; por eso aparece en ambas rutas. La compensación de contracción es la palanca más barata y la más fácil de ajustar mal. Escalar el modelo un 1,8 % solo es correcto si la pieza puede contraerse libremente. Una brida restringida no se contrae en la misma medida.
Por eso la primera pieza se mide y no se supone. La alimentación y la orientación son las palancas que cambian la restricción. Una disposición simétrica de ataques da a la pieza la oportunidad de contraerse de forma uniforme. Una orientación que solidifica la brida al final impide que el anillo rígido bloquee la pared delgada.
¿Cuándo no se aplica el mecanismo?
El mecanismo supone una pieza de pared delgada y restringida. Una pieza gruesa y compacta con una relación longitud-espesor baja almacena menos gradiente y se deforma menos. Una pieza libre de contraerse en todas las direcciones libera tensión contrayéndose y no flexionándose. También supone un rango normal de contracción de la aleación.
Un cambio a una aleación de baja contracción o a otra ruta de solidificación desplaza las cifras. El triángulo permanece. El mecanismo no explica una comba que aparece tras el mecanizado. Una pieza plana antes del mecanizado y combada después muestra tensión de mecanizado o un error de utillaje.
No muestra la contracción de la fundición. El orden de la inspección importa más que el tamaño de la comba. La prueba práctica es una medición antes y después.
Una pieza medida plana antes del mecanizado y medida de nuevo después separa la deformación de fundición del movimiento de mecanizado en un solo paso. Por último, el mecanismo no fija un límite de aceptación. Una comba de 0,08 mm en una brida que se va a refrentar es una cuestión de sobremedida y no un rechazo.
La decisión de liberación pertenece al plano y a la sobremedida de mecanizado, no al mecanismo. Para un colector que debe mantener una planitud de 0,05–0,10 mm tras el mecanizado, la ruta práctica es fijar el gradiente y la alimentación antes de la primera colada. Después se mide la primera pieza en una máquina de medición por coordenadas (CMM).
Si la misma pieza pasa a una ruta impresa, el plan de medición no cambia. El modo de fallo no cambia con el proceso. Envíe el plano, el mapa de paredes y el requisito de planitud a Neway.
El equipo confirmará si la pieza debe fundirse o imprimirse, o aliviarse entre operaciones. Esa revisión convierte un riesgo de deformación en un plan controlado. Evita la sorpresa en la primera pieza.
FAQs
¿Se puede usar un modelo de cera impreso en 3D para fundición a la cera perdida?
Compensación de contracción del modelo de cera impreso: ¿qué se escala?
¿Cuántas capas de concha necesita la fundición a la cera perdida?
Deformación de colectores de pared delgada: ¿qué causa la primera colada?
Inspección de colectores fundidos: ¿qué los libera para mecanizado?
