
بطانة الموقد المطبوعة ثلاثية الأبعاد: من المسحوق إلى جزء مفحوص
تمر بطانة الموقد المطبوعة ثلاثية الأبعاد بخمس مراحل قبل الإفراج: الطباعة، والمعالجة بالمحلول الصلب، والضغط الإيزوستاتيكي الساخن، وتشغيل الواجهات، ومسحان. في بطانة GH3536 في هذه الحالة يبلغ الجدار 1,8 mm والطبقات 40 µm، ويطلب الإفراج استواء 0,05 mm على الفلنجة مقابل نطاق قبول 0,10 mm. الترتيب ثابت: أي مرحلة متخطاة تنقل الخطر إلى التالية حيث يكون إصلاحه أغلى.
- طباعة البطانة من GH3536 بطبقات 40 µm.
- تخفيف الإجهادات عند 1 180 °C لمدة 1 h.
- الضغط الإيزوستاتيكي الساخن عند 100 MPa لمدة 3 h.
- تشغيل الواجهة في تثبيت واحد.
- المسح والقياس والإفراج وفق الرسم.
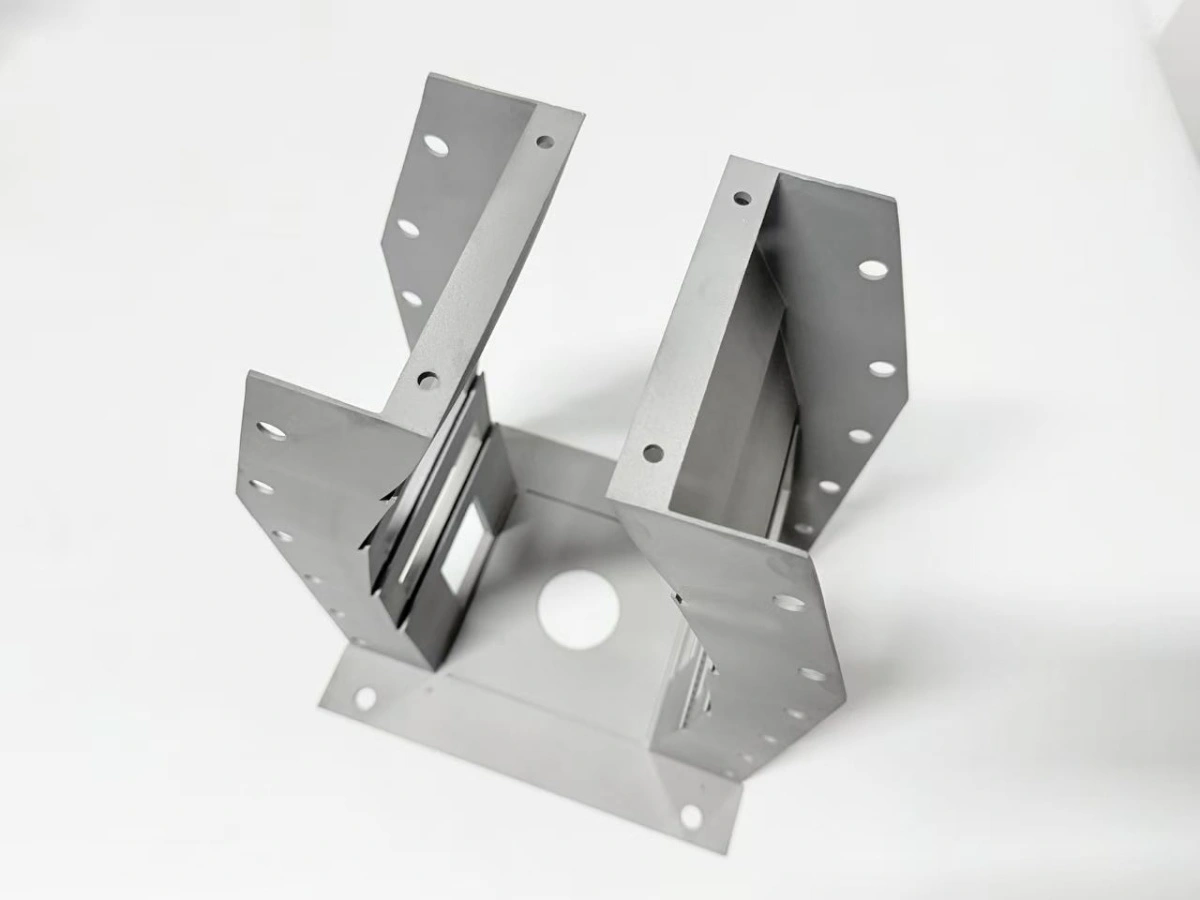
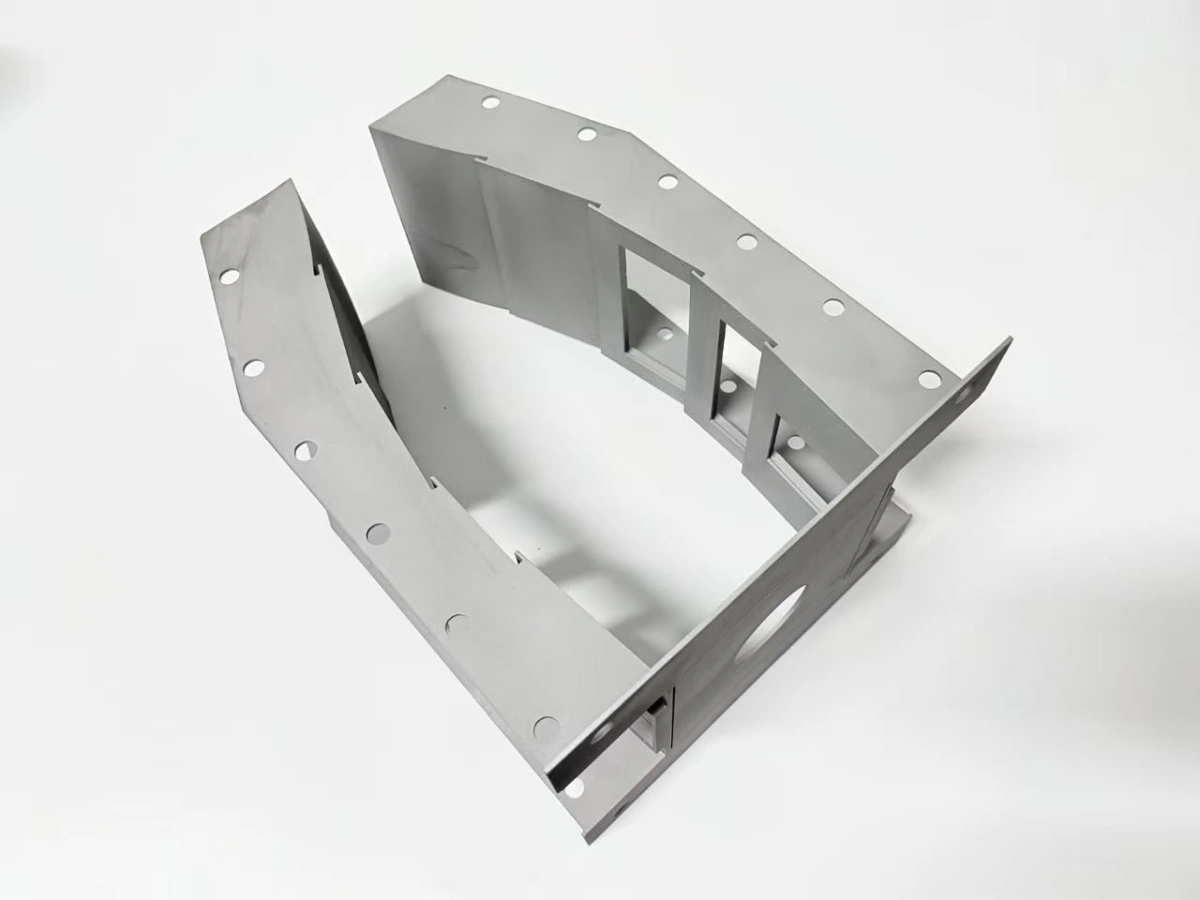
لماذا تُطبع بطانة الموقد بدل لحام الصفائح؟
الطباعة تزيل اللحامات التي تتركها البطانة المصنوعة على أسخن جدار. البطانة الملحومة تحتاج صفائح مشكّلة وتثبيتًا وتسلسل لحام وتخفيف إجهاد واستقامة، وكل لحام يترك منطقة متأثرة حراريًا يبدأ منها التأكسد. الأجزاء الساخنة المطبوعة قطعة واحدة تصل بلا لحام على جانب الغاز.
الميزة حرارية لا ميكانيكية. البطانة المطبوعة تخرج من الماكينة بفلنجات وإطارات نوافذ مدمجة، فتستغني عن تحضير اللحام وتشكيل الصفائح، لكنها تحتاج دورتي فرن ومسحين. هذه المراحل تحل محل اللحام والاستقامة، لذلك يُخطط المسار كسلسلة لا كقائمة أعمال منفصلة.
لهذا يبدأ مشروع بطانة الموقد المطبوعة ثلاثية الأبعاد بمراجعة طباعة لا بأمر شراء: السلسلة الحرارية تحدد الكلفة والخطر لا ساعات الماكينة.
الحجم يحسم. بطانة واحدة أو نموذج من خمس قطع أرخص بالطباعة لعدم الحاجة إلى قوالب، أما البطانة المصبوبة فتحتاج نموذجًا وصبًّا وتبدأ من 4–6 أسابيع. فوق بضع مئات سنويًا يطفأ القالب وقد تعود الصباعة أو اللحام للتفوق.
ما الذي يُفحص قبل بدء البناء؟
تُقارن بطانة الموقد المطبوعة ثلاثية الأبعاد بأربعة حدود بناء قبل أول مسحوق. أي بطانة تفشل في أحدها تُعاد هندستها أو تُقسّم قبل حجز موقع الماكينة.
- سماكة الجدار: 1,8 mm في هذه البطانة، والحد الأدنى 1,5 mm.
- التدلية: 45° عن العمودي.
- مخرج المسحوق: فتحة 3 mm على الأقل.
- حجم البناء: داخل لوح 400 × 250 mm.
سماكة الجدار هي الحد الأول. تسير هذه البطانة على 1,8 mm، و1,5 mm هو الحد العملي لمقطع مفتوح يجب أن يبقى مستويًا بعد الضغط الإيزوستاتيكي الساخن (HIP). تحت ذلك تحتاج الإطارات تثخينًا موضعيًا. قواعد التصميم للأجزاء رقيقة الجدار تعطي أبعاد الإطار والضلع التي تسند هذا الحد.
المسحوق هو المدخل الثاني. يُفحص دفعة GH3536 LPBF وفق كيمياء ASTM B435 قبل البناء. وتعمل الماكينة بمجموعة معاملات واحدة للعمل كله: طبقات 40 µm وليزر 285 W وسرعة مسح 960 mm/s.
| فحص البناء | الحد لهذه البطانة | النتيجة عند الإغفال |
|---|---|---|
| سماكة الجدار | 1,8 mm (الحد 1,5 mm) | يتحرك المقطع بعد HIP |
| زاوية التدلية | ≤45° عن العمودي | زغل على إطار النافذة |
| مخرج المسحوق | ≥3 mm عند كل زاوية | مسحوق متبقٍّ وجزء ثقيل |
| حجم البناء | داخل 400 × 250 mm | بناء مقسّم ولحام إضافي |
| كيمياء المسحوق | ASTM B435 لـ GH3536 | مصهور خارج الكيمياء |
الجدول بوابة فحص لا قائمة أماني: لا يُحجز الموقع إلا بعد نجاح الصفوف الخمسة.
يُعاد الفحص مع كل تغيير في الرسم. تخطيط نوافذ جديد يحرّك خطة الدعم، وسبيكة جديدة تحرّك دورة HIP، وسماكة جدار جديدة تحرّك سماح التشغيل. لذلك تُعاد مراجعة الطباعة على النسخة الجديدة قبل حجز بناء ثانٍ.
كيف تُوجَّه البطانة وتُدعم وتُعالج؟
تقف البطانة على فلنجتها القاعدية لتنمو إطارات النوافذ بلا دعم، وتأتي المعالجة بالمحلول الصلب قبل HIP بعد إخراج المسحوق. في هذا الاتجاه ترتفع الجدران 1,8 mm عموديًا وتُفتح النوافذ باتجاه البناء.
يبقى تلامس الدعم على جانب السماح. تلامس النقاط الأوجه التي تحمل 1,0 mm من سماح التشغيل، فتزول آثارها مع المرور الأول ولا تصل إلى وجه إحكام. وتُحاذى فتحات النوافذ مع مسار المكشطة حتى لا تعلق الشفرة بحافة غير مسنودة وتجرّ المسحوق على الإطار.
إخراج المسحوق خطوة عملية لا مجرد نفض. تُهزّ البطانة وتُوزن مقابل كتلة CAD وتُفحص بمنظار عبر النوافذ. البطانة المطبوعة ثلاثية الأبعاد التي تزيد 2 % عن الوزن تعود إلى دورة ثانية، لأن المسحوق المحتجز ينتقل أثناء HIP ويشوّه الجدار. تُفحص عمليات الانصهار في طبقة المسحوق بهذا الحجم بحثًا عن آثار المكشطة قبل التشغيل.
ثم تأتي المعالجة بالمحلول الصلب: حفظ عند 1 180 °C لمدة 1 h وتبريد في الفرن. تُجرى قبل HIP لتحرير إجهادات البناء والمقطع ما يزال مفتوحًا؛ ويُضبط الصعود عند 5 °C/min ويُفتح الباب تحت 300 °C. يُؤخذ المسح قبل HIP خلال 24 h بعد هذه الدورة لأنه أساس كل المقارنات اللاحقة.
ما الأوجه والثقوب التي تُشغَّل في بطانة الموقد المطبوعة ثلاثية الأبعاد؟
تُشغَّل الواجهة في تثبيت واحد مع ترك 1,0 mm على أوجه الفلنجة و0,4 mm في الثقوب قبل المرور النهائي. إطارات النوافذ ووجه الفلنجة يأتيان من نفس التثبيت، لذا يتشارك هدف الاستواء 0,05 mm وموضع الثقب ±0,05 mm مرجعًا واحدًا.
يُضبط السماح لكل سطح: 1,0 mm على الفلنجة، و0,8 mm على مقاعد النوافذ، و0,4 mm في الثقوب وهو الحد الأدنى لثقب نظيف بأداة صلبة. يبقى التثبيت عند 0,5 MPa أو أقل، لأن جدار 1,8 mm ينثني فوق ذلك ويقيس القطع صحيحًا فقط أثناء تثبيت الجزء.
السنّ يغلق السلسلة. تُثقب فتحات M4 وتُشطف وتُسنّ إلى عمق 1,5×D، ويُفحص كل سن بمقياس قبول/رفض قبل خروج الجزء من الماكينة. التشغيل CNC للواجهة يحوّل الشكل المطبوع إلى بطانة تُربط بمنصة اختبار.
إذا فسد السن لا يُصلح إلا حيث يسمح الرسم بإدخال جلبة؛ وإلا يُرفض الجزء. السبب أن ثقبًا معاد سنّه في جدار 1,8 mm لا يملك هامشًا. ويُحفظ سجل المقياس في بطاقة المسار ليُتتبَّع السن المقبول حتى المشغّل والأداة.
| العنصر | السماح | المعيار | الطريقة |
|---|---|---|---|
| وجه الفلنجة | 1,0 mm | استواء هدف 0,05 mm وقبول 0,10 mm | تفريز وجهي بتثبيت واحد |
| مقعد النافذة | 0,8 mm | موازٍ للواجهة | نفس تثبيت الفلنجة |
| ثقوب البراغي | 0,4 mm | الموضع ±0,05 mm | ثقب وإعادة تجليخ |
| سنّ M4 | — | عمق 1,5×D ومقياس قبول/رفض | سنّ ومقياس |
الجدولان يجعلان المسار قابلًا للتدقيق: يُقارن السماح والمعيار دون فتح الرسم.
كيف يُفحص الجزء النهائي؟
الفحص يثبت الرسم لا عمر الخدمة. حزمة الإفراج لهذه البطانة هي مسح نهائي وتقرير قياس إحداثي (CMM) على العناصر المشغّلة وسجل استواء وشهادة مادة.
المسح يغلق الحلقة. تُحاذى قاعدة ما قبل HIP والمسح النهائي على الفلنجة المشغّلة، فتفصل خريطة الفرق الحركة الناتجة عن HIP عن الحركة الناتجة عن التشغيل. نافذة خارج ±0,9 mm تذهب إلى إعادة عمل يتبعها مسح ثانٍ وتقرير ثانٍ. وفي بطانة الموقد المطبوعة ثلاثية الأبعاد يحمل التقرير رقم العينة أيضًا ليجتمع السجلان الأبعادي والمادي عند الإفراج.
يُقاس الاستواء على لوح مستوٍ بمؤشر قرصي في تسع نقاط، وتقطع ماكينة القياس النقاط التسع نفسها للسجل. تُقارن الطريقتان قبل التوقيع، وفرق يتجاوز 0,01 mm يستدعي إعادة قياس لا حكمًا تقديريًا.
تُفحص الكثافة على عينة شاهدة عولجت في نفس حاوية HIP بالفحص المعدني وحجم الحبيبات وفق ASTM E112. وتتبع المصطلحات ISO/ASTM 52900 ليُقرأ التقرير بالطريقة نفسها من المصمم ومهندس الجودة.
لا يدّعي أي من هذه المستندات نتيجة منصة أو قبول عميل أو شهادة. بوابة الفحص هي الرسم مع العينة الشاهدة؛ وعمر الخدمة يحتاج برنامج تأهيل لا يقدمه بناء واحد.
متى لا تكون الطباعة هي الطريق الأفضل؟
تفقد الطباعة معناها عندما تكون الدفعة كبيرة أو المقطع مغلقًا أو الجزء بحاجة إلى تأهيل لا يحمله بناء واحد. المسار مصمم لبطانة مفتوحة رقيقة الجدار بقطعة واحدة أو دفعة صغيرة.
الحد الأول هو الحجم. فوق بضع مئات سنويًا يطفأ قالب الصب أو التصنيع وينزل سعر القطعة تحت البناء المطبوع. والثاني هو الهندسة: المقطع المغلق لا يخرج المسحوق، فيُعاد تصميمه بفتحات خروج أو يُحوَّل إلى عملية أخرى، غالبًا الصباعة أو اللحام.
الثالث هو الشهادة. قطعة طيران أو قطعة تحت ضغط تحتاج عينات واختبارات وتتبّع دفعة وأساس حسابات؛ وتقرير بناء واحد ليس ذلك البرنامج. يغطي المسار نموذجًا أو قطعة دعم إنتاج ولا يغطي مقالًا معتمدًا.
الحالة الرابعة هي وعاء الضغط. الجدار الكثيف بعد HIP لا يكفي، لأن التصميم يحتاج اختبار ضغط وهامش انفجار لا يغطيه تقرير ورشة عام. هذا العمل يخص مسار وعاء مؤهلًا لا عرض سعر طباعة.
داخل الإطار تجعل الضوابط أعلاه المسار قابلًا للتكرار: جدار 1,8 mm وطبقات 40 µm ومعالجة بالمحلول الصلب عند 1 180 °C/1 h وHIP عند 100 MPa. هدف الاستواء 0,05 mm وموضع النافذة ±0,9 mm. خارج ذلك، الإجابة الصادقة عملية أخرى.
أرسل الرسم مع تخطيط النوافذ ومتطلب الفلنجة والسبيكة، مع ذكر السبيكة مثل GH3536. يعيد Neway مراجعة بناء تحدد الحدود الأربعة وخطة السماح والمراجع للأوجه المشغّلة وجدولًا على النسخة المجمدة. يبدأ المسار التجاري من دليل شراء طباعة Inconel ويكمل عبر صفحة الطباعة ثلاثية الأبعاد للسبائك الفائقة بعد تثبيت النسخة.
FAQs
