
Cas de récupération d'un collecteur coulé : une pièce mince déformée
Le collecteur mince déformé a été récupéré par un nouveau modèle de cire à 1,8 % de compensation, et non par redressage de la première coulée. La première coulée s'est bombée au niveau de la bride et a manqué la bande de planéité.
Le redressage aurait déplacé la contrainte, pas supprimé; Le deuxième modèle a changé le chemin de retrait, l'alimentation et le programme de coque. La première pièce issue de ce modèle a passé le contrôle de planéité avant usinage.
|
|
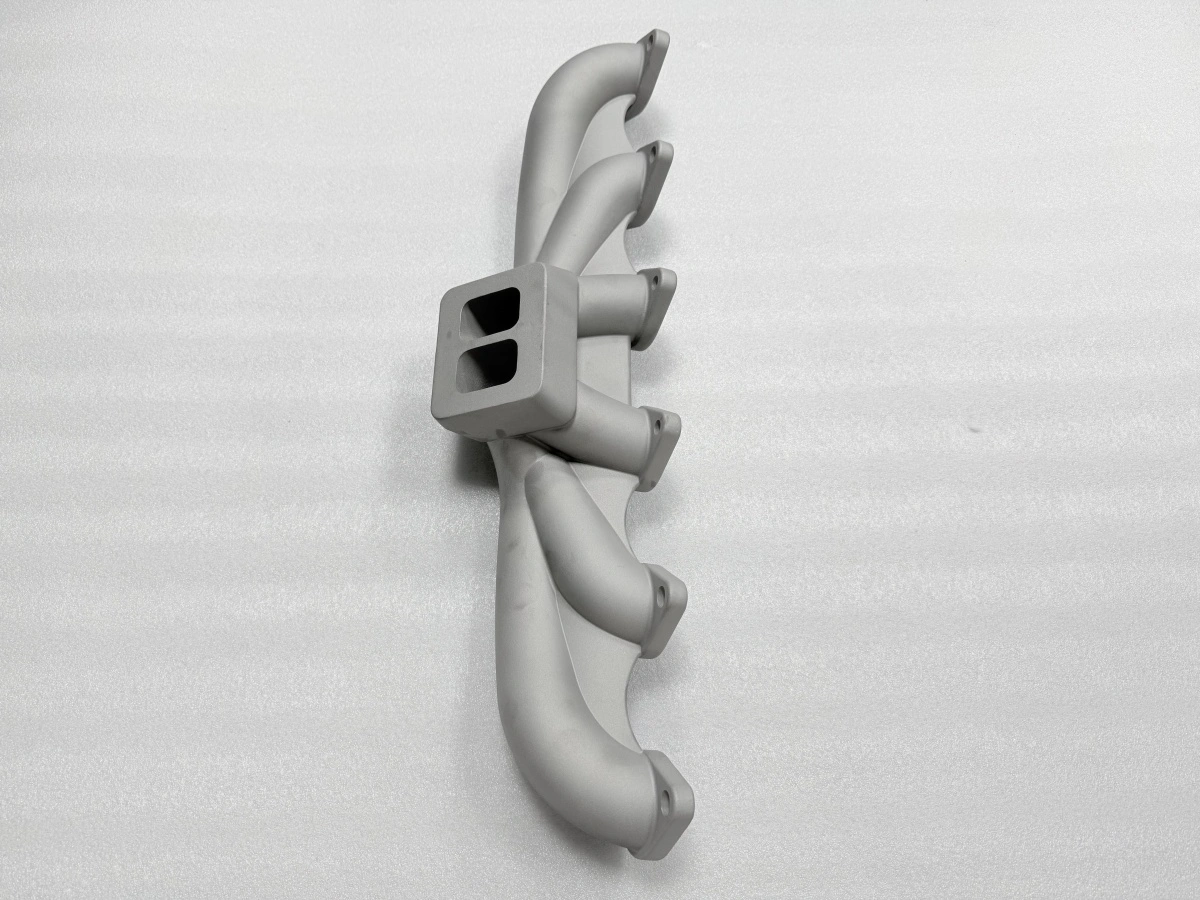
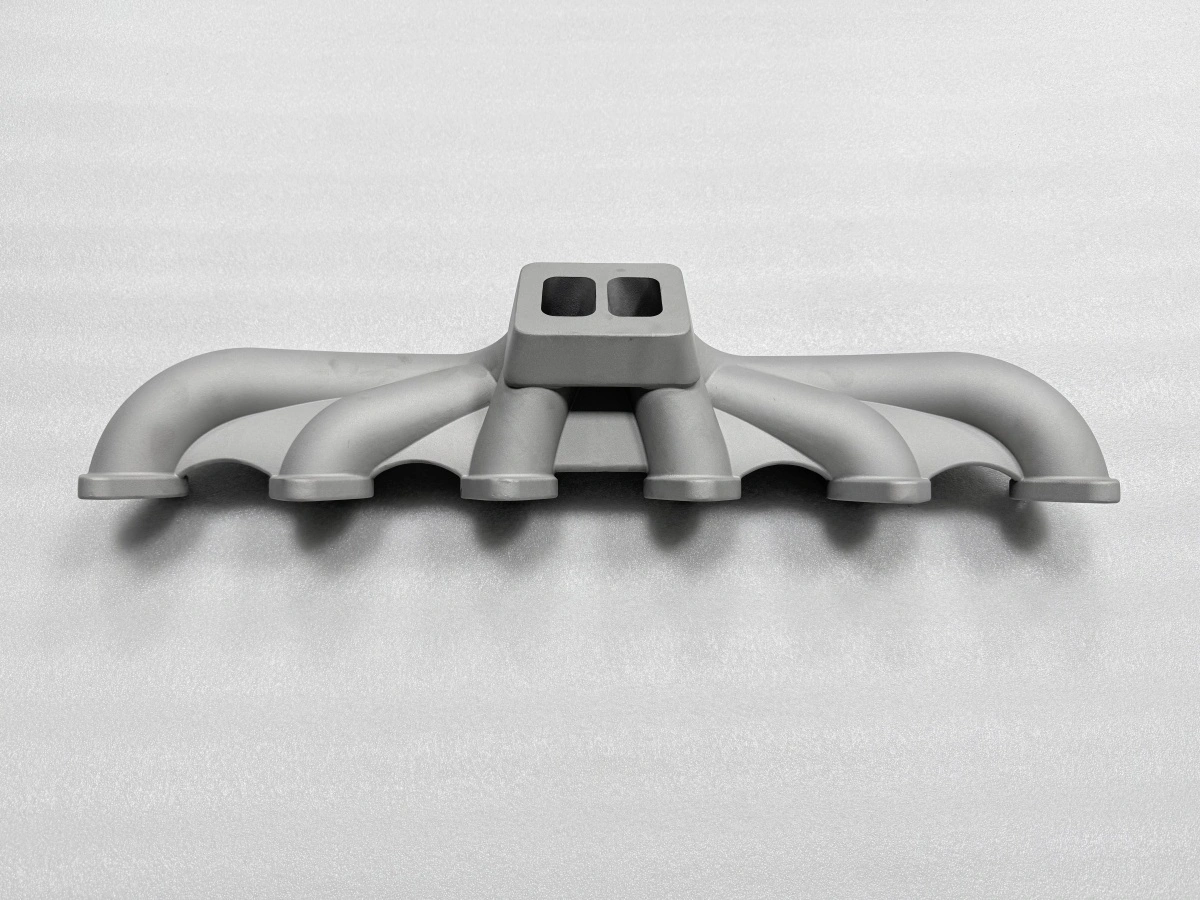
Le dossier concerne une famille de pièces et une voie. Il ne prétend pas à une solution générale.
Il montre quels leviers ont été changés, dans quel ordre, et ce qui a été mesuré avant la libération. Les chiffres viennent du dossier de l'affaire ; le mécanisme est traité dans un article de connaissance séparé et n'est ici que référencé.
Par quoi a commencé le cas de récupération d'un collecteur coulé ?
Le point de départ était un collecteur mince en acier inoxydable, avec six coudes et une bride à deux ports. La face de bride devait rester plane après usinage.
La voie coulée a été choisie parce que la géométrie était déjà une pièce coulée et que la série restait petite. Le modèle a été imprimé en cire, mis en coque, coulé et décoché.
La première pièce a été mesurée avant usinage sur une machine à mesurer tridimensionnelle (CMM) (dossier de l'affaire). La face de bride était hors de la bande d'acceptation de 0,05–0,10 mm. Le bombement était visible sur la bride à deux ports, côté coudes en haut. La pièce n'a pas été mise au rebut ; elle est devenue une décision sur le modèle suivant.
Quatre valeurs ont encadré le travail : retrait de 1,5–2,5 %, surépaisseur de redressage de 0,5–1,5 mm, recuit de détente à 850–950 °C et bande de planéité de 0,05–0,10 mm. Ces valeurs ont fixé les limites de chaque changement.
Où la première coulée s'est-elle déformée ?
Le bombement a commencé à la bride, pas aux coudes. La paroi mince du coude s'est figée d'abord et est devenue rigide. Le pont de bride est resté liquide plus longtemps et s'est contracté plus tard. La coque tenait le côté coude pendant que la bride bougeait; Le résultat était un bombement sur la face de bride.
Modèle de cire imprimé : le modèle a été mis à l'échelle au taux standard et mis en coque à cinq couches.
Coulée et décochage : la pièce a été coulée dans l'orientation standard puis décochée après refroidissement.
Première mesure : la face de bride était hors de la bande de 0,05–0,10 mm sur la CMM.
Décision : le modèle a été réimprimé au lieu de redresser la première coulée.
L'alimentation était unilatérale. Le côté alimenté est resté chaud plus longtemps et s'est contracté plus tard. Cela a ajouté une torsion au bombement. Le premier dossier ne séparait pas les deux effets ; c'est pourquoi le deuxième modèle a changé à la fois l'échelle et l'alimentation.
Le programme de coque faisait aussi partie de la cause. Cinq couches tenaient suffisamment la jonction du coude pour résister à la contraction de la bride. La coque était un levier qui pouvait bouger sans changer la conception de la pièce.
Qu'est-ce qui a changé sur le deuxième modèle ?
Quatre changements sont entrés dans le deuxième modèle. Chacun visait un côté différent, et chacun a été consigné avant la coulée.
Premièrement, le modèle de cire a été mis à l'échelle à 1,8 %, dans la plage de 1,5–2,5 %. Le premier modèle avait utilisé le bas de la plage. La nouvelle échelle donnait à la bride plus de place pour se contracter avant que la coque ne la retienne.
Deuxièmement, l'alimentation est passée d'unilatérale à symétrique. Deux attaques ont remplacé une. Le côté alimenté n'est plus resté chaud seul, ce qui a réduit la composante de torsion. L'alimentation n'était pas une conception thermique ; c'était un changement de disposition qui pouvait être gravé dans le modèle.
Troisièmement, la coque est passée de cinq à sept couches. Les couches supplémentaires ont rigidifié la coque loin de la jonction du coude et ont laissé la jonction bouger. Le changement a été vérifié sur la première coque avant la coulée.
Quatrièmement, la déciration a été ralentie. Une montée en température plus lente a laissé le temps à la coque de sécher et a réduit le risque de fissure à la jonction du coude. Le programme a été écrit pour que la charge suivante puisse le répéter. Le changement de modèle et celui de coque sont restés des enregistrements séparés ; chacun seul aurait été une supposition.
Quels leviers ont tenu la paroi ?
La paroi a été tenue par trois leviers ensemble; Le premier était la compensation du retrait. Une échelle de 1,8 % a laissé la bride se contracter pendant que la paroi du coude pouvait encore bouger. Le deuxième était la disposition d'alimentation. Une alimentation symétrique a maintenu les deux côtés de la bride à une température proche, ce qui a rendu la contraction plus régulière.
Le troisième était la coque. Sept couches tenaient la forme de la coque sans serrer la jonction du coude. La coque était rigide là où il fallait et souple là où la pièce devait bouger. Cette séparation était le point du changement, et elle a été vérifiée sur la coque avant la coulée.
Le recuit de détente est venu après le décochage et avant l'usinage. La pièce a été maintenue à 850–950 °C, puis refroidie au four. Le contrôle de planéité a été répété après le recuit, car la mesure avant et après peut différer. La libération a utilisé la valeur après recuit, pas la valeur après décochage.
La surépaisseur de redressage de 0,5–1,5 mm est restée sur le plan. Elle n'a pas servi à plier la pièce. Elle était là pour que l'usinage puisse nettoyer la face de bride sans couper dans la paroi. La surépaisseur et la bande de planéité sont deux nombres distincts ; le cas a utilisé les deux.
Comment la pièce coulée a-t-elle été contrôlée ?
Le contrôle s'est construit autour de la face de bride et de l'épaisseur de paroi. Quatre contrôles ont été consignés sur la première pièce du deuxième modèle. Le tableau indique ce qui a été mesuré et ce qui a libéré la pièce.
Contrôle | Mesure | Critère | Enregistrement |
|---|---|---|---|
Planéité | Face de bride sur CMM | 0,05–0,10 mm | Dans la bande |
Épaisseur de paroi | Six parois de coude | Minimum du plan | Mesuré |
Recuit de détente | Cycle du four | 850–950 °C | Consigné |
Surépaisseur | Surépaisseur de face de bride | 0,5–1,5 mm | Mesuré |
La mesure CMM a été prise avec la pièce posée en trois points, non serrée. Le serrage peut aplatir une bride bombée et cacher l'erreur. Les points d'appui ont été marqués pour que la pièce suivante soit mesurée de la même façon.
Le contrôle d'épaisseur de paroi a utilisé les mêmes six points sur chaque pièce. Les points étaient à la jonction du coude et au milieu du coude. L'enregistrement était un tableau de valeurs, pas un tampon de conformité. Ce tableau a rendu le deuxième modèle comparable au premier.
Que prouve ce dossier ?
Il prouve que cette famille de pièces peut être récupérée en changeant le modèle, l'alimentation et la coque, et en mesurant avant usinage. Il ne prouve pas que toute pièce coulée déformée peut être sauvée. Une pièce fissurée, avec manque de fusion ou paroi sous le minimum du plan, n'est pas récupérée par un nouveau modèle.
Le dossier ne fixe pas non plus de règle d'acceptation. La bande de 0,05–0,10 mm appartient au plan et au programme d'usinage. Le cas montre la bande atteinte sur une pièce ; il ne l'abaisse ni ne l'élève pour une autre.
La limite est la géométrie. Une pièce compacte à faible rapport longueur-épaisseur n'a peut-être pas besoin des mêmes changements. Une pièce libre de se contracter dans toutes les directions peut passer sans changement d'échelle. Si le bombement n'apparaît qu'après usinage, le modèle n'est pas le bon endroit ; vérifiez le montage et la coupe.
L'ordre de travail pour cette bande est : fixer la compensation de retrait, rendre l'alimentation symétrique, rigidifier la coque loin de la jonction, ralentir la déciration, puis mesurer la première pièce sur une CMM. Si la voie passe à l'impression, le plan de mesure reste ; le mode de défaillance suit la géométrie, pas le procédé.
Envoyez le plan, la carte des parois et l'exigence de planéité à Neway. L'équipe dira si la coulée ou l'impression, ou un recuit entre opérations, est la meilleure voie. Cette revue transforme une récupération unique en plan répétable.
FAQs
Un modèle en cire imprimé en 3D peut-il servir à la coulée à la cire perdue ?
Compensation du retrait d'un modèle en cire imprimé : que mettre à l'échelle ?
Déformation d'un collecteur à paroi mince : que cause la première coulée ?
Contrôle d'un collecteur coulé : qu'est-ce qui le libère pour l'usinage ?
