Processus de modèle cire imprimé 3D : de l'impression au moulage sous vide
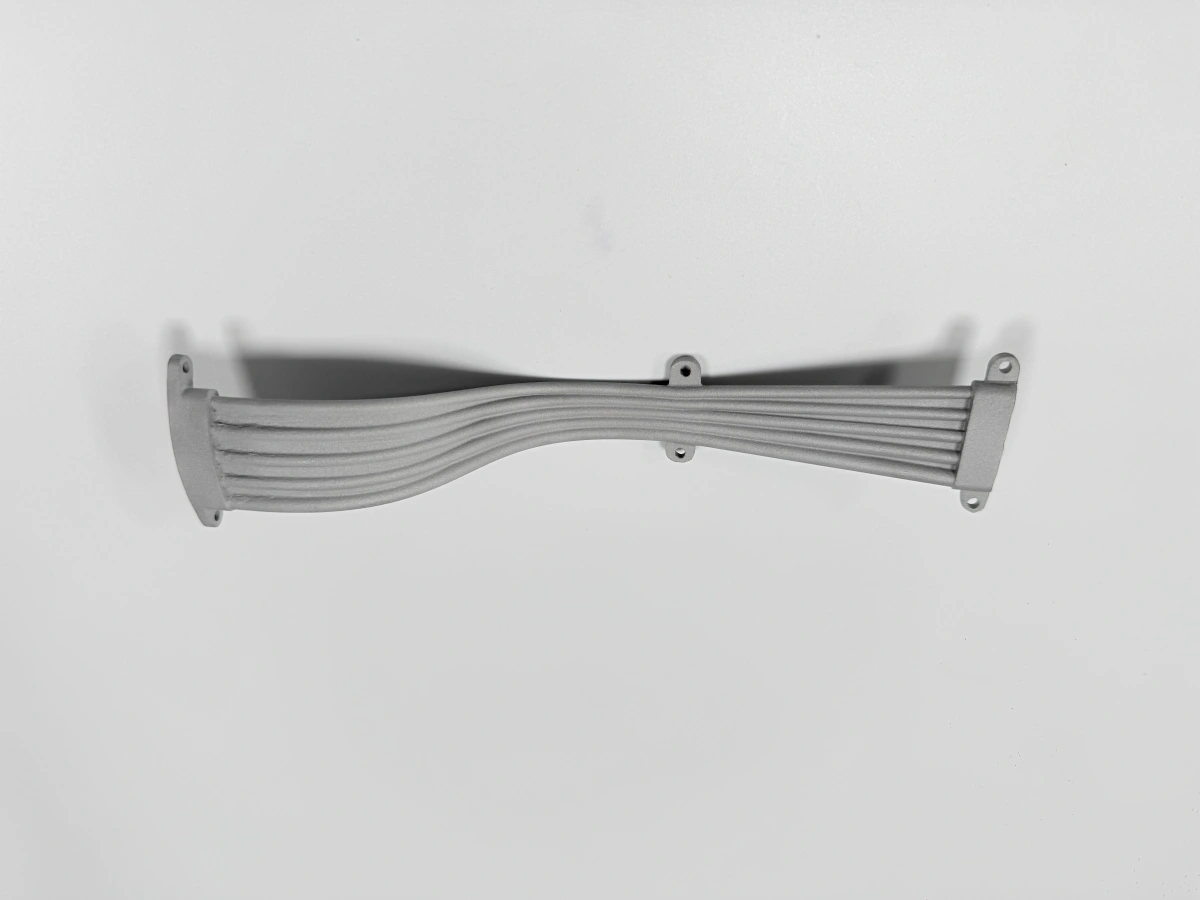
L'impression supprime l'étape d'outillage dont la fonderie a besoin. Le processus de modèle cire imprimé 3D ne change rien d'autre. La carapace céramique reste la même. Le décirage, le brûlage et la coulée sous vide restent identiques. Une fonderie peut donc adopter la voie sans nouvel équipement. Trois décisions sont nouvelles : la résine, la dilatation thermique du modèle et l'orientation d'impression. Cette page traite le processus comme une voie de fonderie. Elle ne le réduit pas à une impression.
|
|
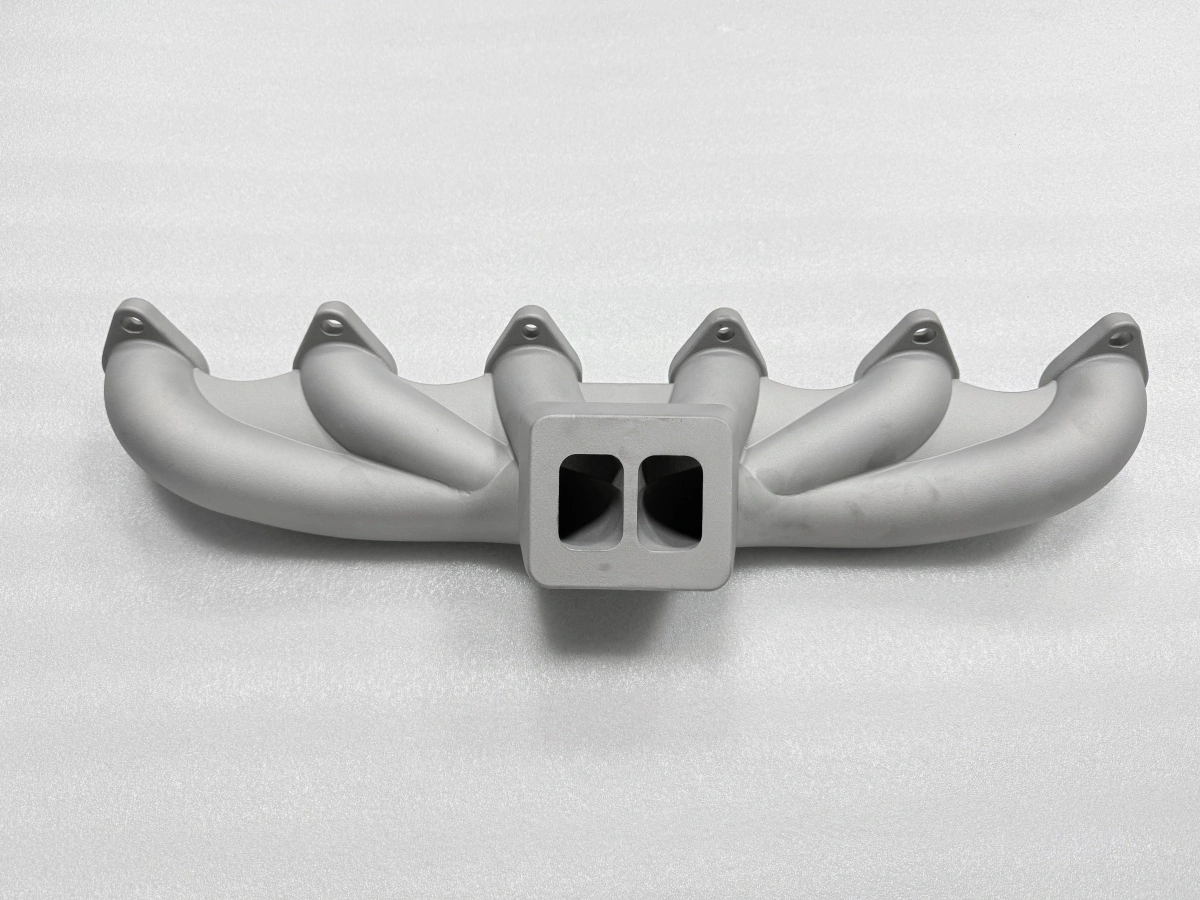
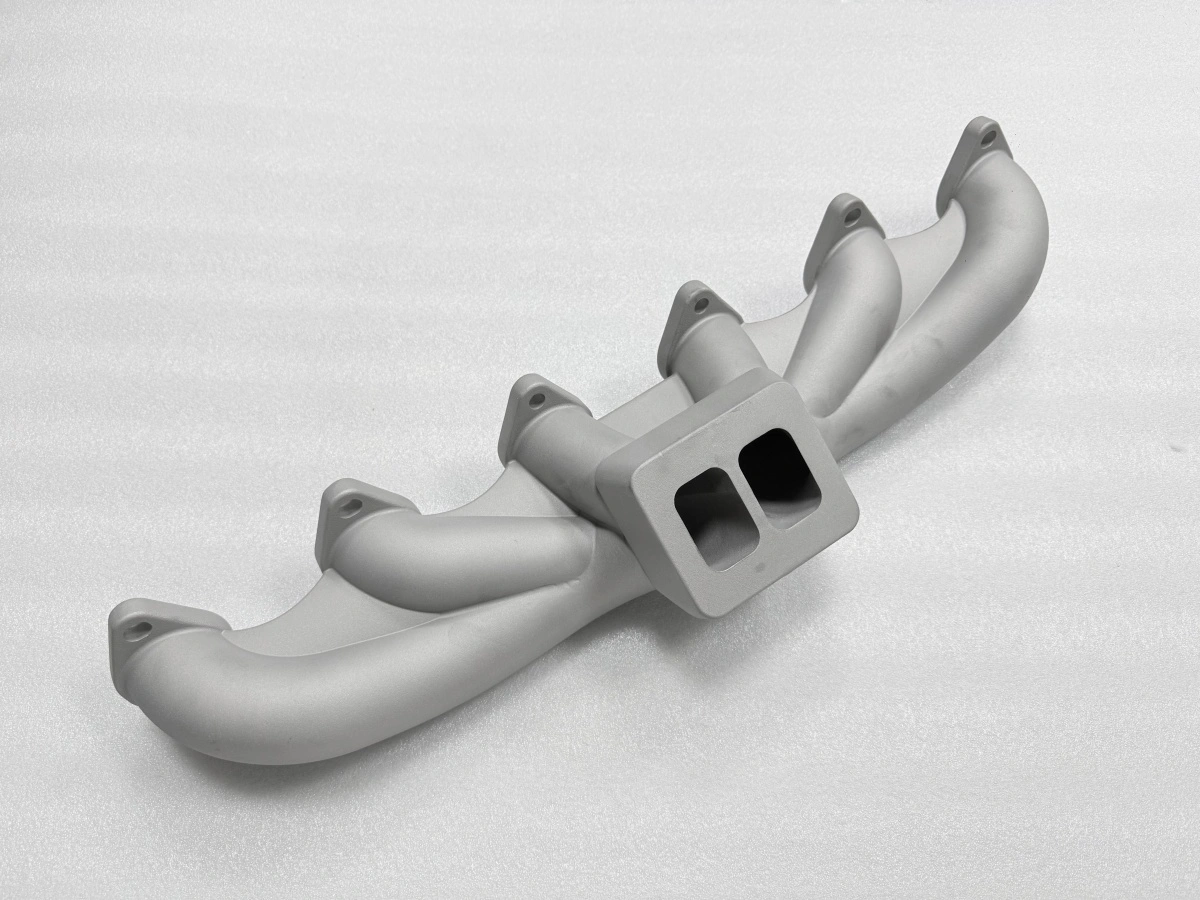
Le modèle est imprimé au lieu d'être injecté. Ce seul changement porte le cas commercial. Un collecteur de deux ou trois pièces ne justifie pas un moule usiné. Une pièce qui tourne des années coûte moins cher par pièce dans un moule. Cela vaut face à tout modèle imprimé. Le cas se situe avec des collecteurs inox coulés en petite série. Là, la voie imprimée s'amortit.
Le savoir de fonderie décide toujours du résultat. L'alimentation, le plan de carapace, la rampe de décirage et la température de coulée restent des décisions de fonderie. Un modèle imprimé ne les change pas. Une imprimante qui les ignore échouera aux mêmes endroits qu'un atelier d'injection. C'est pourquoi cette page suit le modèle à travers la fonderie. Elle ne s'arrête pas à l'imprimante.
Qu'est-ce qui change dans le processus de modèle cire imprimé 3D ?
Quatre choses changent. Chacune a une conséquence sur le procédé. La résine brûle différemment de la cire. La pièce imprimée est plus fragile à la manutention. La dilatation thermique est plus faible. L'état de surface dépend de la hauteur de couche, pas d'un moule poli.
La dilatation modifiée pèse le plus sur la carapace. Un modèle imprimé se dilate moins avant de fondre. La carapace voit donc un autre profil de pression au décirage. Elle demande souvent une rampe plus lente que le plan écrit pour la cire injectée. L'état de surface compte à l'inspection. Les lignes de couche peuvent masquer un petit défaut.
La fragilité compte à l'établi. Les modèles imprimés s'écaillent aux arêtes minces. Ils s'écaillent aussi aux jonctions de canaux. Le montage doit éviter les transitions vives. Un modèle injecté les supporterait. Un éclat non vu devient une inclusion de carapace. Elle apparaît après la coulée.
L'orientation d'impression décide où tombent les lignes de couche. Une bride imprimée à plat montre des marches sur la portée de joint. Le même modèle imprimé incliné déplace ces marches vers une face non critique. L'orientation est une décision de plan. Ce n'est pas un réglage d'imprimante.
La répétabilité est le quatrième gain. Elle s'amortit sur un lot. Un modèle imprimé est identique d'une impression à l'autre. Une fois la compensation réglée, la dixième coulée reste dans CT5–CT7. Un modèle injecté dérive avec l'usure du moule.
Quelles étapes restent identiques quand le modèle est imprimé ?
Les étapes qui suivent le modèle sont les quatre mêmes que pour toute fonderie de précision. Seule la fabrication du modèle est remplacée. La voie se chiffre donc sans reconstruire la fonderie.
Montage : fixer le modèle imprimé sur un canal de cire et un godet. Les attaques suivent le flux de métal, pas la manutention.
Carapace : 5 à 8 couches pour une carapace de 6–10 mm. Le nombre suit la taille de la pièce et l'épaisseur de paroi.
Décirage et brûlage : maintenir la montée sous 2 °C par minute. Puis cuire 1–2 h à 800–1100 °C pour éliminer les résidus.
Coulée, décochage et détente : couler à 1550–1650 °C. Casser la carapace après disparition de la couleur du métal. Détendre avant l'traitement thermique, puis avant l'usinage CNC.
Le plan de carapace est le seul endroit où le modèle imprimé change un chiffre. Un modèle imprimé demande souvent une couche de plus. Sa surface est plus rugueuse. La carapace s'y accroche autrement.
Le décirage est l'étape la plus différente. La résine imprimée ramollit sur une plage étroite. Elle se dilate légèrement avant de couler. La première partie de la rampe est plus lente que le plan cire. Le palier du haut est plus long. Une carapace sèche mais pas totalement durcie fissure à ce stade. Cela arrive même avec un bon modèle.
Où la voie imprimée perd-elle du temps ?
Le processus perd du temps à quatre endroits. L'impression est le premier. Elle est sur le chemin critique, ce qui n'est pas le cas en injection. Un jeu à l'échelle d'un collecteur prend un jour ou plus sur une imprimante résine. Plusieurs pièces sur un plateau n'aident que si elles partagent résine et hauteur de couche.
La construction de la carapace est le deuxième. Chaque couche doit sécher. Une carapace de 6–8 couches prend plusieurs jours en saison humide. Le dossier de séchage est le seul moyen de savoir, plus tard, d'où vient une fissure de décirage. Il sépare le plan, la météo et le modèle.
La boucle de correction est le troisième. La première pièce est mesurée. Si la compensation de retrait est fausse, le modèle est réimprimé. La carapace est reconstruite. Cela coûte une à deux semaines. Régler la convention de compensation pendant la revue de demande de prix (RFQ) coûte moins cher. Cela vaut face à un réglage après la première coulée.
La coordination est le quatrième. L'imprimante, l'atelier de carapace et la fonderie sont souvent trois entreprises. Chaque transfert coûte un jour. Il coûte aussi une chance de perdre la convention de compensation. Un seul propriétaire de la chaîne perd moins de temps. Trois propriétaires optimisent chacun leur étape.
La saison compte plus que beaucoup de plans ne l'admettent. Une carapace bâtie par semaine sèche peut perdre un jour par semaine humide. La boucle de correction hérite de cette variance. Le dossier de séchage par carapace permet de planifier le lot suivant. Il remplace l'accusation du modèle.
Quels paramètres de carapace décident du succès ?
Quatre paramètres décident si la carapace survit à la coulée. Ils agissent ensemble, pas en simple addition. Le tableau donne le plan pour un collecteur inox de 300 mm avec une paroi de 1,0 mm. La colonne d'épaisseur est la cible après chaque paire de couches.
Couches | Épaisseur cible (mm) | Fonction |
|---|---|---|
1–2 | 1,5–2,0 | Détail de surface et accroche du modèle |
3–5 | 4,0–6,0 | Résistance aux jonctions de canaux |
6–8 | 8,0–10,0 | Pression de coulée et choc thermique |
La barbotine et le saupoudrage contrôlent la surface et la résistance. Les conditions de séchage contrôlent la prise de chaque couche. La rampe de décirage est le quatrième paramètre. Une rampe sûre pour une paroi de 3 mm fissure une paroi de 1 mm. C'est pourquoi la rampe s'écrit par pièce, pas par atelier.
La couche primaire touche le modèle. Sa viscosité est vérifiée avant la première immersion. Elle ne l'est pas après l'apparition d'un défaut. Une barbotine trop épaisse pontage les lignes de couche. Elle les cache sous la carapace. La coulée paraît alors plus lisse que le modèle.
Comment la coulée est-elle contrôlée sur un modèle imprimé ?
La température de coulée est fixée par l'alliage et la section, pas par le modèle. L'inox coule à 1550–1650 °C (ASM International Handbook Vol. 7). Une paroi mince a besoin de la moitié haute de la plage. Sinon, le métal fige avant de remplir.
Le vide ou l'inertage dépend de la sensibilité de l'alliage. L'inox profite du vide ou de l'argon. La pression maintient le métal dans la cavité tant que la carapace est chaude. Une perte de vide au mauvais moment donne un remplissage incomplet à l'extrémité du plus long canal.
Le débit de remplissage est fixé par l'alimentation. L'alimentation est fixée par le montage. Une seule attaque à une extrémité remplit de façon inégale. La dernière section remplie fige en dernier. Une disposition symétrique ou étagée des attaques réduit le gradient thermique au moindre coût. Cela vaut avant toute impression.
Le préchauffage de la carapace est la dernière variable avant le métal. Une carapace froide refroidit le premier métal. Elle peut créer un manque de fusion à l'attaque. Une carapace trop chaude faiblit sous le poids de la coulée. Le préchauffage se règle avec l'alliage et se note avec la coulée.
Le refroidissement après la coulée fait partie du même contrôle. La pièce refroidit dans la carapace. La carapace n'est cassée qu'après disparition de la couleur du métal. Un décochage trop tôt crée un bombement. Il n'apparaît qu'à l'usinage.
Que vérifie-t-on avant la libération de la coulée ?
L'étape de libération vérifie la surface, les dimensions et l'intégrité. Elle intervient avant l'usinage. Les manques de fusion, le sable piégé et les fissures visibles sont des critères de rebut. Une peau rugueuse n'est qu'une question de surépaisseur.
Le contrôle dimensionnel est réalisé selon CT5–CT7 (ISO 8062-3). Le plan doit séparer les cotes brutes des cotes usinées. Contrôler une cote brute contre une tolérance d'usinage rejette une bonne pièce. Le motif appartient à l'opération suivante.
La surépaisseur d'usinage est vérifiée à la même étape. La face de bride demande une cible de 0,8 mm. La plage tolérée est de 0,5–1,5 mm. Elle permet d'enlever le bombement et de finir la face. Une bride à 0,2 mm sous la cible d'un côté n'a plus rien à couper.
La méthode de mesure décide de ce que l'étape de libération peut voir. Un scan par machine à mesurer tridimensionnelle (CMM) montre la direction du bombement. Une seule lecture au pied à coulisse ne sépare pas bombement et torsion. L'enregistrement doit nommer la méthode à côté du chiffre.
La traçabilité ferme le dossier. Le numéro de coulée, le lot et le numéro de pièce sur la fiche de libération retrouvent la même pièce des mois plus tard. Cela aide quand un problème d'usinage apparaît. Une fiche sans ces données libère une pièce que personne ne peut retracer.
Le dossier de libération est cohérent avec le dossier de carapace et de modèle. Une pièce qui passe l'inspection mais n'est rattachée à aucun lot de carapace reste un prototype. Ce n'est pas une pièce de série. Le lot suivant repart de la mesure.
Pour ce processus, le mauvais choix est un tube droit à deux brides. Cela vaut pour un lot de quelques pièces. Là, une construction soudée coûte moins cher. Un moule usiné aussi. Une libération n'est pas une preuve d'acceptation client. Elle ne prouve ni tenue au banc ni certification matière. Elle ne doit pas être lue comme telle.
Envoyez le modèle et la taille de lot à Neway. Nous confirmons la voie, le plan de carapace et l'étape de libération. Cela se fait avant le premier arbre. Cette confirmation transforme l'étape suivante en devis. Elle ne la transforme pas en supposition.
FAQs
Un modèle cire imprimé en 3D peut-il servir en fonderie de précision ?
Compensation de retrait du modèle imprimé : que mettre à l'échelle ?
Combien de couches de carapace faut-il en fonderie de précision ?
Voilement d'un collecteur à paroi mince : quelles causes à la première coulée ?
Inspection d'un collecteur coulé : qu'est-ce qui le libère pour l'usinage ?