
Pourquoi les collecteurs coulés se déforment : retrait, contrainte et section
La raison pour laquelle les collecteurs coulés se déforment est l'action conjuguée d'un retrait de 1,5–2,5 % (ASM Handbook Vol. 7), de la contrainte de la bride et du changement de section. L'acier se contracte en se solidifiant ; la bride et le masselottage retiennent la pièce. Une paroi mince se fige avant la bride épaisse ; la contrainte résiduelle courbe la pièce après le décochage. La planéité a une cible de 0,05 mm et une plage d'acceptation de 0,05–0,10 mm après le recuit de détente à 850–950 °C (ISO 8062-3).
|
|
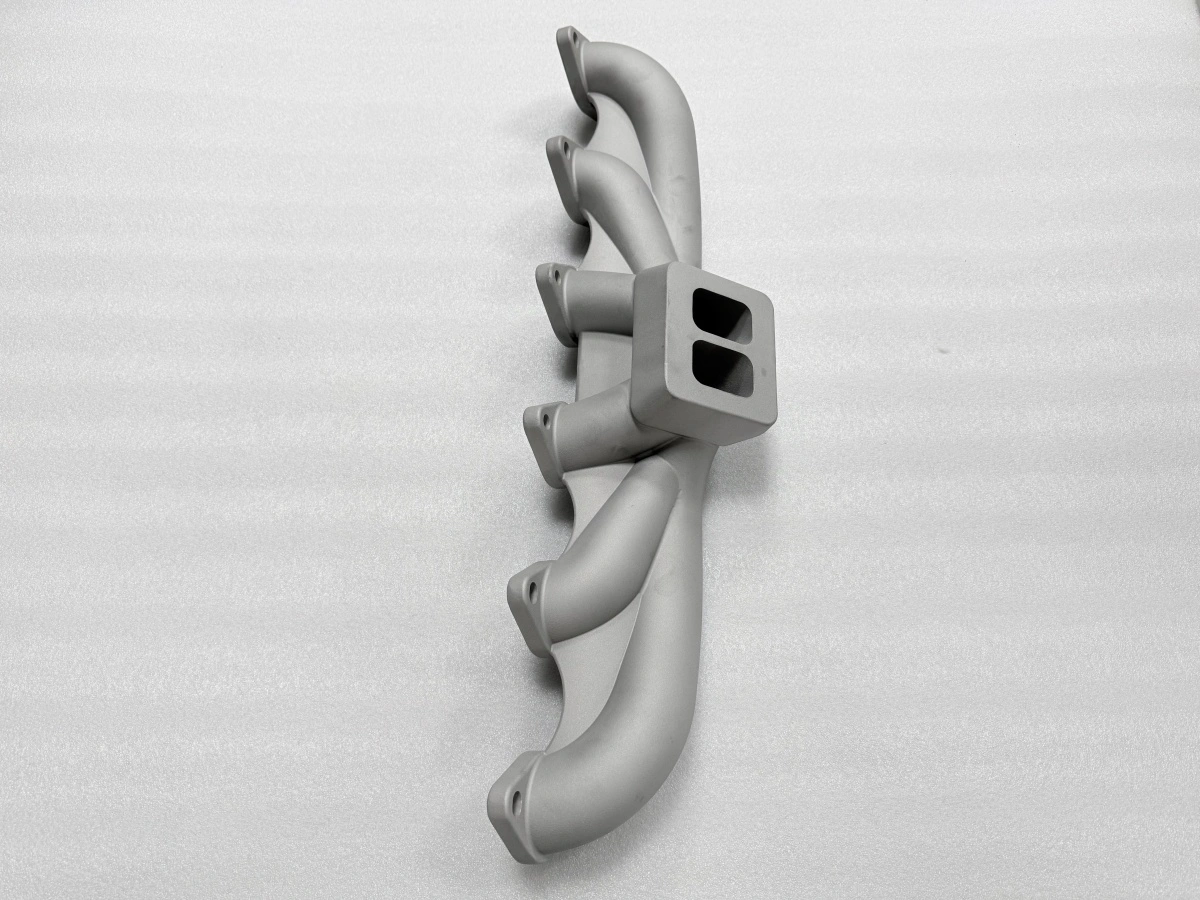
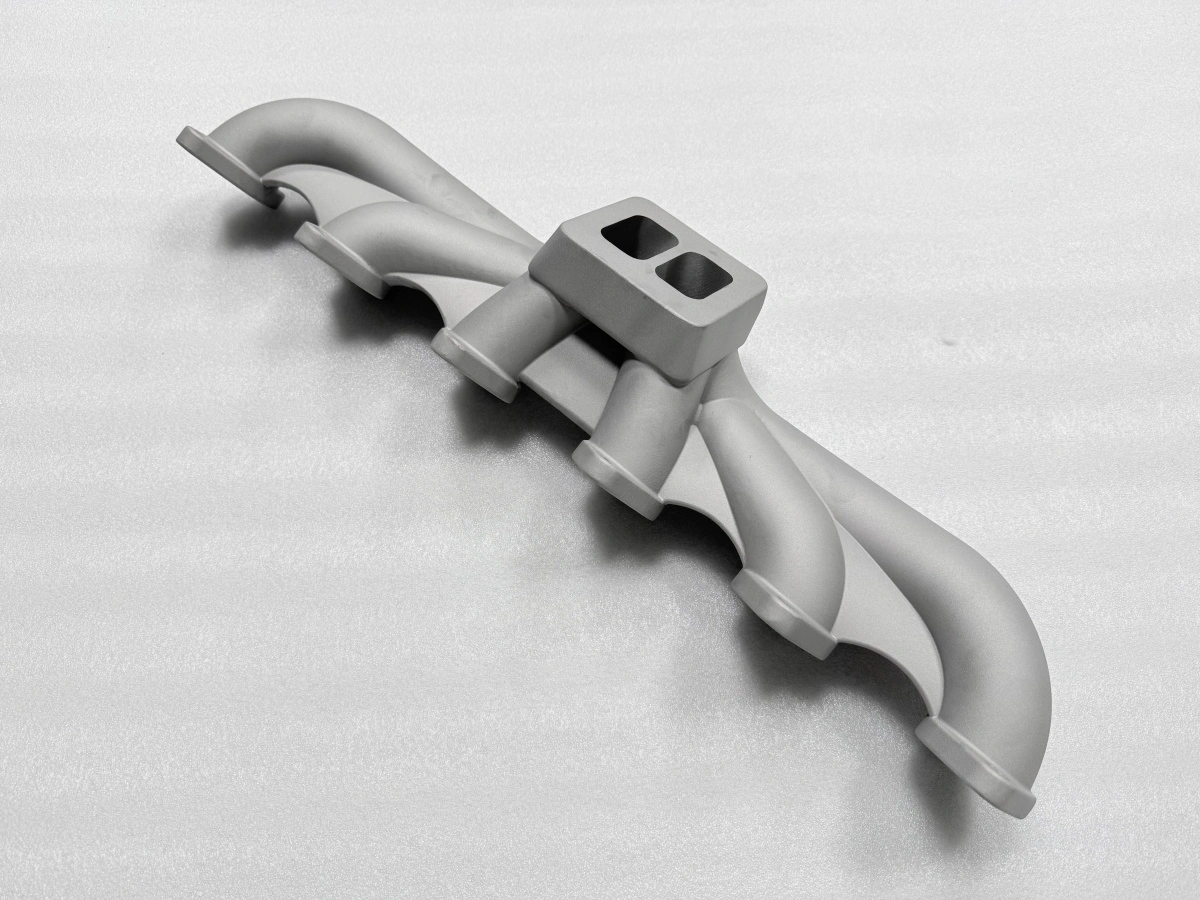
Le mécanisme n'est pas le défaut d'un seul procédé. C'est le même triangle en coulée et en fusion sur lit de poudre (PBF). Seuls les leviers changent ; c'est pourquoi les leviers ci-dessous sont présentés par paires. C'est aussi pourquoi une pièce qui se déforme dans une voie présente souvent le même défaut dans l'autre.
Pourquoi les collecteurs coulés se déforment-ils : où cela commence-t-il ?
Cela commence au moment où la première section se fige. Un collecteur a six coudes et une bride. Il se solidifie donc par étapes et non d'un seul bloc. La paroi mince du coude perd la chaleur plus vite que le pont de bride.
Elle devient rigide alors que la bride est encore liquide et peut s'alimenter. À partir de ce point, les deux zones se contractent à des moments différents. Le coude rigide résiste au retrait de la bride. Une contrainte s'accumule à la jonction.
Après le décochage, la pièce est encore chaude et faible. La contrainte la courbe au lieu de la fissurer. Le sens de la courbure suit la dernière section solidifiée. Si la bride se fige en dernier, elle tire les coudes vers sa face.
Si les coudes se figent en dernier, ils tirent la bride en selle. Dans les deux cas, le défaut visible apparaît sur la face de bride. C'est aussi la face qui sera usinée. Un second point de départ est l'alimentation.
Une attaque unique à une extrémité alimente la pièce d'un seul côté. Le côté alimenté reste chaud plus longtemps et se contracte plus tard. L'extrémité non alimentée se fige d'abord et tient la forme. L'écart est une torsion et non une courbure.
La séquence de solidification est visible sur la coque. Un coude qui se fige d'abord montre une surface claire et lisse. La bride voisine montre encore un ton plus sombre et plus chaud au décochage. Cet écart est le gradient rendu visible.
D'où vient la contrainte ?
La contrainte vient de trois sources : le moule ou la coque, le masselottage et la géométrie de la pièce. La coque céramique saisit la surface du modèle lors de la déciration. Elle tient la géométrie de la coque pendant que le métal se solidifie. Une coque trop rigide à la jonction du coude agit comme un serrage.
Le masselottage ajoute de la contrainte en alimentant. Une attaque qui reste liquide alimente la section qui se contracte. Cela réduit localement la contrainte. La même attaque retient pourtant la pièce en un point.
L'extrémité libre bouge ; les deux effets sont réels. Ils peuvent s'annuler ou s'additionner ; la géométrie fournit la contrainte la plus forte. Une bride est un anneau fermé à fort moment d'inertie. Elle résiste à la flexion ; un coude est un tube ouvert à faible moment.
Lorsqu'ils sont liés, la bride impose la forme ; le coude reprend la déformation. Le montage et la manutention apportent le dernier élément. Une pièce redressée à chaud garde moins de contrainte qu'une pièce refroidie sans support. Une pièce empilée avant refroidissement peut prendre une forme qui ressemble à une courbure.
En réalité, c'est un dommage de manutention. L'épaisseur de la coque augmente la contrainte d'une manière facile à négliger. Une coque de 8–10 mm à la jonction du coude est assez rigide pour tenir le coude pendant que la bride bouge. La contrainte se concentre à la jonction au lieu de se répartir.
Comment le changement de section fixe-t-il le gradient ?
Le changement de section fixe le gradient thermique. Le gradient fixe la contrainte. Une paroi de 1 mm et un pont de bride de 12 mm dans la même pièce refroidissent à des vitesses différentes. La section épaisse stocke la chaleur et se fige tard.
La section mince se fige tôt. Le gradient évolue avec le rapport d'épaisseur, non avec la taille absolue. Doubler toutes les parois d'un collecteur double environ le temps de solidification. Le rapport reste ; le motif de courbure reste proche.
Passer une paroi de 1 mm à 2 mm alors que la bride reste à 12 mm change le rapport et le motif. La position de l'attaque décide quelle extrémité est alimentée. Alimenter la bride épaisse la garde liquide plus longtemps. L'écart augmente ; alimenter la paroi mince réduit l'écart.
En revanche, un manque de fusion menace la bride. Le temps de solidification de l'attaque fait partie du gradient. Une attaque lourde reste liquide et alimente la section voisine. Cette section refroidit plus tard que la même section de l'autre côté de la pièce.
Les nervures et les bossages sont des changements locaux de section. Un bossage de 6 mm sur une paroi de 2 mm agit à la fois comme point chaud et comme contrainte. Il se fige tard et tient la paroi. La paroi s'enroule autour de lui.
Quels leviers déplacent le mécanisme ?
Le mécanisme de déformation est le même dans les deux voies. Les leviers agissent sur l'un des trois côtés ; le tableau les compare entre les voies. Un levier qui déplace deux côtés à la fois vaut plus qu'un levier qui n'en déplace qu'un. Le recuit de détente ne déplace aucun des trois côtés.
Levier | Voie coulée | Voie additive |
|---|---|---|
Compensation du retrait | Modèle mis à l'échelle 1,5–2,5 % | Modèle mis à l'échelle pour la fusion |
Contrainte | Masselottage et rigidité de coque | Orientation et implantation des supports |
Gradient de section | Épaisseur des parois et bossages | Orientation de construction et section |
Recuit de détente | 850–950 °C avant usinage | Recuit avant séparation |
Contrôle | Planéité 0,05–0,10 mm au CMM | Planéité 0,05–0,10 mm au CMM |
Il élimine toutefois la contrainte résiduelle avant l'usinage ; c'est pourquoi il figure dans les deux voies. La compensation du retrait est le levier le moins coûteux et le plus facile à régler faux. Mettre le modèle à l'échelle de 1,8 % n'est correct que si la pièce peut se contracter librement. Une bride contrainte ne se contracte pas du même montant.
La première pièce est donc mesurée et non supposée. Le masselottage et l'orientation sont les leviers qui changent la contrainte. Une disposition symétrique des attaques donne à la pièce la chance de se contracter de façon régulière. Une orientation qui fige la bride en dernier empêche l'anneau rigide de bloquer la paroi mince.
Quand le mécanisme ne s'applique-t-il pas ?
Le mécanisme suppose une pièce à paroi mince et retenue. Une pièce épaisse et compacte à faible rapport longueur-épaisseur stocke moins de gradient et se déforme moins. Une pièce libre de se contracter dans toutes les directions libère la contrainte par le retrait et non par la flexion. Il suppose aussi un domaine de retrait normal de l'alliage.
Un passage à un alliage à faible retrait ou à un autre chemin de solidification déplace les chiffres. Le triangle demeure. Le mécanisme n'explique pas une courbure qui apparaît après l'usinage. Une pièce plane avant usinage et courbée après montre une contrainte d'usinage ou une erreur de montage.
Elle ne montre pas le retrait de la coulée. L'ordre du contrôle compte plus que l'ampleur de la courbure. Le test pratique est une mesure avant et après.
Une pièce mesurée plane avant l'usinage puis mesurée à nouveau sépare la déformation de coulée du mouvement d'usinage en une étape. Enfin, le mécanisme ne fixe pas de limite d'acceptation. Une courbure de 0,08 mm sur une bride qui sera dressée est une question de surépaisseur et non un rejet.
La décision de libération appartient au plan et à la surépaisseur d'usinage, pas au mécanisme. Pour un collecteur qui doit tenir une planéité de 0,05–0,10 mm après usinage, la voie pratique consiste à fixer le gradient et le masselottage avant la première coulée. Ensuite, la première pièce est mesurée sur une machine à mesurer tridimensionnelle (CMM).
Si la même pièce passe sur une voie imprimée, le plan de mesure reste identique. Le mode de défaillance ne change pas avec le procédé. Envoyez le plan, la carte des parois et l'exigence de planéité à Neway.
L'équipe confirmera si la pièce doit être coulée ou imprimée, ou recuite entre les opérations. Cet examen transforme un risque de déformation en un plan maîtrisé. Il évite la surprise sur la première pièce.
FAQs
Un modèle en cire imprimé en 3D peut-il servir à la coulée à la cire perdue ?
Compensation du retrait d'un modèle en cire imprimé : que mettre à l'échelle ?
Déformation d'un collecteur à paroi mince : que cause la première coulée ?
Contrôle d'un collecteur coulé : qu'est-ce qui le libère pour l'usinage ?
