
Collecteurs moulés en inox : ce qu'apporte la voie de fonderie
Une pièce moulée en inox devient rentable quand elle porte la courbe, la paroi et la bride à 1,0 mm. L'inox austénitique se coule bien, tient une résistance utile jusqu'à environ 800 °C et garde une surface passive dans les condensats d'échappement ; un collecteur moulé remplace alors un assemblage soudé à cinq joints et à recuit. La voie perd sa place quand la forme est un tube droit, quand le lot reste petit ou quand le cycle dépasse la limite de calamine de l'alliage.
|
|
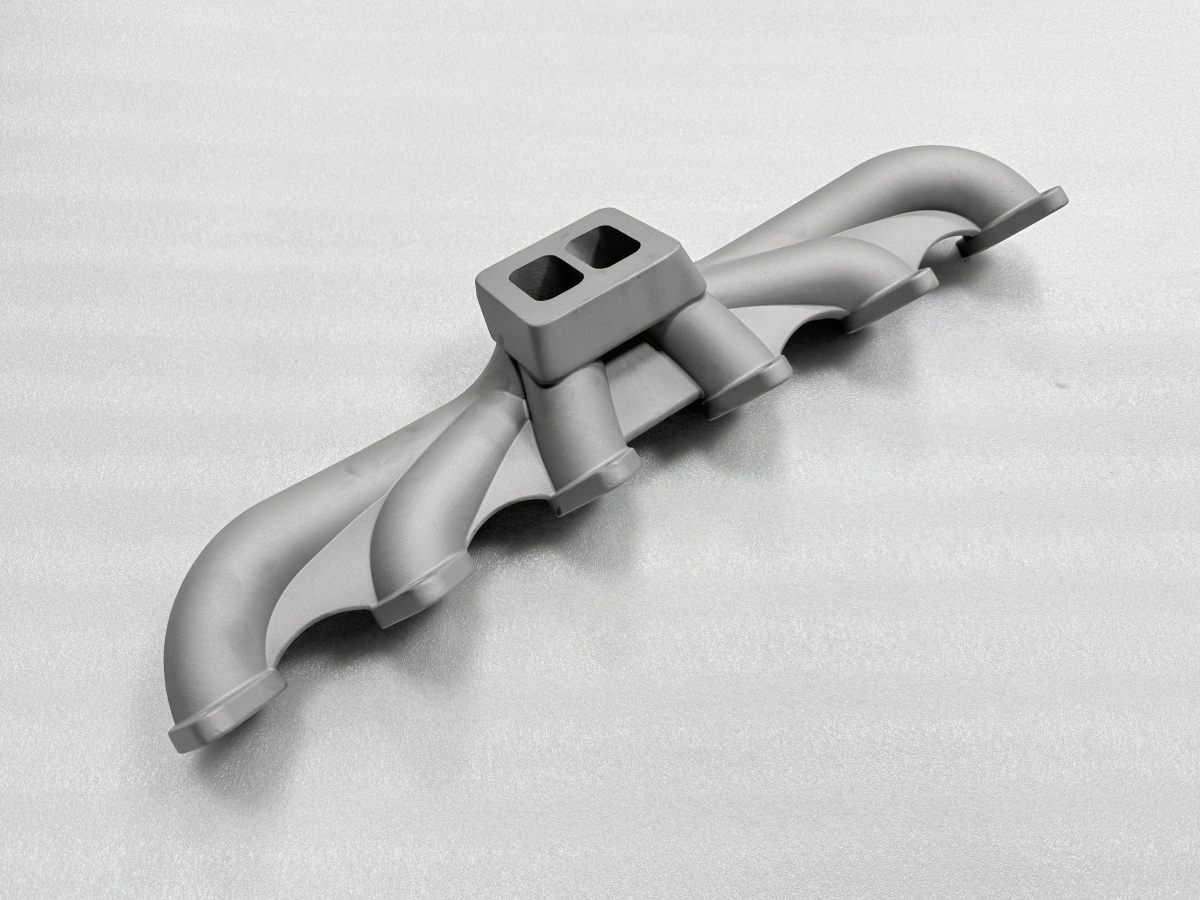
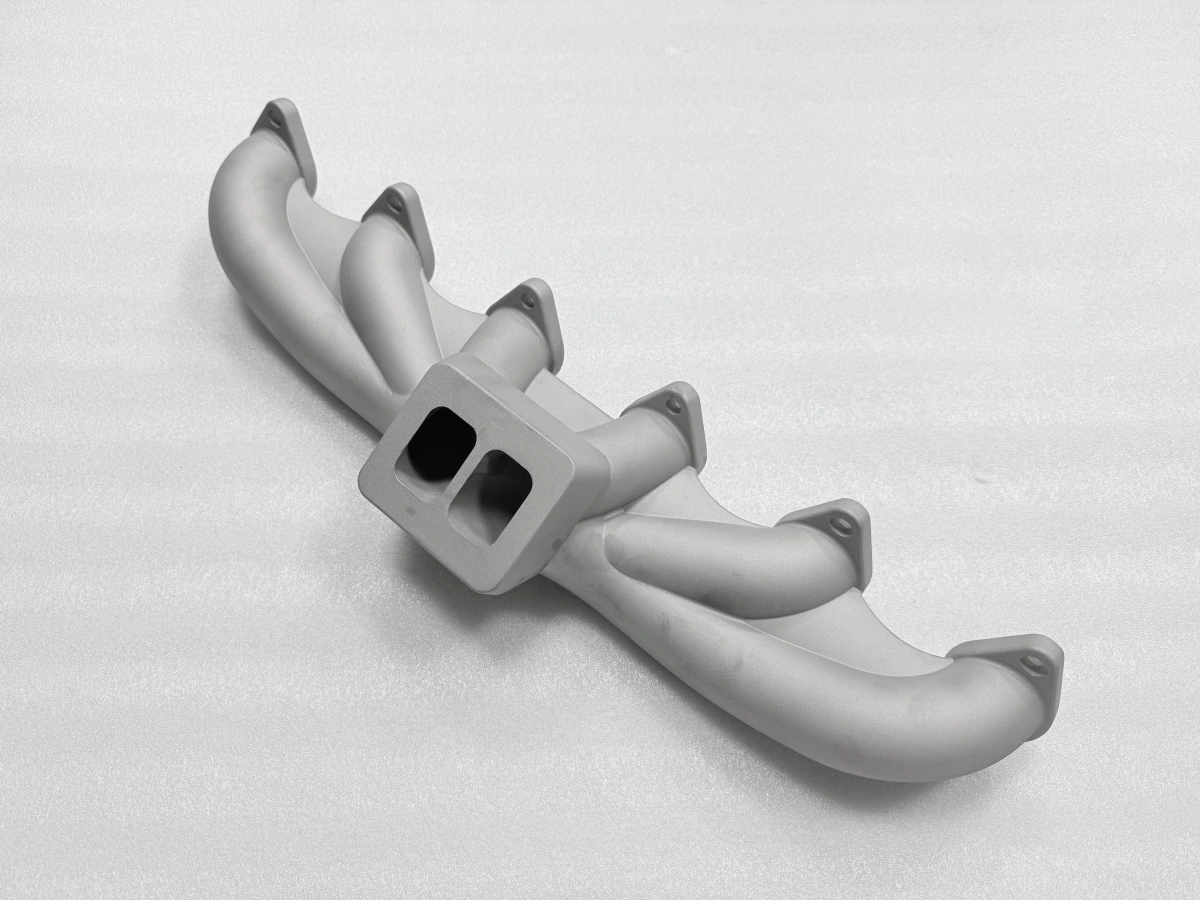
Pourquoi choisir un collecteur moulé en inox ?
La voie de fonderie gagne d'abord sur la forme. Un collecteur dont les coudes partent d'un collecteur principal sous des angles composés est une seule pièce moulée, et non cinq tubes coupés et cinq soudures. Chaque soudure supprimée est un chemin de fuite et un point d'inspection en moins.
Elle gagne ensuite sur le contrôle de paroi. La même pièce peut porter un bossage de 10 mm autour d'un trou de boulon et une paroi de 1,0 mm entre les coudes sans joint. Une pièce soudée doit choisir un tube et le renforcer localement, et ce renfort est presque toujours une soudure de plus.
Le choix d'alliage suit le cycle de service, pas le plan ; le RFQ doit indiquer le cycle, pas seulement le nom de l'alliage. Un type 304 ou 316 se coule bien et tient les gaz d'échappement jusqu'à environ 800 °C. Un type 309 ou 310 tient la résistance au calaminage au-delà de 1 000 °C au prix de l'usinabilité. Les nuances duplex et à durcissement structural achètent la corrosion ou la résistance et la paient en fenêtre de coulée et en refroidissement.
La taille de lot décide du reste. Un modèle imprimé et un programme de coque standard donnent une première pièce en quelques jours, et le coût fixe se répartit sur dix à quelques centaines d'unités. En dessous de dix pièces, le réglage pèse sur chaque pièce ; au-delà de quelques centaines, outillage et usinage prennent le relais.
Que change la structure de fonderie ?
La structure de fonderie change le comportement de l'alliage à la bride et dans la paroi. Un inox austénitique moulé se solidifie avec un grain dendritique grossier et une petite teneur en ferrite contrôlée, et ce mélange fixe la limite d'élasticité, la ductilité et la réponse à une réparation soudée.
La porosité est la deuxième différence. Une pièce saine garde la porosité gazeuse sous le niveau visible sur une face d'étanchéité usinée, et la fonderie la maîtrise par la température de coulée, le préchauffage de coque et l'alimentation, non par une presse ultérieure. Une pièce imprimée maîtrise la même propriété par la densité d'énergie du laser et, si besoin, par compression isostatique à chaud.
Le comportement dimensionnel est le troisième point. Les tolérances de fonderie d'un collecteur se situent dans la bande CT5–CT7 de l'ISO 8062-3, d'où la surépaisseur sur chaque face fonctionnelle. Cette bande est une propriété du procédé, pas un défaut, et un plan qui exige IT7 directement au moule demande la mauvaise voie.
La paroi est le quatrième point. Une paroi moulée de 1,0 mm dans un coude est stable quand la section est portée par la bride et une nervure, et c'est la première zone qui se déforme quand le programme de coque est faux. La voie de fonderie donne la paroi mince, mais elle en fait aussi la zone qui demande le plus de discipline. Le mécanisme derrière le mouvement de paroi est traité dans un article de connaissance séparé.
Quelle surépaisseur faut-il pour l'usinage ?
La surépaisseur d'usinage se règle sur la fonction, pas sur l'habitude. Une face de bride qui sera dressée et étanchée demande 1,0–2,0 mm, un alésage qui sera percé et taraudé demande 1,0–1,5 mm, et une face qui reste brute de coulée ne demande rien.
Trop peu de surépaisseur est l'erreur coûteuse. Une bride qui arrive 0,3 mm sous la hauteur finie ne se sauve pas par un montage plus précis ; elle devient une pièce rebutée, et la perte porte sur la pièce moulée entière, pas sur le dressage.
Trop de surépaisseur est l'erreur plus discrète. Deux millimètres de plus sur une bride mince augmentent la coupe interrompue, imposent une seconde passe et peuvent sortir la face de la planéité après le recuit.
Planéité et rugosité appartiennent au même tableau que la surépaisseur. La cible est 0,05 mm sur la bride à deux ports, la bande d'acceptation est 0,05–0,10 mm, et la face d'étanchéité est usinée à Ra 1,6–3,2 µm selon l'ISO 4287.
Caractéristique | Condition | Cible | Bande (unité) |
|---|---|---|---|
Surépaisseur de bride | Inox moulé, dressé et étanché | 1,5 mm | 1,0–2,0 mm |
Surépaisseur d'alésage | Percé et taraudé après coulée | 1,2 mm | 1,0–1,5 mm |
Planéité de bride | Bride à deux ports, après recuit | 0,05 mm | 0,05–0,10 mm |
Rugosité d'étanchéité | Face dressée, ISO 4287 | Ra 1,6 µm | Ra 1,6–3,2 µm |
Quel traitement thermique convient ?
Le recuit de détente est le traitement qui convient à un collecteur moulé en inox, et il se place après le décochage et avant l'usinage. La pièce est maintenue à 850–950 °C pendant 1,5–2 h, puis refroidie au four jusqu'à environ 300 °C avant refroidissement à l'air, un cycle décrit pour les pièces moulées austénitiques dans l'ASM Handbook Vol. 7.
L'ordre compte plus que la consigne. Un recuit avant décochage n'enlève pas la contrainte de la coque, et un recuit après usinage déplace la déformation dans la pièce finie. Le cycle se situe entre les deux, et la bride est remesurée ensuite car la planéité peut bouger pendant le traitement.
Décoffrer et séparer la pièce de l'arbre de coulée ; laisser refroidir à l'air.
Charger la pièce pour le recuit à 850–950 °C et maintenir 1,5–2 h.
Refroidir au four jusqu'à environ 300 °C, puis à l'air jusqu'à température ambiante.
Vérifier à nouveau la planéité de bride et l'épaisseur de paroi avant libération vers l'usinage.
Un recuit sauté réapparaît plus tard sous forme de bride qui bouge après le dressage. Un recuit trop chaud ou trop long peut grossir la structure et adoucir la surface, d'où un cycle écrit avec une bande de température et un temps de maintien plutôt qu'un chiffre unique.
Quand la voie imprimée devient-elle le bon choix ?
La voie imprimée convient mieux dans deux cas clairs. Le premier est une pièce unique ou un design encore mobile. Une fusion sur lit de poudre (PBF) ne demande pas de modèle, si bien qu'une paroi de 1,0 mm et un canal interne se modifient dans le fichier et se réimpriment en quelques jours. La fonderie attend alors un modèle et une coque.
Le second est une forme que la coulée ne peut pas alimenter. Un coude à cavité interne profonde ou une paroi qui change de section tous les 20 mm se construit plus facilement couche par couche qu'il ne s'alimente à travers une coque. La pièce imprimée peut être recuite et usinée sur les mêmes faces de bride.
La voie de fonderie convient mieux dans deux autres cas. Le premier est un design stable à dix ou quelques centaines d'unités : le modèle est amorti, le programme de coque est fixé, et le prix unitaire passe sous celui d'une pièce imprimée une par une.
Le second est un grand collecteur simple où l'alliage et la section font le travail. Une pièce moulée peut porter une paroi de 1,0 mm sur un coude de 300 mm et un bossage de 10 mm dans la même pièce. Elle évite le champ de contraintes résiduelles d'une soudure multipasse et le temps de construction d'une pièce PBF haute.
Un chemin de récupération documenté existe pour une première coulée déformée, et il commence par un nouveau modèle plutôt que par une pièce redressée. La comparaison n'est pas un match nul. L'impression enlève le modèle et raccourcit la première pièce ; la fonderie enlève la soudure et baisse le prix unitaire en série.
Quand le jugement matériau ne tient-il pas ?
Le jugement échoue au-delà de la limite de calamine de l'alliage. Un type 304 ou 316 calamine en service continu au-dessus d'environ 800 °C et perd de la section ; la réponse est une nuance réfractaire ou un alliage de nickel, pas une paroi plus épaisse du même acier.
Il échoue dans le mauvais milieu corrosif. Les condensats chlorés attaquent les nuances austénitiques à la soudure et sous les dépôts, et une nuance duplex ou plus chargée en molybdène est la réponse matériau avant la réponse voie.
Il échoue sous la limite de paroi. Une paroi moulée sous environ 0,8 mm est difficile à remplir et à inspecter, et une paroi imprimée dans cette plage demande un jeu de paramètres qualifié ; le jugement matériau suppose que la paroi peut être saine.
Il échoue quand la tolérance est plus serrée que le procédé. Un alésage qui exige IT7, une position de port à 0,05 mm près ou une planéité sous la bande CT5–CT7 relèvent de l'usinage après coulée, et le choix du matériau n'y change rien.
Il échoue quand le lot ne porte pas le réglage. Deux ou trois pièces portent le modèle, la coque et le plan d'inspection sur chaque unité, et une pièce soudée ou imprimée est la réponse moins chère même si la coulée est techniquement saine. Envoyez le plan, le cycle de service et la taille de lot à Neway ; l'équipe dira si le collecteur doit être moulé, soudé ou imprimé et quelles faces ont besoin de surépaisseur avant la mesure de la première pièce.
FAQs
Un modèle en cire imprimé en 3D peut-il servir à la coulée à la cire perdue ?
Compensation du retrait d'un modèle en cire imprimé : que mettre à l'échelle ?
Déformation d'un collecteur à paroi mince : que cause la première coulée ?
Contrôle d'un collecteur moulé : qu'est-ce qui le libère pour l'usinage ?
