
Revêtement de brûleur 3D : de la poudre à la pièce contrôlée
Un revêtement de brûleur 3D traverse cinq étapes avant la libération : impression, mise en solution, compression isostatique à chaud, usinage des interfaces et deux scans. Pour le revêtement en GH3536 de ce cas, la paroi mesure 1,8 mm, les couches 40 µm, et la libération exige 0,05 mm de planéité sur le bridage contre une bande d'acceptation de 0,10 mm. L'ordre est fixe : une étape sautée déplace le risque vers la suivante, où il coûte plus cher à corriger.
- Imprimer le revêtement en GH3536 avec des couches de 40 µm.
- Détendre les contraintes à 1 180 °C pendant 1 h.
- Comprimer isostatiquement à 100 MPa pendant 3 h.
- Usiner l'interface en une seule prise.
- Scanner, mesurer et libérer par rapport au plan.
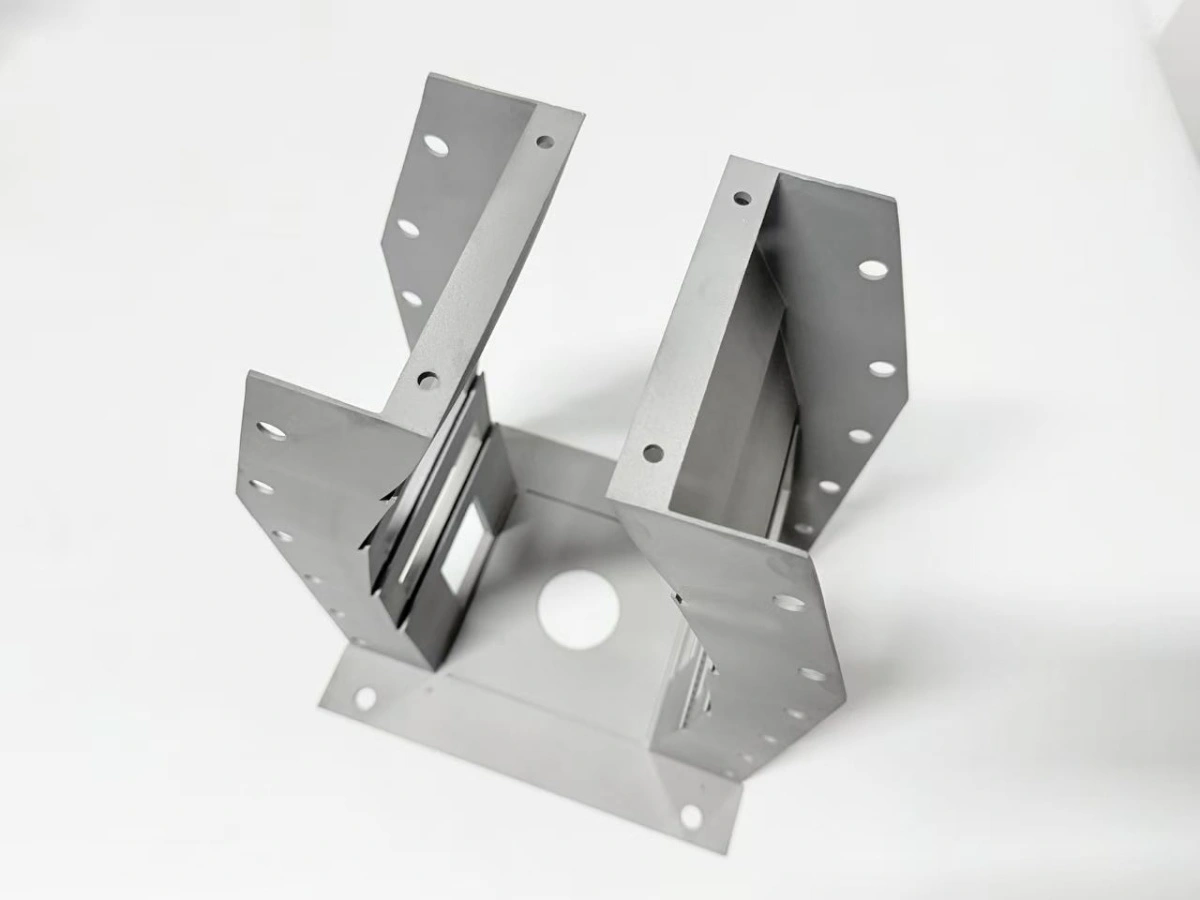
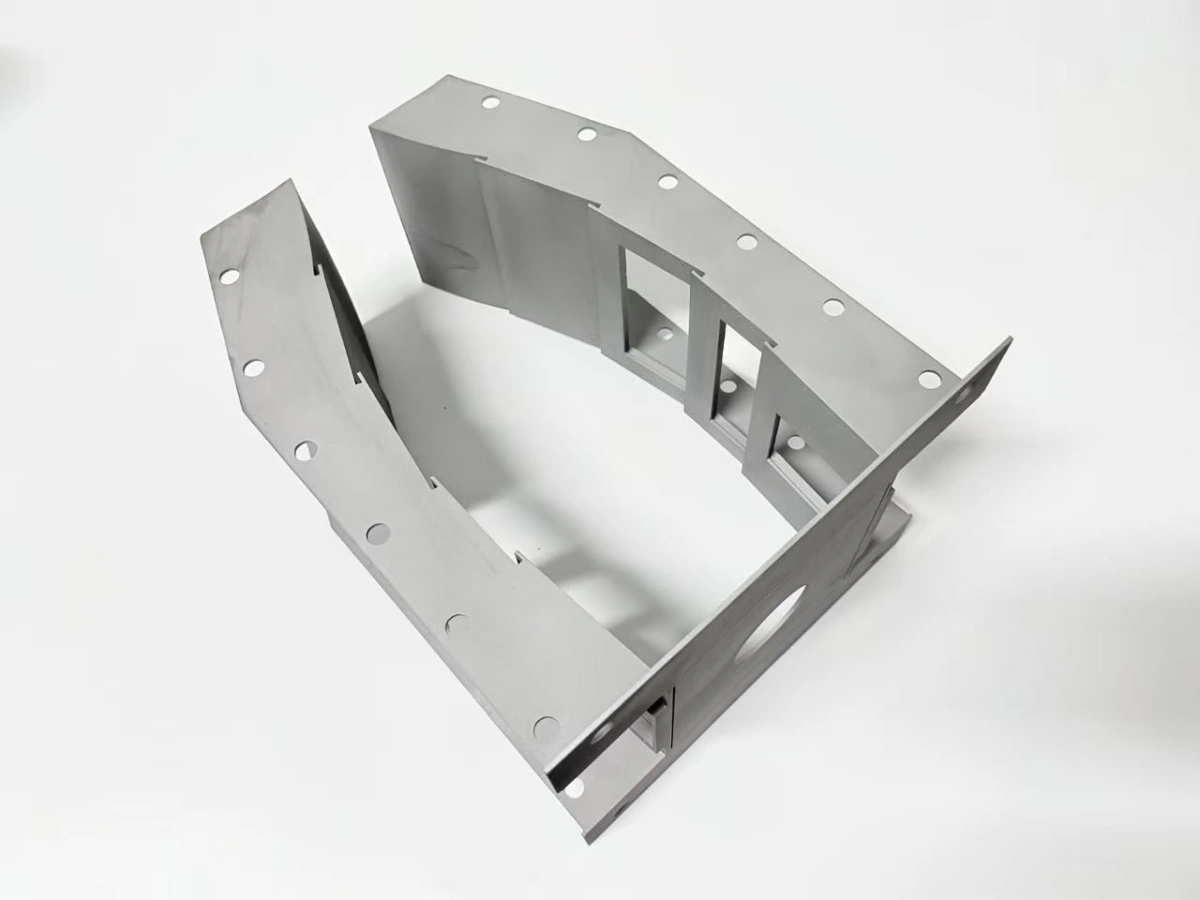
Pourquoi imprimer un revêtement de brûleur plutôt que souder une tôle ?
L'impression supprime les soudures qu'un revêtement fabriqué place sur sa paroi la plus chaude. Un revêtement soudé demande des tôles formées, un montage, une séquence de soudage, un détensionnement et un redressage, et chaque cordon laisse une zone affectée thermiquement où l'oxydation commence. Les pièces de section chaude produites par impression arrivent d'un seul tenant, sans cordon côté gaz.
L'avantage est thermique, pas mécanique. Un revêtement imprimé sort de la machine avec ses brides et ses cadres de fenêtre intégrés, donc il évite la préparation de soudage et le formage de tôle, mais il exige deux cycles de four et deux scans. Ces étapes remplacent la séquence soudage-redressage, et c'est pourquoi la voie se planifie comme une chaîne et non comme une file d'opérations séparées.
C'est pourquoi un projet de revêtement de brûleur 3D commence par une revue de fabrication et non par une commande : la chaîne thermique décide du coût et du risque, pas les heures machine.
Le volume décide. Un revêtement unique ou un prototype de cinq pièces coûte moins cher imprimé, faute d'outillage, alors qu'un revêtement coulé demande un modèle et une coulée et démarre à 4–6 semaines. Au-delà de quelques centaines de pièces par an, l'outillage s'amortit et la coulée ou la fabrication soudée peut reprendre l'avantage.
Que faut-il vérifier avant la fabrication ?
Le plan est confronté à quatre limites de fabrication avant la première poudre. Un revêtement qui en rate une est reconçu ou divisé avant qu'un créneau machine soit réservé.
- Épaisseur de paroi : 1,8 mm sur ce revêtement, plancher à 1,5 mm.
- Surplomb : 45° par rapport à la verticale.
- Évacuation de poudre : ouverture de 3 mm minimum.
- Volume : dans la plaque de 400 × 250 mm.
L'épaisseur de paroi est la première limite. Ce revêtement tient 1,8 mm, et 1,5 mm est le plancher pratique pour une section ouverte qui doit rester plane après la compression isostatique à chaud (CIC) ; en dessous, les cadres demandent un épaississement local. Les règles de conception pour pièces à paroi mince donnent les dimensions de cadre et de nervure qui tiennent ce plancher.
La poudre est la deuxième entrée. Le lot GH3536 LPBF est contrôlé selon la chimie ASTM B435 avant la fabrication. La machine applique un seul jeu de paramètres pour tout le travail : couches de 40 µm, laser de 285 W et vitesse de balayage de 960 mm/s. Un seul jeu garde l'historique thermique identique de la première à la dernière couche.
| Contrôle de fabrication | Limite pour ce revêtement | Conséquence si manqué |
|---|---|---|
| Épaisseur de paroi | 1,8 mm (plancher 1,5 mm) | La section bouge après la CIC |
| Angle de surplomb | ≤45° par rapport à la verticale | Bavure sur le cadre de fenêtre |
| Évacuation de poudre | ≥3 mm à chaque angle | Poudre résiduelle, pièce lourde |
| Volume de fabrication | Dans la plaque de 400 × 250 mm | Fabrication divisée, cordon en plus |
| Chimie de la poudre | ASTM B435 pour GH3536 | Bain hors chimie |
Le tableau est une étape de libération, pas une liste de souhaits : un créneau n'est réservé qu'après validation des cinq lignes.
Le contrôle est repris à chaque changement de plan. Une nouvelle disposition de fenêtres déplace le plan de support, un nouvel alliage déplace le cycle de CIC et une nouvelle épaisseur de paroi déplace la surépaisseur d'usinage. La revue de fabrication est donc réémise sur la nouvelle révision avant qu'une deuxième fabrication soit réservée.
Comment orienter, supporter et traiter le revêtement ?
Le revêtement se tient sur sa bride de base pour que les cadres de fenêtre poussent sans support, et la mise en solution se fait avant la CIC, une fois la poudre évacuée. Dans cette orientation, les parois de 1,8 mm montent verticalement et les fenêtres s'ouvrent dans le sens de la fabrication.
Le contact des supports reste du côté de la surépaisseur. Les points touchent les faces qui portent 1,0 mm de surépaisseur d'usinage, si bien que les marques disparaissent au premier passage et n'atteignent jamais une face d'étanchéité. Les ouvertures de fenêtre sont alignées sur la course du racleur, ce qui empêche la lame d'accrocher un bord non supporté et de traîner de la poudre sur le cadre.
L'évacuation de poudre est une étape de procédé, pas un simple secouage. Le revêtement est vibré, pesé contre la masse CAO et inspecté à l'endoscope par les fenêtres. Un revêtement de brûleur 3D qui pèse 2 % de trop part en deuxième cycle, car la poudre piégée migre pendant la CIC et déforme la paroi. Les fabrications par fusion sur lit de poudre de cette taille sont contrôlées pour les marques de racleur avant l'usinage.
La mise en solution suit, tenue à 1 180 °C pendant 1 h puis refroidie au four. Elle passe avant la CIC pour détendre les contraintes de fabrication tant que la section est encore ouverte ; la montée est tenue à 5 °C/min et la porte ne s'ouvre qu'en dessous de 300 °C. Le scan avant CIC est pris dans les 24 h après ce cycle, car il sert de base à toutes les comparaisons suivantes.
Quelles faces et quels trous faut-il usiner sur un revêtement de brûleur 3D ?
L'interface est usinée en une seule prise, avec 1,0 mm sur les faces de bride et 0,4 mm dans les trous avant le passage final. Les cadres de fenêtre et la face de bride viennent du même serrage, donc la planéité visée de 0,05 mm et la position de trou de ±0,05 mm partagent le même référentiel.
La surépaisseur se règle par surface : 1,0 mm sur la bride, 0,8 mm sur les portées de fenêtre et 0,4 mm dans les trous, le minimum pour un alésage propre avec un outil rigide. Le serrage reste à 0,5 MPa ou moins, car une paroi de 1,8 mm fléchit au-delà et la coupe ne mesure vrai que pendant le maintien en position.
Les filetages ferment la séquence. Les trous M4 sont percés, chanfreinés et taraudés à 1,5×D, et chaque filetage est contrôlé à la jauge bon/mauvais avant que la pièce quitte la machine. L'usinage CNC de l'interface transforme la forme imprimée en un revêtement qui se boulonne sur un banc.
Un filetage raté n'est réparé que si le plan autorise un insert ; sinon le revêtement est rebuté, car un trou retaraudé dans une paroi de 1,8 mm n'a aucune marge. Le relevé de jauge reste dans la fiche de route, afin qu'un filetage accepté se retrouve jusqu'à l'opérateur et à l'outil.
| Caractéristique | Surépaisseur | Critère | Méthode |
|---|---|---|---|
| Face de bride | 1,0 mm | Planéité 0,05 mm visée, 0,10 mm acceptée | Surfaçage, une prise |
| Portée de fenêtre | 0,8 mm | Parallèle à l'interface | Même prise que la bride |
| Trous de boulon | 0,4 mm | Position ±0,05 mm | Perçage et alésage |
| Filetages M4 | — | Profondeur 1,5×D, bon/mauvais | Taraudage, jauge |
Les deux tableaux rendent la voie auditable : la surépaisseur et le critère se comparent sans ouvrir le plan.
Comment contrôler la pièce finie ?
Le contrôle prouve le plan, pas la durée de vie. Le dossier de libération de ce revêtement comprend un scan final, un rapport de machine à mesurer sur les caractéristiques usinées, un relevé de planéité et un certificat matière.
Le scan ferme la boucle. La base avant CIC et le scan final sont alignés sur la bride usinée, si bien que la carte d'écart sépare le mouvement dû à la CIC de celui dû à l'usinage. Une fenêtre hors de ±0,9 mm part en retouche, et la retouche est suivie d'un deuxième scan et d'un deuxième rapport. Pour un revêtement de brûleur 3D, le rapport porte aussi le numéro d'éprouvette, afin que le relevé dimensionnel et le relevé matière se rejoignent à la libération.
La planéité se mesure sur un marbre avec un comparateur en neuf points, et la machine à mesurer suit les mêmes neuf points pour l'enregistrement. Les deux méthodes sont comparées avant signature, et un écart supérieur à 0,01 mm déclenche une re-mesure au lieu d'un jugement d'opérateur.
La densité est contrôlée sur une éprouvette témoin traitée dans le même conteneur de CIC, par métallographie et taille de grain selon ASTM E112. La terminologie suit ISO/ASTM 52900 pour que le rapport se lise de la même façon par un concepteur et par un qualiticien.
Aucun de ces documents ne revendique un résultat de banc, une acceptation client ou une certification. L'étape de libération, c'est le plan plus l'éprouvette ; la durée de vie exige un programme de qualification qu'une seule fabrication ne peut pas fournir.
Quand l'impression n'est-elle pas la bonne voie ?
L'impression perd son sens quand la série devient grande, quand la section est fermée ou quand la pièce exige une qualification qu'une fabrication unique ne peut pas porter. La voie vise les revêtements ouverts et à paroi mince, en pièce unique ou en petite série.
La première limite est le volume. Au-delà de quelques centaines de pièces par an, l'outillage de coulée ou de fabrication s'amortit et le coût pièce passe sous celui d'une fabrication imprimée. La deuxième est la géométrie : une section fermée ne peut pas évacuer la poudre, elle est donc reconçue avec des ouvertures ou orientée vers un autre procédé, le plus souvent coulée ou tôlerie soudée.
La troisième est la certification. Une pièce aéronautique ou sous pression demande des éprouvettes, une traçabilité de lot et une base de calcul ; un rapport de fabrication unique ne constitue pas ce programme. La voie couvre un prototype ou une pièce de série d'accompagnement, pas un article certifié.
La quatrième limite est le cas de l'enceinte sous pression. Une paroi dense après la CIC ne suffit pas, car la conception exige une épreuve et une marge d'éclatement qu'un rapport d'atelier général ne couvre pas ; ce travail relève d'une voie d'enceinte qualifiée, pas d'un devis d'impression.
Dans l'enveloppe, les règles ci-dessus rendent la voie reproductible : paroi de 1,8 mm, couches de 40 µm, mise en solution à 1 180 °C/1 h, CIC à 100 MPa. La planéité visée est de 0,05 mm et la position de fenêtre de ±0,9 mm. En dehors, la réponse honnête est un autre procédé.
Vous envoyez le plan avec la disposition des fenêtres, l'appellation de la bride et l'alliage. Neway renvoie une revue de fabrication qui signale les quatre limites, un plan de surépaisseur et de références pour les faces usinées, et un calendrier sur la révision figée. Le parcours commercial commence par le guide d'achat de l'impression Inconel et se poursuit par la page d'impression 3D de superalliages dès que la révision est figée.
FAQs
- Revêtement de brûleur en superalliage haute température : peut-il tenir ?
- Quelle épaisseur de paroi un revêtement de brûleur à paroi mince peut-il tenir ?
- Comment maîtriser la déformation d'un revêtement de brûleur ?
- Comment usiner les fenêtres d'un revêtement de brûleur après impression ?
- Qu'est-ce qui détermine le délai de fabrication d'un revêtement de brûleur ?
