
مجمّعات مصبوبة من الفولاذ المقاوم للصدأ: ماذا يضيف مسار الصب
تُبرَّر القطعة المصبوبة من الفولاذ المقاوم للصدأ حين تحمل الانحناء والجدار والشفة عند 1.0 مم. الفولاذ الأوستنيتي يُصبّ جيدًا، ويحفظ مقاومة مفيدة حتى نحو 800 °C، ويبقى سطحه خاملًا في مكثفات العادم؛ لذا يستبدل مجمّع مصبوب وحدة ملحومة بخمسة لحامات وتخفيف إجهادات. يفقد المسار مكانه حين تكون الشكل أنبوبًا مستقيمًا، أو الدفعة صغيرة، أو الدورة تتجاوز حد التقشّر عند السبيكة.
|
|
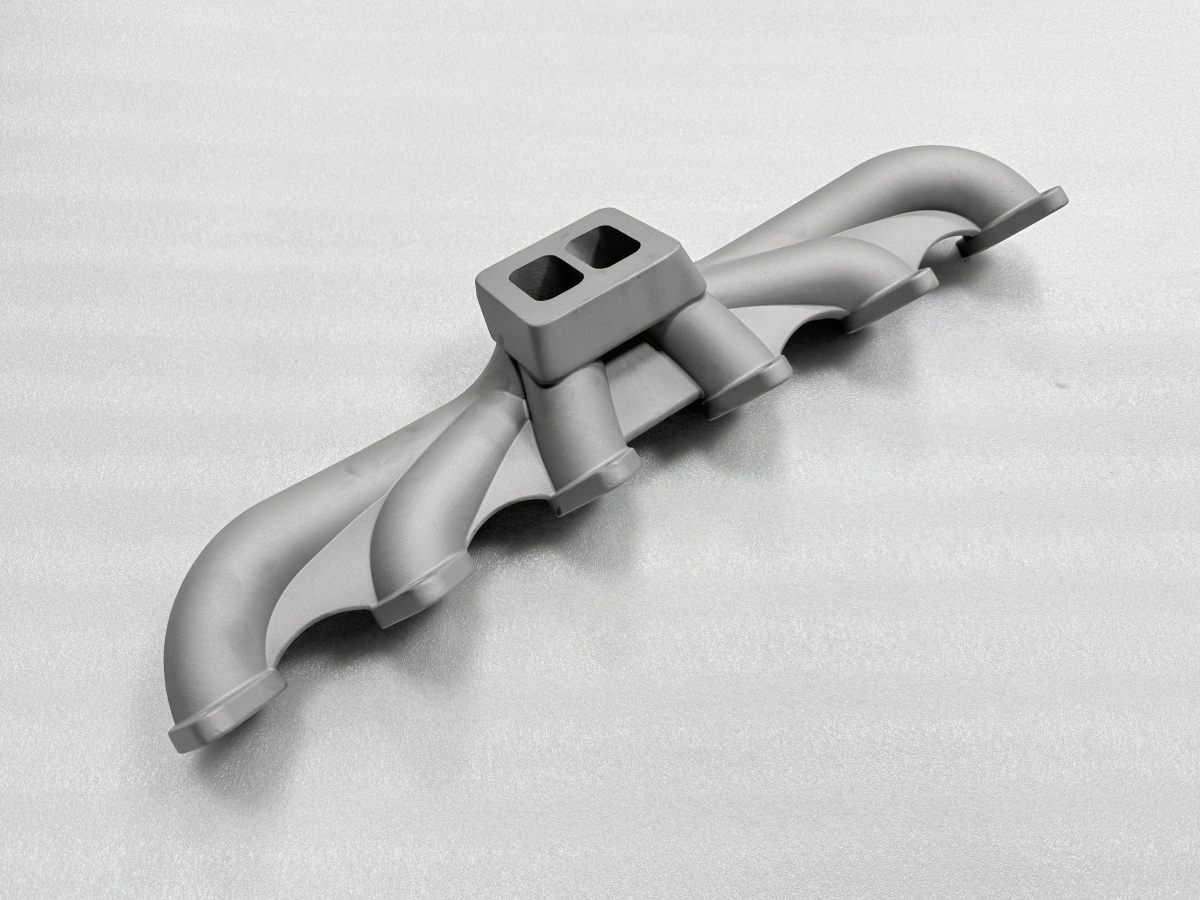
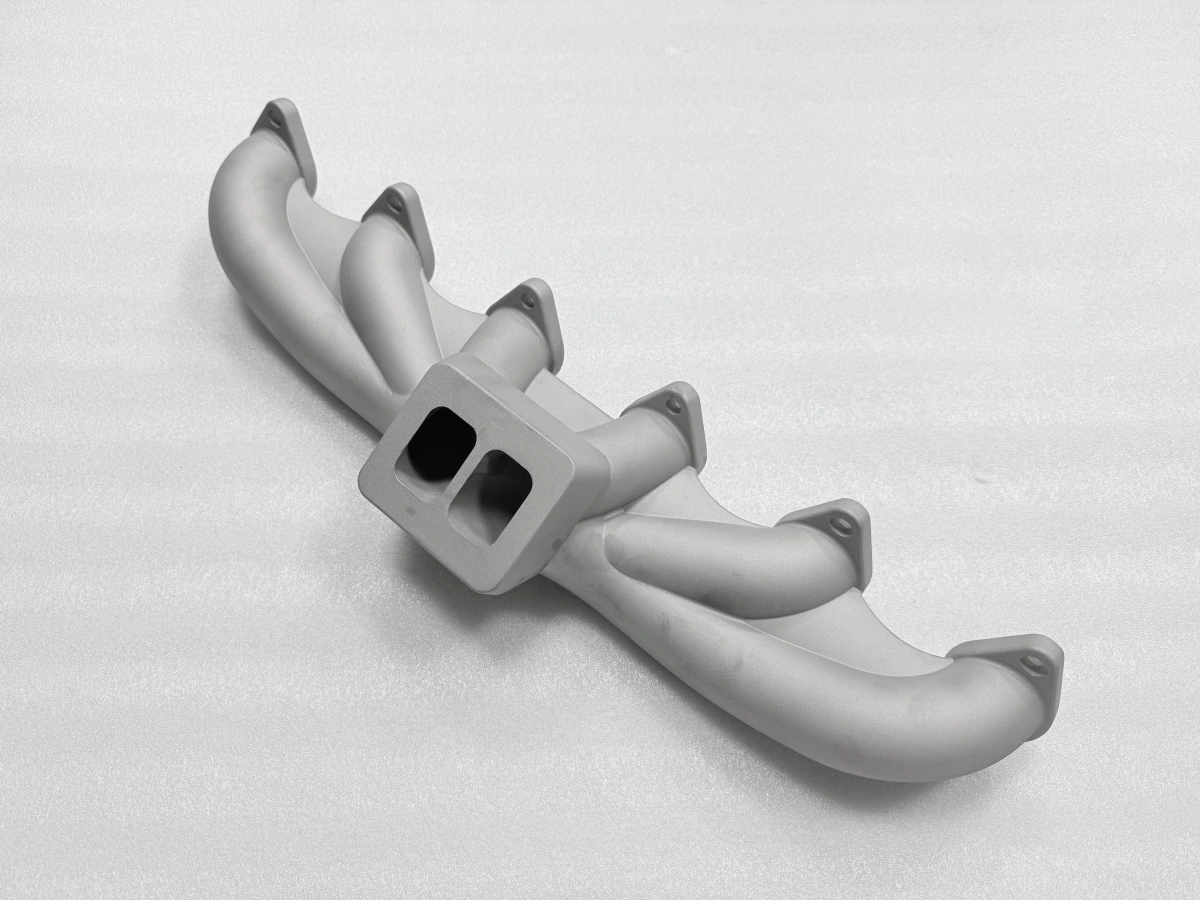
لماذا نختار مجمّعًا مصبوبًا من الفولاذ المقاوم للصدأ؟
مسار الصب يفوز أولًا بالشكل. المجمّع الذي تخرج أنابيبه من مجمّع رئيسي بزوايا مركّبة هو قطعة مصبوبة واحدة، لا خمسة أنابيب مقطوعة وخمسة لحامات؛ وكل لحام يُزال يعني مسار تسريب ونقطة تفتيش أقل.
ثم يفوز بضبط الجدار. القطعة نفسها تحمل نتوءًا 10 مم حول فتحة مسمار وجدارًا 1.0 مم بين الأنابيب دون وصلة. القطعة الملحومة مضطرة لاختيار أنبوب وتقويته محليًا، وهذا التقوية غالبًا لحام آخر.
تُختار السبيكة حسب دورة الخدمة لا حسب الرسم. النوع 304 أو 316 يُصبّ جيدًا ويحمل العادم حتى نحو 800 °C؛ والنوع 309 أو 310 يحفظ مقاومة التقشّر فوق 1 000 °C بثمن قابلية التشغيل؛ والدرجات المزدوجة والمتصلّدة بالترسيب تشتري مقاومة التآكل أو القوة وتدفع نافذة صبّ وتبريدًا. يجب أن يذكر طلب العرض دورة الخدمة، لا اسم السبيكة فقط.
حجم الدفعة يحدد الباقي. نموذج مطبوع وخطة قشرة قياسية يعطيان أول قطعة في أيام، وتُوزّع التكلفة الثابتة على عشرة إلى بضع مئات. تحت عشرة قطع يقع التجهيز على كل قطعة؛ وفوق بضع مئات يتولى التشغيل والتجهيز.
ماذا تغيّر بنية الصب؟
بنية الصب تغيّر سلوك السبيكة عند الشفة وفي الجدار. الفولاذ المقاوم للصدأ الأوستنيتي المصبوب يتصلّب بحبيبات تغصّنية خشنة ونسبة صغيرة مضبوطة من الفريت، وهذا المزيج يحدد حد الخضوع والمطيلية واستجابة إصلاح اللحام.
المسامية هي الفرق الثاني. القطعة السليمة تحفظ مسامية الغاز تحت المستوى الظاهر على وجه إحكام مُشغَّل، والمسبك يضبطها بحرارة الصب وتسخين القشرة والتغذية، لا بمكبس لاحق. القطعة المطبوعة تضبط الخاصية نفسها بكثافة طاقة الليزر، وعند الحاجة بالكبس الإيزوستاتي الساخن.
السلوك البعدي هو النقطة الثالثة. تفاوتات صبّ المجمّع تقع في نطاق CT5–CT7 من ISO 8062-3، ومن هنا السماحية على كل وجه وظيفي. هذا النطاق خاصية للعملية لا عيب، والرسم الذي يطلب IT7 مباشرة من القالب يطلب المسار الخطأ.
الجدار هو النقطة الرابعة. جدار مصبوب 1.0 مم في كوع يكون ثابتًا حين يحمله الشفة وضلع، وهو أول ما يتشوّه إذا كانت خطة القشرة خاطئة. مسار الصب يعطي الجدار الرقيق، لكنه يجعله أيضًا موضع أكبر انضباط تقني. آلية حركة الجدار مشروحة في مقال معرفي منفصل.
كم سماحية يحتاج التشغيل؟
سماحية التشغيل تُحدَّد بالميزة لا بالعادة. وجه الشفة الذي سيُفرَز ويُحكَم يحتاج 1.0–2.0 مم، والفتحة التي ستُثقب وتُلوثن تحتاج 1.0–1.5 مم، والوجه الذي يبقى كما صُبّ لا يحتاج شيئًا.
النقص هو الخطأ المكلف. شفة تصل 0.3 مم تحت الارتفاع النهائي لا تُنقذ بتركيب أفضل؛ تصبح قطعة مرفوضة، والخسارة هي القطعة المصبوبة كلها لا عملية الفرز.
الزيادة هي الخطأ الأهدأ. ملّيمان إضافيان على شفة رقيقة يرفعان القطع المتقطع، ويضيفان تمريرة ثانية، وقد يخرجان الوجه من الاستواء بعد التخفيف.
الاستواء والخشونة في الجدول نفسه مع السماحية. الهدف 0.05 مم على شفة المنفذين، ونطاق القبول 0.05–0.10 مم، ووجه الإحكام يُنهى عند Ra 1.6–3.2 ميكرومتر حسب ISO 4287.
البند | الشرط | الهدف | النطاق (الوحدة) |
|---|---|---|---|
سماحية الشفة | فولاذ مصبوب، مفروز ومحكم | 1.5 مم | 1.0–2.0 مم |
سماحية الفتحة | ثقب ولولبة بعد الصب | 1.2 مم | 1.0–1.5 مم |
استواء الشفة | شفة بمنفذين، بعد التخفيف | 0.05 مم | 0.05–0.10 مم |
خشونة الإحكام | وجه مفروز، ISO 4287 | Ra 1.6 ميكرومتر | Ra 1.6–3.2 ميكرومتر |
أي معالجة حرارية تناسب؟
تخفيف الإجهادات هو المعالجة التي تناسب مجمّعًا مصبوبًا من الفولاذ المقاوم للصدأ، ويكون بعد إزالة القالب وقبل التشغيل. تُحفظ القطعة عند 850–950 °C مدة 1.5–2 ساعة، ثم تُبرَّد في الفرن إلى نحو 300 °C قبل التبريد بالهواء؛ وهي دورة موصوفة للمسبوكات الأوستنيتية في ASM Handbook Vol. 7.
الترتيب أهم من القيمة. التخفيف قبل إزالة القالب لا يزيل قيد القشرة، والتخفيف بعد التشغيل ينقل التشوه إلى القطعة النهائية. تقع الدورة بينهما، وتُقاس الشفة بعدها لأن الاستواء قد يتحرك أثناء المعالجة.
أزل القشرة وافصل القطعة عن شجرة الصب؛ اتركها تبرد في الهواء.
حمّل القطعة للتخفيف عند 850–950 °C واحفظها 1.5–2 ساعة.
برّد في الفرن إلى نحو 300 °C ثم بالهواء إلى حرارة الغرفة.
أعد فحص استواء الشفة وسماكة الجدار قبل الإفراج للتشغيل.
تخفيف متروك يظهر لاحقًا كشفة تتحرك بعد الفرز. والتخفيف الأسخن أو الأطول قد يخشّن البنية ويليّن السطح، ولذلك تُكتب الدورة بنطاق حرارة وزمن حفظ لا برقم واحد.
متى يكون المسار المطبوع أفضل؟
المسار المطبوع أفضل في حالتين واضحتين. الأولى قطعة واحدة أو تصميم ما زال يتحرك: الانصهار على فراش مسحوق (PBF) لا يحتاج نموذجًا، فيُعدَّل جدار 1.0 مم وقناة داخلية في الملف ويُعاد الطباعة في أيام، بينما ينتظر الصب نموذجًا وقشرة.
الثانية شكل لا تستطيع الصبّة تغذيته. كوع بتجويف داخلي عميق أو جدار يغيّر مقطعه كل 20 مم يُبنى طبقة بطبقة أسهل من تغذيته عبر قشرة، ويمكن تخفيف القطعة المطبوعة وتشغيلها على الأوجه نفسها للشفة.
مسار الصب أفضل في حالتين أخريين. الأولى تصميم مستقر من عشرة إلى بضع مئات: النموذج مُستهلك، وخطة القشرة مثبتة، وسعر القطعة يقل عن قطعة مطبوعة واحدة بواحدة.
الثانية مجمّع كبير بسيط تؤدي فيه السبيكة والمقطع العمل. القطعة المصبوبة تحمل جدارًا 1.0 مم على كوع 300 مم ونتوءًا 10 مم في القطعة نفسها، دون مجال الإجهادات المتبقية للحام متعدد التمريرات ودون زمن بناء قطعة PBF عالية.
يوجد مسار استعادة موثق لأول صبّة متشوهة، ويبدأ بنموذج جديد لا بتقويم القطعة. المقارنة ليست تعادلًا. الطباعة تزيل النموذج وتقصّر القطعة الأولى؛ والصب يزيل اللحام ويخفض سعر القطعة في السلسلة.
متى لا يصحّ حكم المادة؟
يفشل الحكم فوق حد التقشّر عند السبيكة. النوع 304 أو 316 يتقشّر في الخدمة المستمرة فوق نحو 800 °C ويفقد مقطعًا؛ والجواب درجة حرارية مقاومة أو سبيكة نيكل، لا جدار أسمك من الفولاذ نفسه.
يفشل في الوسط التآكلي الخطأ. المكثفات الحاملة للكلوريد تهاجم الدرجات الأوستنيتية عند اللحام وتحت الرواسب، والدرجة المزدوجة أو الأعلى موليبدنوم هي جواب المادة قبل جواب المسار.
يفشل تحت حد الجدار. جدار مصبوب تحت نحو 0.8 مم يصعب ملؤه ويصعب فحصه، وجدار مطبوع في هذا النطاق يحتاج مجموعة معاملات مؤهلة؛ وحكم المادة يفترض أن الجدار يمكن أن يكون سليمًا.
يفشل حين يكون التفاوت أضيق من العملية. فتحة تحتاج IT7، أو موضع منفذ في حدود 0.05 مم، أو استواء تحت نطاق CT5–CT7، تنتمي إلى التشغيل بعد الصب، واختيار المادة لا يغيّر ذلك.
يفشل حين لا تتحمل الدفعة التجهيز. قطعتان أو ثلاث تحمل النموذج والقشرة وخطة الفحص على كل قطعة، والقطعة الملحومة أو المطبوعة أرخص حتى لو كان الصب سليمًا تقنيًا. أرسل الرسم ودورة الخدمة وحجم الدفعة إلى Neway؛ سيحدد الفريق ما إذا كان المجمّع يُصبّ أو يُلحم أو يُطبع، وأي الأوجه تحتاج سماحية قبل قياس أول قطعة.
FAQs
