
عملية طباعة نموذج الشمع ثلاثي الأبعاد: من الطباعة إلى الصب بالتفريغ
تزيل الطباعة خطوة القوالب التي يحتاجها الصب، ولا شيء غير ذلك. تبقى القشرة السيراميكية نفسها. وتبقى إزالة الشمع والحرق والصب بالتفريغ كما هي. ويمكن لمسبك أن يتبنى المسار دون معدات جديدة. هناك ثلاثة قرارات جديدة فقط: الراتنج، والتمدد الحراري للنموذج، واتجاه الطباعة. تتعامل هذه الصفحة مع عملية طباعة نموذج الشمع ثلاثي الأبعاد كمسار صب. ولا تختزلها في عملية طباعة.
|
|
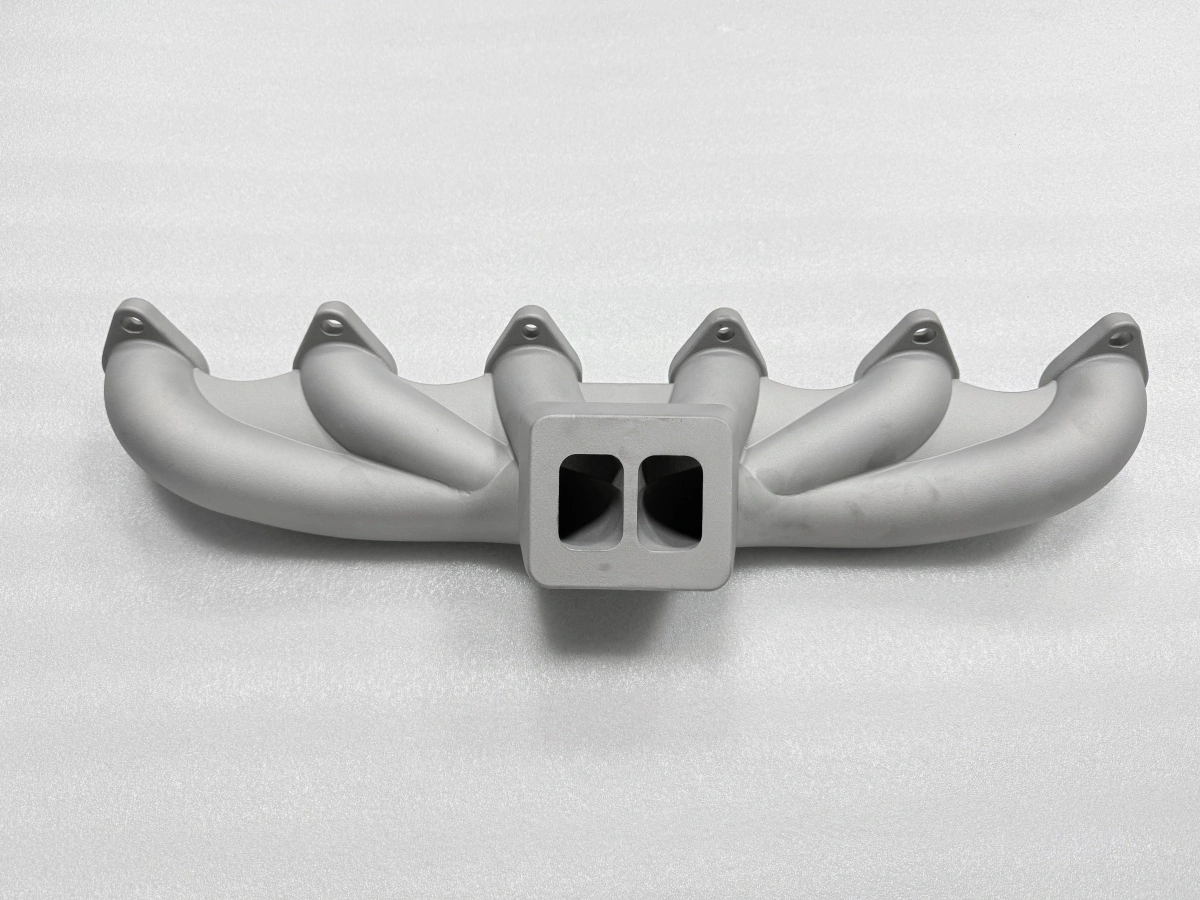
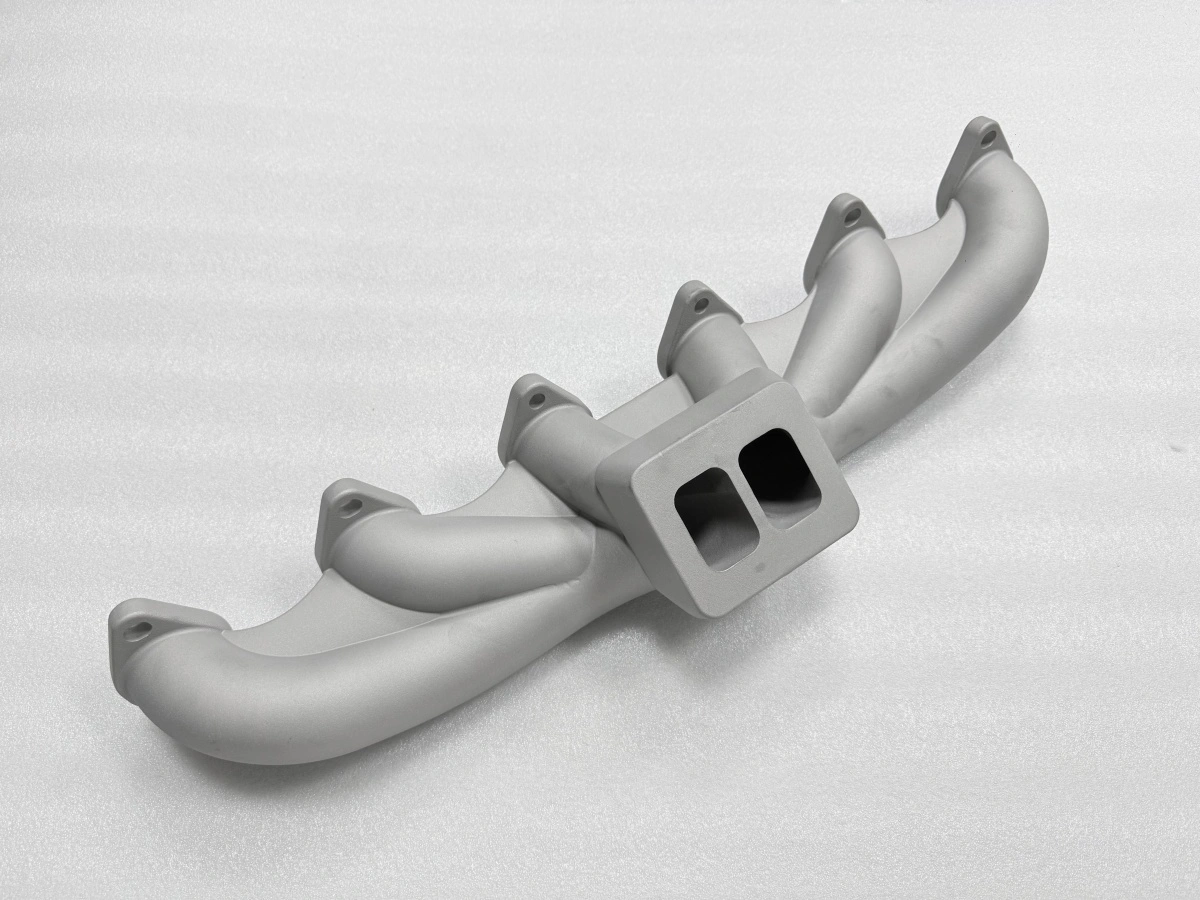
يُطبع النموذج بدلًا من حقنه. وهذا التغيير وحده يحمل الجدوى التجارية. مجمع يحتاج قطعتين أو ثلاثًا لا يبرر قالبًا مُشغّلًا. والقطعة التي تعمل سنوات تكون أرخص للقطعة داخل قالب. وهذا ينطبق على أي نموذج مطبوع. وتقع الحالة في المجمعات المصبوبة من الفولاذ المقاوم للصدأ في الدفعات الصغيرة. وهناك يُسترد كلفة المسار المطبوع.
لا تزال معرفة المسبك تحدد النتيجة. التغذية وخطة القشرة ومنحدر إزالة الشمع ودرجة حرارة الصب قرارات مسبك. ولا يغيرها نموذج مطبوع. والطابعة التي تتجاهلها ستفشل في المواضع نفسها التي يفشل فيها ورشة الحقن. لذلك تتبع هذه الصفحة النموذج عبر المسبك. ولا تتوقف عند الطابعة.
ما الذي يتغير في عملية طباعة نموذج الشمع ثلاثي الأبعاد؟
تتغير أربعة أشياء. ولكل منها نتيجة في العملية. يحترق الراتنج بطريقة مختلفة عن الشمع. والقطعة المطبوعة أكثر هشاشة في المناولة. والتمدد الحراري أقل. ويعتمد التشطيب على ارتفاع الطبقة لا على قالب مصقول.
التمدد المتغير يؤثر أكثر في القشرة. النموذج المطبوع يتمدد أقل قبل الانصهار. لذلك ترى القشرة توزيع ضغط مختلف عند إزالة الشمع. وغالبًا تحتاج منحدرًا أبطأ من الخطة المكتوبة لشمع الحقن. والتشطيب يهم في الفحص. فخطوط الطبقات قد تخفي عيبًا صغيرًا.
الهشاشة تهم على طاولة العمل. النماذج المطبوعة تتشظى عند الحواف الرقيقة. وتتشظى عند وصلات المجاري. لذلك يجب أن يتجنب التجميع الانتقالات الحادة. والنموذج المحقون يتحملها. والشظية غير الملاحظة تصبح شمولًا في القشرة. ويظهر بعد الصب.
اتجاه الطباعة يحدد موضع خطوط الطبقات. الشفة المطبوعة مسطحة تُظهر درجات على وجه الإحكام. والنموذج نفسه المطبوع بزاوية ينقل هذه الدرجات إلى وجه غير حرج. والاتجاه قرار في الرسم. وليس إعدادًا في الطابعة.
التكرار هو المكسب الرابع. ويُسترد عبر الدفعة. النموذج المطبوع متطابق من طباعة إلى أخرى. وبعد ضبط التعويض تبقى الصبّة العاشرة داخل CT5–CT7. والنموذج المحقون ينحرف مع تلف القالب.
ما الخطوات التي تبقى كما هي عند طباعة النموذج؟
الخطوات بعد النموذج هي الأربع نفسها في أي صب دقيق. ويُستبدل تصنيع النموذج فقط. لذلك يمكن تسعير المسار دون إعادة بناء المسبك.
تجميع الشجرة: تثبيت النموذج المطبوع على مجرى شمعي وقمع صب. والبوابات تتبع تدفق المعدن لا سهولة المناولة.
القشرة: من 5 إلى 8 طبقات لقشرة بسماكة 6–10 mm. والعدد يتبع حجم القطعة وسماكة الجدار.
إزالة الشمع والحرق: إبقاء التسخين تحت 2 °C في الدقيقة. ثم الحرق 1–2 h عند 800–1100 °C لإزالة البقايا.
الصب والإخراج وتخفيف الإجهاد: الصب عند 1550–1650 °C. كسر القشرة بعد فقدان المعدن للونه. تخفيف الإجهاد قبل المعالجة الحرارية وقبل التشغيل على CNC.
خطة القشرة هي المكان الوحيد الذي يغيّر فيه النموذج المطبوع رقمًا. النموذج المطبوع يحتاج عادة طبقة إضافية. فسطحه أخشن. والقشرة تتعلق به بشكل مختلف.
إزالة الشمع هي الخطوة الأكثر اختلافًا. الراتنج المطبوع يلين في نطاق ضيق. ويتمدد قليلًا قبل التدفق. لذلك يكون الجزء الأول من المنحدر أبطأ من خطة الشمع. وثبات القمة أطول. والقشرة الجافة غير المكتملة التصلب تتشقق في هذه المرحلة. ويحدث ذلك حتى مع نموذج جيد.
أين تفقد الرحلة المطبوعة الوقت؟
تفقد العملية الوقت في أربعة مواضع. الطباعة هي الأولى. وهي على المسار الحرج، وهذا لا يحدث في الحقن. فمجموعة بحجم مجمع تأخذ يومًا أو أكثر على طابعة راتنج. وعدة قطع على منصة واحدة تساعد فقط عند وحدة الراتنج وارتفاع الطبقة.
بناء القشرة هو الثاني. كل طبقة يجب أن تجف. وقشرة من 6–8 طبقات تأخذ عدة أيام في موسم رطب. وسجل التجفيف هو الطريقة الوحيدة لمعرفة مصدر تشقق إزالة الشمع لاحقًا. فهو يفصل الخطة والطقس والنموذج.
حلقة التصحيح هي الثالث. تُقاس القطعة الأولى. وإذا كان تعويض الانكماش خاطئًا يُعاد طباعة النموذج. وتُعاد القشرة. وهذا يكلف أسبوعًا أو أسبوعين. وضبط قاعدة التعويض في مراجعة طلب العرض (RFQ) أقل تكلفة. وهذا صحيح مقابل ضبطه بعد الصبّة الأولى.
التنسيق هو الرابع. الطابعة وورشة القشرة والمسبك غالبًا ثلاث شركات. وكل تسليم يكلف يومًا. ويكلف أيضًا فرصة فقدان قاعدة التعويض. ومالك واحد للسلسلة يفقد وقتًا أقل. وثلاثة ملاك يحسّنون خطوة كل منهم.
الموسم يهم أكثر مما تعترف به خطط كثيرة. القشرة المصنوعة في أسبوع جاف قد تفقد يومًا في أسبوع رطب. وحلقة التصحيح ترث هذا التفاوت. وسجل التجفيف لكل قشرة يتيح تخطيط الدفعة التالية. وهو بديل عن إلقاء اللوم على النموذج.
ما معايير القشرة التي تحدد النجاح؟
أربعة معايير تحدد نجاة القشرة من الصب. وهي تعمل معًا لا كجمع بسيط. يعطي الجدول الخطة لمجمع فولاذ مقاوم للصدأ بطول 300 mm وبجدار 1.0 mm. وعمود السماكة هو الهدف بعد كل زوج طبقات.
الطبقات | السماكة الهدف (mm) | الوظيفة |
|---|---|---|
1–2 | 1.5–2.0 | تفاصيل السطح وتثبيت النموذج |
3–5 | 4.0–6.0 | القوة عند وصلات المجاري |
6–8 | 8.0–10.0 | ضغط الصب والصدمة الحرارية |
الملاط والتغطية بالرمل يضبطان السطح والقوة. وظروف التجفيف تضبط تصلب كل طبقة. ومنحدر إزالة الشمع هو المعيار الرابع. والمنحدر الآمن لجدار 3 mm يشقق جدارًا 1 mm. لذلك يُكتب المنحدر لكل قطعة لا لكل ورشة.
الطبقة الأولى تلامس النموذج. وتُفحص لزوجتها قبل الغمر الأول. ولا تُفحص بعد ظهور العيب. والملاط الأسمك من اللازم يجسر خطوط الطبقات. ويخفيها تحت القشرة. فيبدو الصب أنعم مما كان النموذج.
كيف يُضبط الصب على نموذج مطبوع؟
تحدد السبيكة والمقطع درجة حرارة الصب، لا النموذج. الفولاذ المقاوم للصدأ يُصب عند 1550–1650 °C (ASM International Handbook Vol. 7). والجدار الرقيق يحتاج النصف الأعلى من النطاق. وإلا يتجمد المعدن قبل الامتلاء.
التفريغ أو الغاز الخامل يعتمد على حساسية السبيكة. والفولاذ المقاوم للصدأ يستفيد من التفريغ أو الأرجون. والضغط يمسك المعدن في التجويف ما دامت القشرة ساخنة. وفقدان التفريغ في اللحظة الخطأ يعطي امتلاءً ناقصًا في نهاية أطول مجرى.
سرعة الامتلاء تحددها التغذية. والتغذية يحددها تجميع الشجرة. بوابة واحدة عند طرف المجمع تملأ بشكل غير متساوٍ. والمقطع الأخير المملوء يتجمد أخيرًا. وتوزيع البوابات المتماثل أو المتدرج يخفض التدرج الحراري بأقل كلفة. وهذا صحيح قبل أي طباعة.
تسخين القشرة المسبق هو المتغير الأخير قبل المعدن. القشرة الباردة تبرد أول معدن. وقد تُنشئ التحامًا باردًا عند البوابة. والقشرة الساخنة جدًا تضعف تحت وزن الصب. ويُضبط التسخين مع السبيكة ويُسجل مع الصب.
التبريد بعد الصب جزء من الضبط نفسه. تبرد القطعة داخل القشرة. ولا تُكسر القشرة إلا بعد فقدان المعدن للونه. والإخراج المبكر ينتج تقوّسًا. ولا يظهر إلا عند التشغيل.
ما الذي يُفحص قبل الإفراج عن الصب؟
يفحص مرحلة الإفراج السطح والأبعاد والسلامة. وهي قبل التشغيل. والالتحامات الباردة والرمل المحتجز والشقوق المرئية معايير رفض. والقشرة الخشنة مسألة سماح فقط.
يجري الفحص البعدي وفق CT5–CT7 (ISO 8062-3). ويجب أن يفصل الرسم الأبعاد المصبوبة عن الأبعاد المشغّلة. وفحص بُعد مصبوب مقابل تفاوت تشغيل يرفض قطعة جيدة. والسبب يعود للعملية التالية.
يُفحص سماح التشغيل في مرحلة الإفراج نفسها. وجه الشفة يحتاج هدف سماح 0.8 mm. والنطاق المسموح 0.5–1.5 mm. وبذلك يُزال التقوّس ويُنهى الوجه. والشفة التي تنقص 0.2 mm من جهة ليس لديها ما يُقطع.
طريقة القياس تحدد ما تراه مرحلة الإفراج. مسح بآلة قياس إحداثية (CMM) يُظهر اتجاه التقوّس. وقراءة واحدة بالقدم لا تفصل التقوّس عن الالتواء. ويجب أن يذكر السجل الطريقة بجانب الرقم.
التتبع يغلق الملف. رقم الصهر والدفعة ورقم القطعة في ورقة الإفراج تجد القطعة نفسها بعد أشهر. وهذا يساعد عند ظهور مشكلة تشغيل. وورقة بلا هذه البيانات تُفرج عن قطعة لا يمكن تتبعها.
ملف الإفراج متسق مع ملف القشرة والنموذج. والقطعة التي تنجح في الفحص لكن لا تُربط بدفعة قشرة تبقى عينة. وهي ليست قطعة إنتاج. والدفعة التالية تبدأ من القياس مرة أخرى.
لهذه العملية، الخيار الخاطئ هو أنبوب مستقيم بشفتين. وهذا صحيح لدفعة من قطع قليلة. فهناك تكون المنشأة الملحومة أرخص. والقالب المشغّل كذلك. والإفراج ليس دليل قبول العميل. ولا يثبت أداء المنصة ولا شهادة المادة. ولا ينبغي قراءته كذلك.
أرسل النموذج وحجم الدفعة إلى Neway. وسنؤكد المسار وخطة القشرة ومرحلة الإفراج. ويحدث ذلك قبل الشجرة الأولى. وهذا التأكيد يحوّل الخطوة التالية إلى عرض سعر. ولا يحوّلها إلى تخمين.
FAQs
