Какой толщины стенки можно достичь у 3D-печатного канала коллектора?
1, мм — это надежная стенка для печатного канала коллектора из нержавеющей стали, а 2, мм используется там, где канал соединяется с фланцем или другим каналом. Ограничение исходит из ванны расплава, а не из CAD-модели: стенку тоньше 1, мм можно построить, но нельзя построить стабильно.
Какая самая тонкая стенка стабильно печатается?
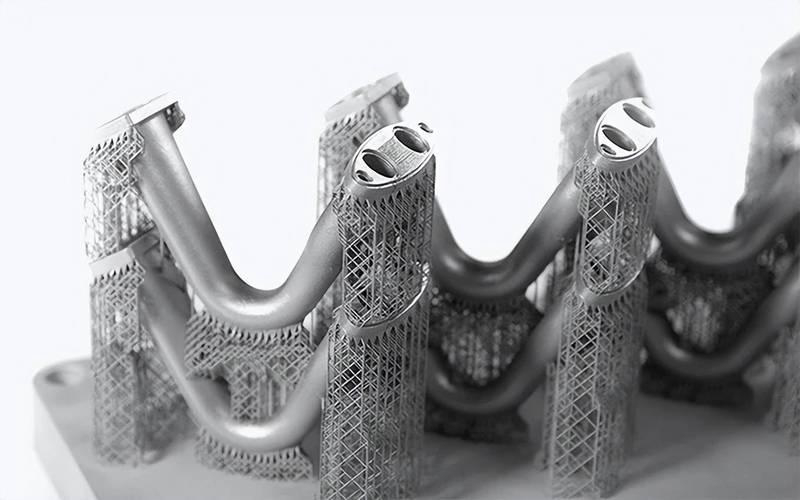
В сплавлении порошкового слоя (PBF) нержавеющей стали стенка 1, мм на слое 40 мкм является стабильной конструкцией. Ванна расплава перекрывается достаточно, чтобы стенка оставалась сплошной, и деталь сохраняет достаточную жесткость, чтобы выдержать удаление поддержек.
Ниже 1, мм стенку все еще можно напечатать, но окно процесса сужается. Стенка ,8 мм возможна на коротком прямом канале; ,6 мм — это задача для разработки, а не производственная спецификация.
Это число — нижний предел, а не цель. Стенка 1, мм оставляет мало допуска для пескоструйной обработки и механической обработки; там, где поверхность должна быть обработана, 1,2–1,5 мм дает мастерской материал для снятия. Семейство процессов и его терминология соответствуют ISO/ASTM 52900; значения толщины взяты из квалифицированных параметров PBF и правил проектирования тонких стенок, используемых для деталей из суперсплавов.
Где стенка 1, мм требует местного утолщения?
В трех местах: переход к фланцу, соединение канал-канал и любой бобышка с резьбой.
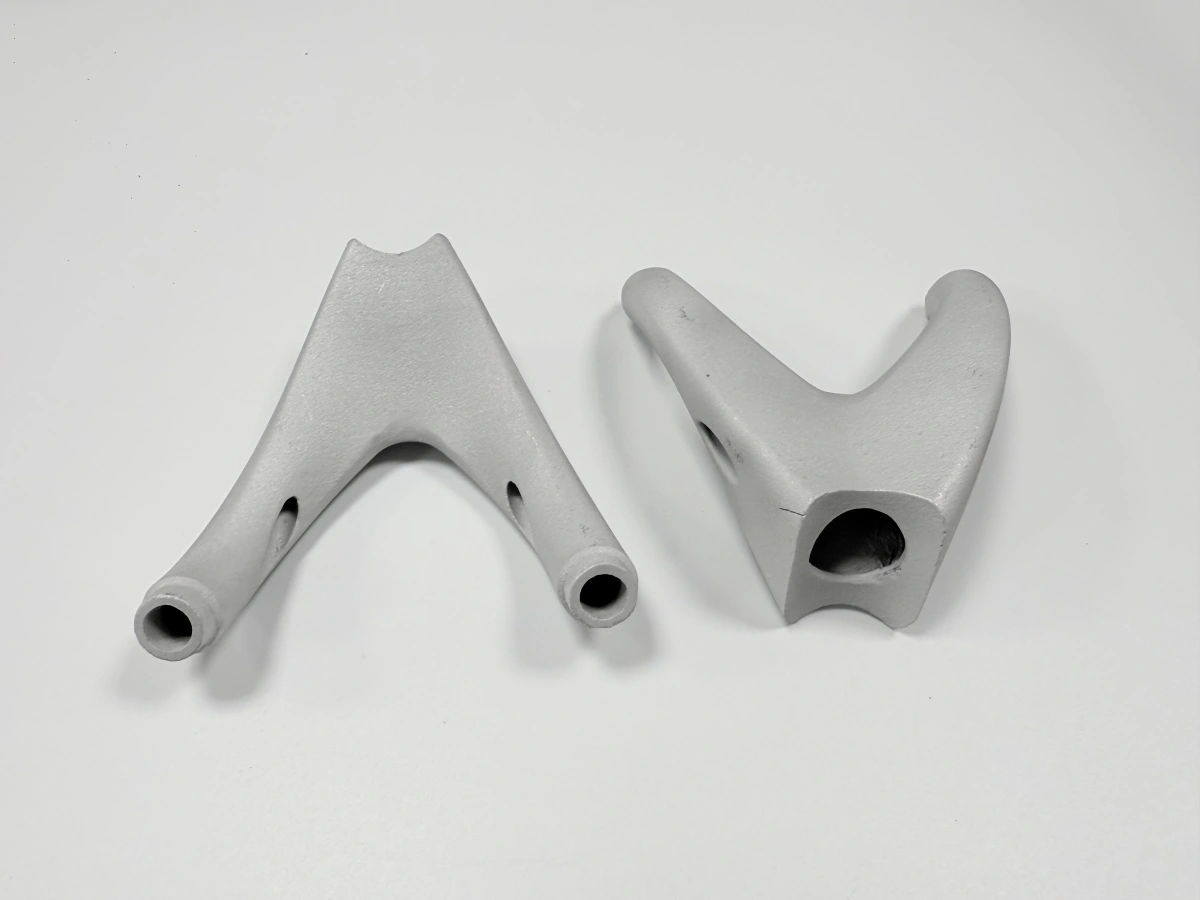
У фланца стенка встречается с толстым сечением, и там концентрируется термический градиент. Стенка доводится до 2, мм на 10–15 мм от торца, чтобы механическая обработка приходилась на сплошной материал, а не на оболочку 1, мм.
В местах соединений две стенки встречаются, и ванна расплава видит двойную массу. Сечение 2, мм снижает риск несплавления и дает механической обработке за что зацепиться.
Резьбовые бобышки — третий случай. Резьба 1,5×D в стенке 1, мм не имеет материала вокруг себя, поэтому бобышка утолщается как минимум до 2×D перед фрезерованием резьбы. Утолщение локальное: канал остается 1, мм, и изменяется только переход, поэтому весовая нагрузка остается небольшой.
Какие дефекты появляются ниже предела?
При уменьшении толщины стенки проявляются три дефекта: несплавление, деформация и перфорация.
Несплавление проявляется в виде линии пористости вдоль стенки. Оно возникает из-за слишком маленькой ванны расплава для шага дорожек и не видно снаружи; деталь нужно разрезать или просветить рентгеном, чтобы обнаружить его.
Деформация проявляется в виде изгиба стенки после удаления поддержек. Тонкая стенка имеет меньшую жесткость, поэтому те же остаточные напряжения смещают ее сильнее, чем сечение 2, мм.
Перфорация — крайний случай. Стенка, которая тоньше, чем может быть закрыта процессом, может содержать разрывы, и деталь течет при первой проверке давлением — дефект, который никакая механическая обработка не исправит. Эти три проверяются по-разному: несплавление — разрезанием, деформация — плоскостностью, перфорация — испытанием давлением.
Когда тонкая стенка перестает быть пригодной?
Предел обусловлен структурой и процессом. Стенку ,8 мм на коротком прямом канале можно напечатать как единичную деталь; это не стенка для серии, потому что окно процесса слишком узкое, чтобы выдерживать его от сборки к сборке. Единичная разрабатываемая деталь может быть тоньше 1, мм при согласованном плане контроля; серийная деталь — нет.
Она также перестает быть пригодной, когда стенку нужно обрабатывать, сваривать или нарезать резьбу. Каждая из этих операций удаляет материал или добавляет тепло, а стенка 1, мм не имеет допуска ни на то, ни на другое.
Ниже 1, мм разговор переходит к другому процессу — изготовлению из листа или фрезерованному карману — а не к более тонкой печати. 3D-печать нержавеющей стали сохраняет диапазон 1,–2, мм в одной сборке; тоньше — процесс меняется.
Отправьте сечение канала и чертеж фланца в Neway; мы проверим стенку на соответствие окну построения и отметим участки, требующие местного утолщения, перед тем как выставить цену.