
Deformação em impressão 3D de paredes finas: onde começa
A deformação em impressão 3D de paredes finas depende de onde um gradiente térmico encontra um bordo livre: um revestimento de 1,8 mm move-se até 0,3 mm. Num revestimento aberto nada segura a parede de um lado, pelo que cada ciclo térmico deixa mais movimento. Esse movimento concentra-se nos cantos das janelas e nas orlas da flange.
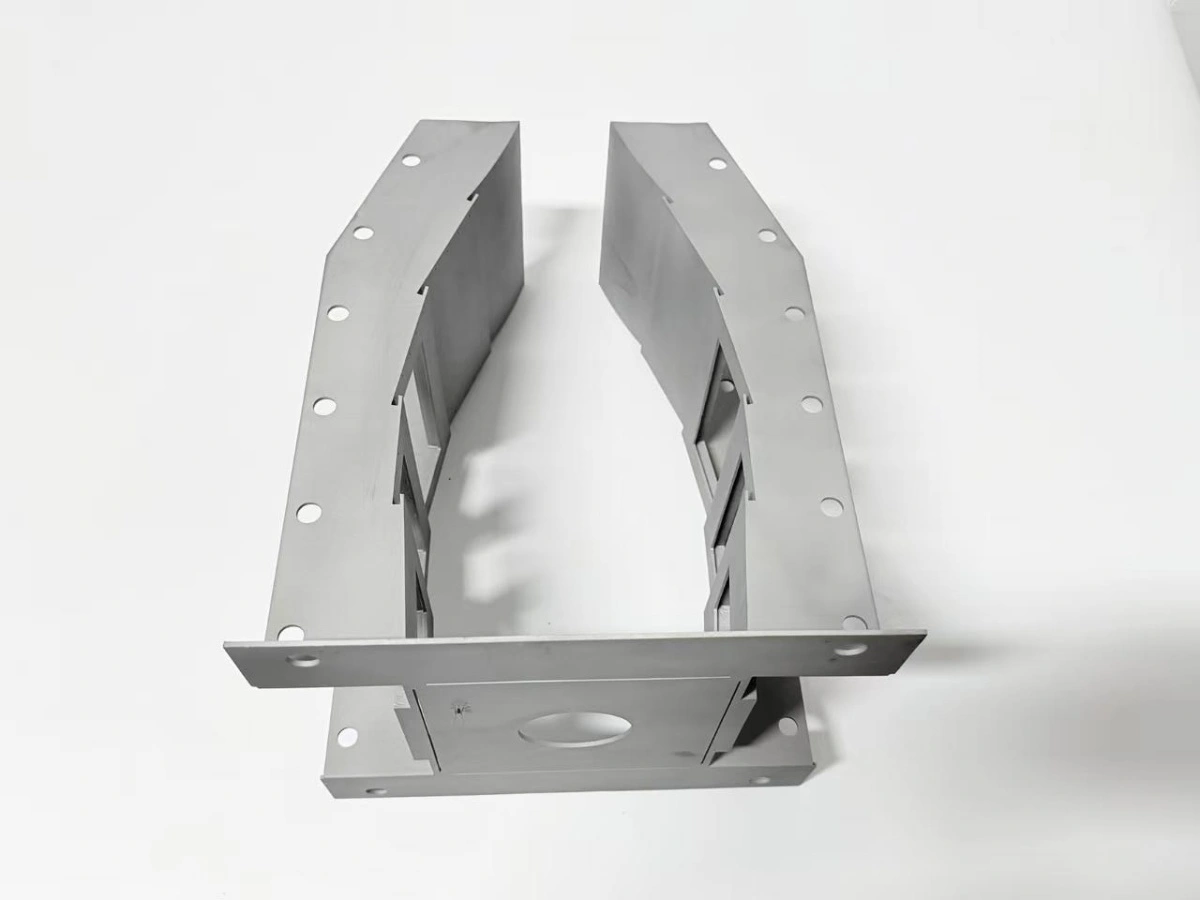
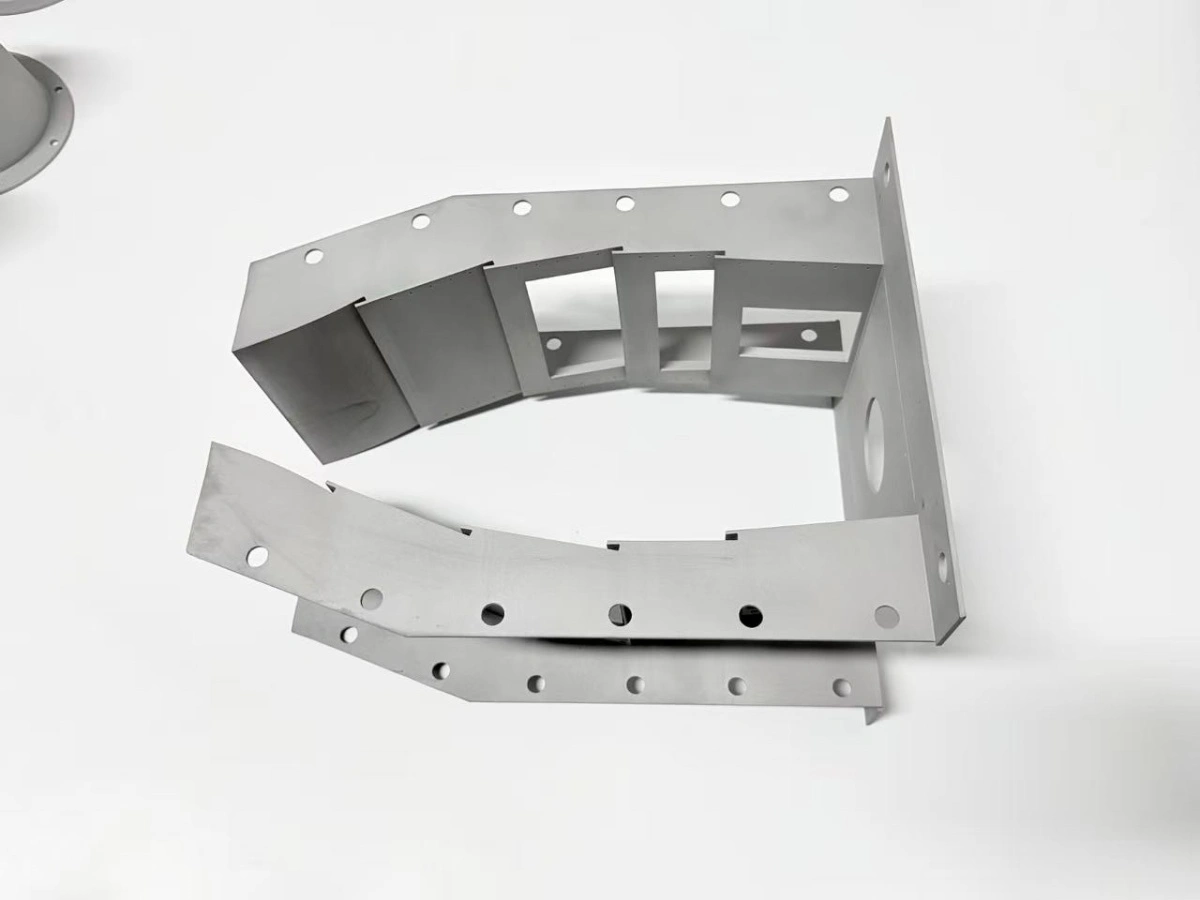
Um revestimento em GH3536 de 1,8 mm é um bom exemplo: a parede é espessa o suficiente para imprimir, fina o suficiente para mexer e aberta o suficiente para o bordo livre ser sempre o ponto fraco.
Como é a deformação em impressão 3D de paredes finas num revestimento?
Num revestimento a deformação aparece em três sintomas mensuráveis: a flange perde planura, os quadros de janela inclinam-se e a parede abomba entre os quadros. Nenhum dos três é fissura; são erros de forma que só aparecem ao medir contra uma referência.
O primeiro sintoma é o mais barato de ver. Uma flange que sai 0,1 mm da planura numa mesa de desempeno já se moveu na orla, porque a orla arrefece mais depressa do que a parede. O segundo é um quadro de janela que já não está esquadriado com a flange; o quadro segue a parede que abomba, e o erro cresce a cada ciclo.
O terceiro sintoma é o abaulamento da parede. Entre dois quadros, uma parede de 1,8 mm pode abombar 0,2–0,3 mm sem qualquer marca visível.
As regras de projeto para peças de parede fina dão as medidas de quadro e nervura que mantêm esse abaulamento dentro do critério.
De onde vem a tensão residual?
A tensão residual vem de três fontes sucessivas: o banho, o utillaje e o forno. O banho cria o primeiro gradiente, a placa segura a peça enquanto arrefece e o forno acrescenta um segundo gradiente ao aquecer e arrefecer a secção outra vez.
O mecanismo de deformação de parede é um gradiente que encontra uma restrição; a fusão em leito de pó (PBF) torna os dois termos visíveis. Em PBF o laser funde uma pista que contrai ao solidificar. A camada de baixo já está fria, pelo que a contração fica restringida e passa a tensão. Numa parede de 1,8 mm a restrição é fraca na espessura e forte no comprimento, e por isso a parede abomba em vez de contrair de forma uniforme.
A placa acrescenta uma segunda restrição. A peça está ancorada na base, as primeiras camadas não podem mover-se; ao cortar, a tensão já está fechada na parede. Um alívio de tensões antes do corte libertava-a, mas esse tratamento corre a 1 180 °C durante 1 h e torna-se assim a fonte de movimento seguinte.
O material fixa a escala. O termo de tensão térmica LPBF é fixado pelo banho de fusão e não pelo forno, ficando definido antes de qualquer tratamento térmico. O GH3536 dilata-se cerca de 13,9 µm/m·K entre 20 °C e 100 °C. A dilatação não é o problema em si; o problema é que o bordo livre e a base restringida se dilatam de forma diferente à mesma temperatura.
Porque é que a solubilização e o HIP acrescentam movimento?
A solubilização e a prensagem isostática a quente (HIP) acrescentam movimento porque cada um leva a peça por um ciclo térmico completo enquanto está aberta. A solubilização liberta a tensão de fabrico a 1 180 °C durante 1 h, e a libertação não é uniforme: o bordo livre mexe primeiro e a base restringida depois. A deformação após HIP é a parte que o ciclo HIP acrescenta à solubilização.
O ciclo HIP acrescenta um segundo movimento, mais lento. A 100 MPa e 1 180 °C durante 3 h a parede fluencia sob a pressão, e uma parede direita depois da solubilização pode abombar durante o patamar. O efeito é pequeno por ciclo mas cumulativo, e por isso o varrimento antes do HIP importa tanto como o último.
O programa do forno controla a quantidade de movimento. Uma subida mantida a 5 °C/min e um arrefecimento que abre a porta abaixo de 300 °C mantêm pequeno o gradiente na parede; a nota sobre alívio de tensões descreve o mesmo programa para outras superligas. Uma subida mais rápida não poupa tempo total, porque o endireitamento seguinte custa mais do que as horas poupadas.
Há um efeito de segunda ordem nos quadros de janela. O quadro é mais espesso do que a parede, aquece e arrefece mais devagar, e a diferença entre quadro e parede é onde se concentra a deformação de canto.
Como é que dois varrimentos separam as causas?
Dois varrimentos separam as causas porque cada um é feito num ponto diferente da cadeia térmica; a mesma abordagem serve na deformação e paredes finas de outras ligas. O varrimento antes do HIP é feito depois da solubilização e o final depois do maquinamento; alinhar ambos na flange maquinada dá dois mapas de diferença em vez de um número.
O primeiro mapa mostra o que se moveu durante o HIP. Se o quadro de janela inclina entre o varrimento antes do HIP e o final, a causa é o ciclo HIP e o seu utillaje, não o maquinamento. O segundo mapa mostra o que se moveu durante o maquinamento, quase sempre um efeito de aperto e não térmico.
A referência de alinhamento é a flange maquinada, não a flange em bruto. Uma flange em bruto misturaria a sobreespessura de maquinagem no mapa, e o mapa mostraria então um movimento que na realidade é remoção de material.
A etapa de libertação segue os mapas. O alvo é 0,2 mm na abertura e o limite de aceitação 0,3 mm. Um movimento entre os dois valores exige uma segunda medição antes da retificação, e um movimento acima de 0,3 mm vai para retificação ou rejeição. O registo mostra qual ciclo o produziu.
| Alavanca | Rota de fundição | Rota aditiva | Efeito no movimento |
|---|---|---|---|
| Gradiente térmico | Pré-aquecimento do molde | Subida a 5 °C/min | Gradiente menor, menos abaulamento |
| Restrição | Ataque e arrefecedor | Placa e suportes | Controla onde a tensão fica presa |
| Alívio de tensões | Após a desmoldagem | 1 180 °C/1 h antes do HIP | Liberta a tensão de fabrico |
| Densificação | Alimentação por massalote | HIP a 100 MPa, 3 h | Fecha porosidade, acrescenta fluência |
| Verificação | Corte | Dois varrimentos na flange | Separa as causas |
A tabela é a versão curta do artigo: a rota de fundição controla as mesmas quatro variáveis com outras alavancas, e a verificação torna as duas rotas auditáveis.
Quando é que o mecanismo deixa de explicar o erro?
O mecanismo deixa de explicar o erro quando a secção já não é fina, quando a liga já não é uma superliga de níquel ou quando o movimento vem do utillaje e não do metal. Cada um desses casos precisa de outra explicação e de outro controlo.
Uma secção espessa não abomba da mesma forma, porque o gradiente na parede é menor e a restrição está distribuída. Uma secção fechada comporta-se de outra maneira: o pó não pode sair e a pressão interna durante o HIP passa a ser o termo dominante.
A liga também conta. Uma liga de cobalto com outro coeficiente de dilatação mexe-se de forma diferente com o mesmo gradiente, e os 13,9 µm/m·K são um valor do GH3536, não universal. A mesma prudência se aplica a uma peça aliviada num utillaje que não era plano: o mapa mostra um movimento que o metal não causou.
Fora desses limites o mecanismo continua a ser um bom ponto de partida, mas não uma previsão. A resposta honesta é medir a peça em cada etapa e deixar os dois mapas decidir, em vez de prometer um número retirado de uma ficha de material.
Dentro dos limites, a deformação em impressão 3D de paredes finas é controlada por poucos números: parede de 1,8 mm, camadas de 40 µm e uma solubilização a 1 180 °C/1 h. Acrescentam-se um HIP a 100 MPa e um critério de abertura de 0,3 mm lido nos varrimentos. A nota sobre tratamento térmico HIP detalha o ciclo.
Envie o desenho com a espessura de parede, a disposição das janelas e a liga, por exemplo GH3536. A Neway revê a secção face ao mecanismo, propõe as etapas de varrimento e a referência, e devolve uma rota que indica onde o movimento será medido. A revisão começa no guia de compra de impressão Inconel e continua no serviço de impressão 3D de superligas quando a secção fica fixa.
FAQs
- Um revestimento de queimador em superliga de alta temperatura resiste?
- Que espessura de parede suporta um revestimento de queimador de parede fina?
- Como se controla a deformação de um revestimento de queimador?
- Como se maquinam as janelas de um revestimento de queimador após a impressão?
- O que determina o prazo de fabrico de um revestimento de queimador?
