
Revestimento de queimador 3D: do pó à peça inspecionada
Um revestimento de queimador 3D percorre cinco etapas até à libertação: impressão, tratamento de solubilização, prensagem isostática a quente (HIP), maquinagem das interfaces e dois varrimentos. No revestimento em GH3536 deste caso a parede mede 1,8 mm, as camadas 40 µm, e a libertação exige 0,05 mm de planura na flange contra uma banda de aceitação de 0,10 mm. A ordem é fixa: uma etapa saltada transfere o risco para a seguinte, onde corrigi-lo custa mais.
- Imprimir o revestimento em GH3536 com camadas de 40 µm.
- Aliviar tensões a 1 180 °C durante 1 h.
- Prensar isostaticamente a 100 MPa durante 3 h.
- Maquinar a interface numa só montagem.
- Digitalizar, medir e libertar contra o desenho.
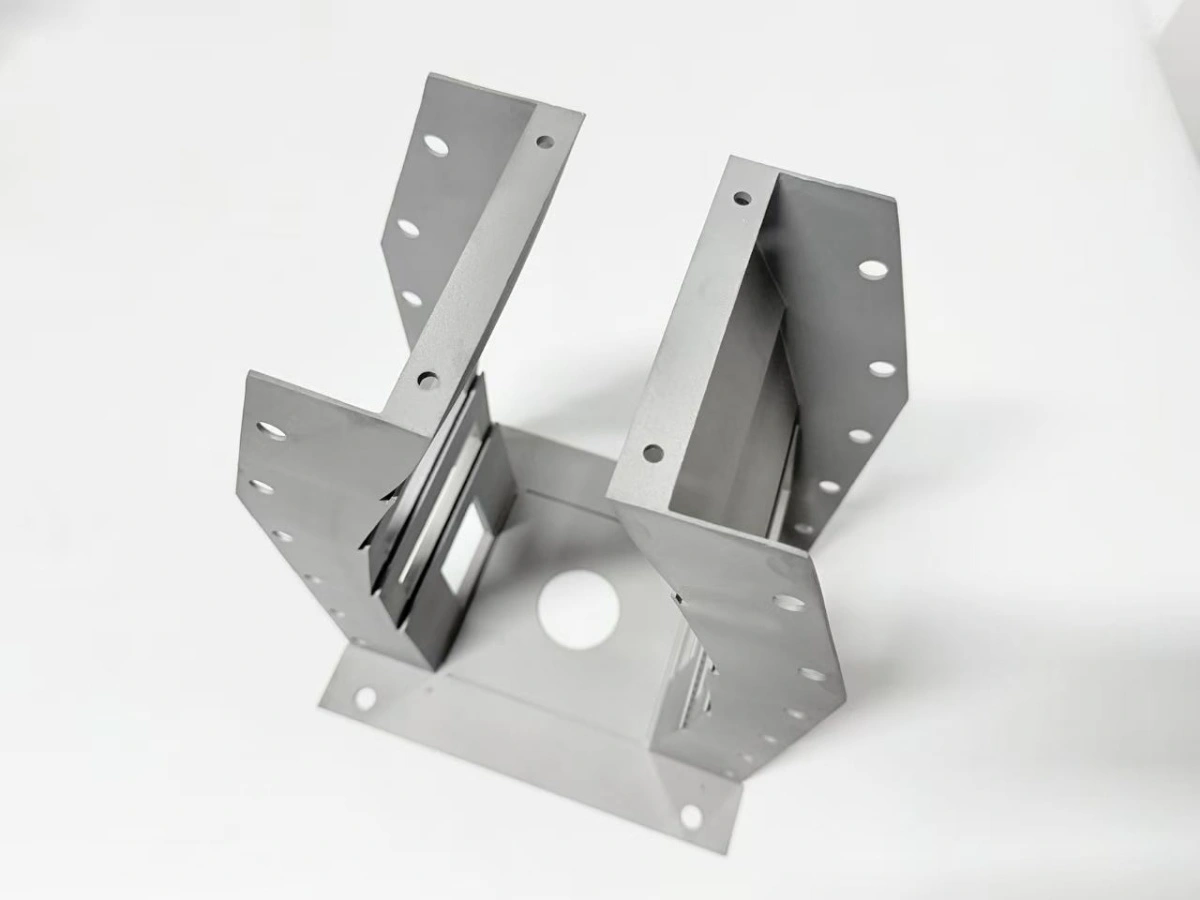
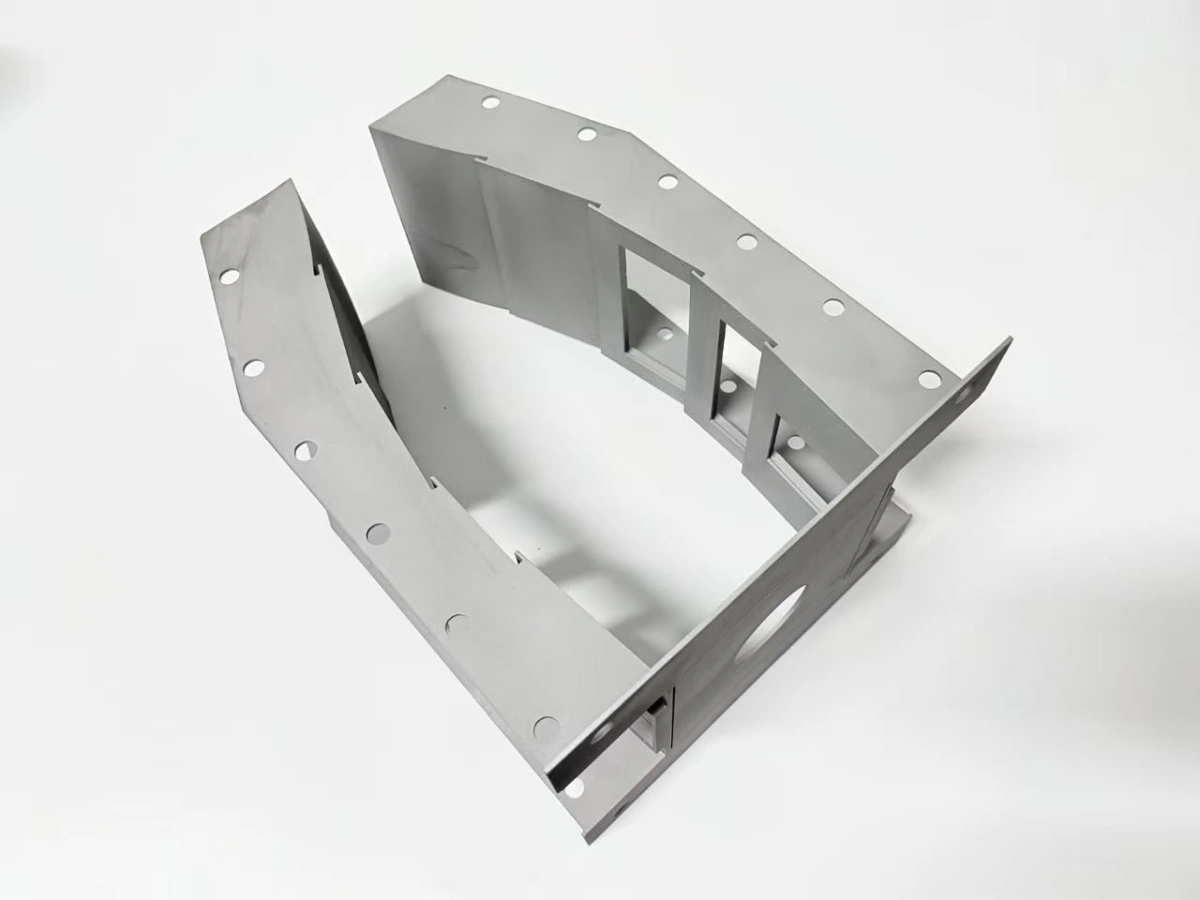
Porque imprimir um revestimento de queimador em vez de soldar chapa?
A impressão remove as soldaduras que um revestimento fabricado deixa na parede mais quente. Um revestimento soldado precisa de chapas conformadas, de um dispositivo, de uma sequência de soldadura, de um alívio de tensões e de um endireitamento, e cada cordão deixa uma zona afetada termicamente onde a oxidação começa. As peças de secção quente impressas de uma só vez chegam sem cordão no lado do gás.
A vantagem é térmica, não mecânica. Um revestimento impresso sai da máquina com flanges e quadros de janela integrados, pelo que dispensa a preparação de soldadura e a conformação de chapa, mas exige dois ciclos de forno e dois varrimentos. Estas etapas substituem a sequência de soldadura e endireitamento, e é por isso que a rota se planeia como uma cadeia e não como uma fila de trabalhos separados.
É por isso que um projeto de revestimento de queimador 3D começa com uma revisão de fabrico e não com uma encomenda: é a cadeia térmica que decide o custo e o risco, não as horas de máquina.
O volume decide. Um revestimento único ou um protótipo de cinco peças é mais barato impresso, porque não há ferramenta, enquanto um revestimento fundido precisa de modelo e vazamento e arranca nas 4–6 semanas. Acima de algumas centenas de peças por ano a ferramenta amortiza-se e a fundição ou a chapa soldada podem voltar a ganhar.
O que se verifica antes de iniciar a impressão?
Antes do primeiro pó, o revestimento de queimador 3D é comparado com quatro limites de fabrico. Um revestimento que falhe um deles é redesenhado ou dividido antes de se reservar um slot de máquina.
- Espessura de parede: 1,8 mm neste revestimento, mínimo de 1,5 mm.
- Salto: 45° em relação à vertical.
- Saída de pó: abertura mínima de 3 mm.
- Volume de fabrico: dentro da placa de 400 × 250 mm.
A espessura de parede é o primeiro limite. Este revestimento corre a 1,8 mm, e 1,5 mm é o mínimo prático para uma secção aberta que tem de ficar plana após a prensagem isostática a quente (HIP); abaixo disso os quadros exigem espessamento local. As regras de projeto para peças de parede fina dão as medidas de quadro e nervura que sustentam esse mínimo.
O pó é a segunda entrada. O lote GH3536 LPBF é verificado segundo a química ASTM B435 antes do fabrico. A máquina usa um único conjunto de parâmetros para todo o trabalho: camadas de 40 µm, laser de 285 W e velocidade de varrimento de 960 mm/s.
| Verificação de fabrico | Limite para este revestimento | Consequência se falhar |
|---|---|---|
| Espessura de parede | 1,8 mm (mínimo 1,5 mm) | A secção move-se após o HIP |
| Ângulo de salto | ≤45° em relação à vertical | Rebarba no quadro da janela |
| Saída de pó | ≥3 mm em cada canto | Pó retido, peça pesada |
| Volume de fabrico | Dentro de 400 × 250 mm | Fabrico dividido, cordão extra |
| Química do pó | ASTM B435 para GH3536 | Banho fora de química |
A tabela é uma etapa de libertação, não uma lista de desejos: o slot só é reservado depois de passarem as cinco linhas.
A verificação repete-se a cada alteração de desenho. Um novo layout de janelas desloca o plano de suportes, e uma nova liga desloca o ciclo de HIP. Uma nova espessura de parede desloca a sobreespessura de maquinagem, pelo que a revisão de fabrico é reemitida antes de se reservar um segundo fabrico.
Como se orienta, suporta e trata o revestimento?
O revestimento assenta na flange de base para que os quadros de janela cresçam sem suporte, e o tratamento de solubilização faz-se antes do HIP, depois de retirado o pó. Nessa orientação as paredes de 1,8 mm sobem verticais e as janelas abrem no sentido do fabrico.
O contacto dos suportes fica do lado da sobreespessura. Os pontos tocam nas faces que levam 1,0 mm de sobreespessura de maquinagem, pelo que as marcas desaparecem na primeira passagem e nunca chegam a uma face de estanquidade. As aberturas das janelas ficam alinhadas com o percurso do raspador, o que impede a lâmina de agarrar uma aresta sem suporte e arrastar pó pelo quadro.
A remoção de pó é uma etapa do processo, não um simples sacudir. O revestimento é vibrado, pesado contra a massa CAD e observado com boroscópio pelas janelas. Um revestimento de queimador 3D que pese 2 % a mais volta a um segundo ciclo, porque o pó retido migra durante o HIP e deforma a parede. As fabricações por fusão em leito de pó deste tamanho são verificadas quanto a marcas do raspador antes da maquinagem.
Segue-se o tratamento de solubilização, mantido a 1 180 °C durante 1 h e arrefecido no forno. É feito antes do HIP para aliviar as tensões de fabrico enquanto a secção está aberta; a subida é mantida a 5 °C/min e a porta só abre abaixo de 300 °C. O varrimento antes do HIP é feito nas 24 h seguintes a este ciclo, porque serve de base a todas as comparações posteriores.
Que faces e furos são maquinados num revestimento de queimador 3D?
A interface é maquinada numa só montagem, deixando 1,0 mm nas faces de flange e 0,4 mm nos furos antes da passagem final. Os quadros de janela e a face de flange vêm do mesmo aperto, pelo que a planura alvo de 0,05 mm e a posição de furo de ±0,05 mm partilham a mesma referência.
A sobreespessura é definida por superfície: 1,0 mm na flange, 0,8 mm nos assentos de janela e 0,4 mm nos furos, o mínimo para um furo limpo com ferramenta rígida. O aperto fica em 0,5 MPa ou menos, porque uma parede de 1,8 mm cede acima disso e o corte só mede bem enquanto a peça está fixa.
As roscas fecham a sequência. Os furos M4 são brocados, chanfrados e roscados até 1,5×D, e cada rosca é verificada com calibre passa/não passa antes de a peça sair da máquina. A maquinagem CNC da interface transforma a forma impressa num revestimento que se aparafusa a um banco.
Uma rosca falhada só é reparada onde o desenho permite um inserto; caso contrário a peça é rejeitada, porque um furo roscado de novo numa parede de 1,8 mm não tem margem. O registo do calibre fica na folha de rota, para que uma rosca aprovada seja rastreável até ao operador e à ferramenta.
| Elemento | Sobreespessura | Critério | Método |
|---|---|---|---|
| Face de flange | 1,0 mm | Planura 0,05 mm alvo, 0,10 mm aceitação | Fresagem frontal, uma montagem |
| Assento de janela | 0,8 mm | Paralelo à interface | Mesma montagem da flange |
| Furos de parafuso | 0,4 mm | Posição ±0,05 mm | Brocar e alargar |
| Roscas M4 | — | Profundidade 1,5×D, passa/não passa | Roscar, calibre |
As duas tabelas tornam a rota auditável: a sobreespessura e o critério comparam-se sem abrir o desenho.
Como se inspeciona a peça acabada?
A inspeção prova o desenho, não a vida útil. O pacote de libertação deste revestimento é um varrimento final, um relatório de máquina de medir sobre os elementos maquinados, um registo de planura e um certificado de material.
O varrimento fecha o ciclo. A base antes do HIP e o varrimento final são alinhados na flange maquinada, pelo que o mapa de diferenças separa o movimento do HIP do movimento da maquinagem. Uma janela fora de ±0,9 mm vai para retrabalho, e o retrabalho é seguido de um segundo varrimento e de um segundo relatório. Num revestimento de queimador 3D o relatório leva também o número da amostra, para que o registo dimensional e o registo de material se juntem na libertação.
A planura é medida numa mesa de desempeno com comparador em nove pontos, e a máquina de medir percorre os mesmos nove pontos para o registo. Os dois métodos são comparados antes da assinatura, e uma diferença superior a 0,01 mm obriga a nova medição em vez de uma decisão de operador.
A densidade é verificada numa amostra testemunha processada no mesmo contentor de HIP, por metalografia e tamanho de grão segundo ASTM E112. A terminologia segue ISO/ASTM 52900 para que o relatório se leia da mesma forma para um projetista e para um engenheiro da qualidade.
Nenhum destes documentos afirma um resultado de banco, uma aceitação do cliente ou uma certificação. A etapa de libertação é o desenho mais a amostra testemunha; a vida útil exige um programa de qualificação que um único fabrico não consegue dar.
Quando a impressão não é a rota certa?
A impressão deixa de fazer sentido quando a série é grande, a secção é fechada ou a peça exige uma qualificação que um único fabrico não suporta. A rota é pensada para revestimentos abertos e de parede fina, em peça única ou série curta.
O primeiro limite é o volume. Acima de algumas centenas de peças por ano, a ferramenta de fundição ou de fabricação amortiza-se e o custo por peça desce abaixo do fabrico impresso. O segundo é a geometria: uma secção fechada não consegue libertar o pó, pelo que é redesenhada com aberturas ou encaminhada para outro processo, normalmente fundição ou chapa soldada.
O terceiro é a certificação. Uma peça de voo ou de pressão precisa de provetes, rastreabilidade de lote e uma base de valores admissíveis; um relatório de fabrico único não é esse programa. A rota cobre um protótipo ou uma peça de apoio à produção, não um artigo certificado.
O quarto caso é o de recipiente sob pressão. Uma parede densa após o HIP não basta, porque o projeto exige um ensaio de pressão e uma margem de rebentamento que um relatório geral de oficina não cobre. Esse trabalho pertence a uma rota de recipiente qualificada, não a um orçamento de impressão.
Dentro do quadro, os controlos acima tornam a rota repetível: parede de 1,8 mm, camadas de 40 µm, solubilização a 1 180 °C/1 h, HIP a 100 MPa. A planura alvo é de 0,05 mm e a posição de janela de ±0,9 mm. Fora dele, a resposta honesta é outro processo.
Envie o desenho com o layout das janelas, a especificação da flange e a liga, indicando a liga, por exemplo GH3536. A Neway devolve uma revisão de fabrico que assinala os quatro limites, um plano de sobreespessura e referências para as faces maquinadas, e um calendário sobre a revisão congelada. O caminho comercial começa no guia de compra de impressão Inconel e continua na página de impressão 3D de superligas quando a revisão fica fixa.
FAQs
- Um revestimento de queimador em superliga de alta temperatura resiste?
- Que espessura de parede suporta um revestimento de queimador de parede fina?
- Como se controla a deformação de um revestimento de queimador?
- Como se maquinam as janelas de um revestimento de queimador após a impressão?
- O que determina o prazo de fabrico de um revestimento de queimador?
