Как сохранить длинный изогнутый печатный профиль от коробления?
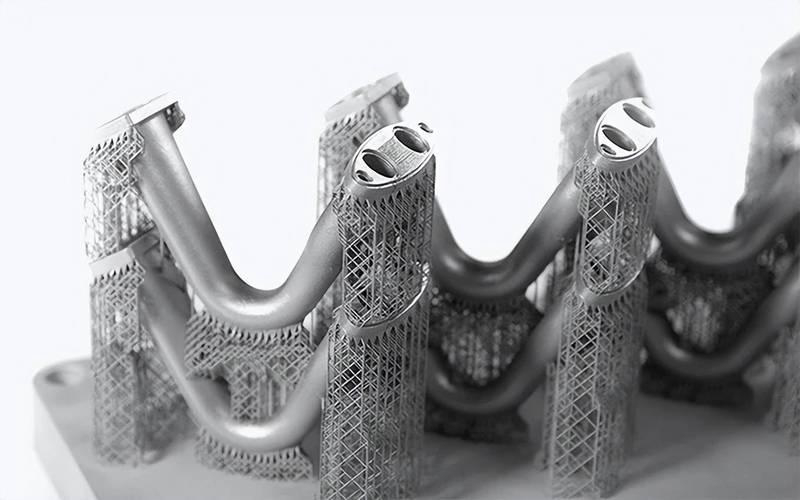
Длинный изогнутый печатный профиль сохраняется прямым с помощью четырех мер контроля: ориентация при построении и поддержки, снятие напряжений перед обработкой, повторное базирование в течение 24 ч и припуск на обработку 1, мм. Порядок важнее любой отдельной настройки.
Что вызывает смещение?
Профиль охлаждается неравномерно. Стенка толщиной 1, мм теряет тепло быстрее, чем более толстый фланец, в который она переходит, и разница сохраняется как напряжение, пока деталь еще на платформе.
Удаление поддержек высвобождает это напряжение, и изгиб смещается. Смещение не является упругим: металл уже деформировался при температуре, поэтому зажим обратно не устраняет его.
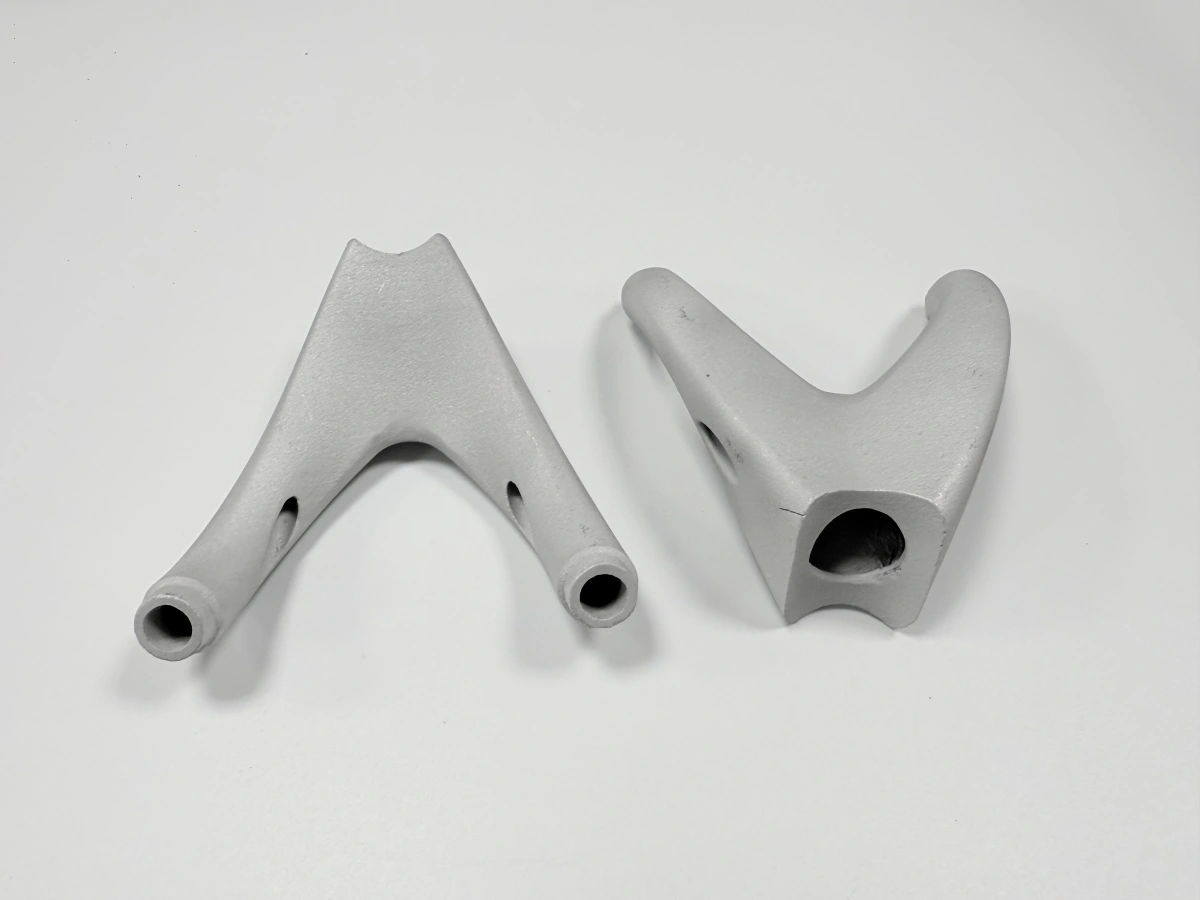
Длинные изогнутые профили хуже прямых, потому что смещение накапливается по длине. Бегунок длиной 300 мм может показать несколько десятых миллиметра на концах, даже если середина остается на месте, а фланец на конце изгиба наследует всю ошибку.
Механизм описан в руководстве по рискам допусков; эта страница посвящена четырем мерам контроля, которые удерживают профиль в пределах допуска.
Следить нужно за плоскостностью фланца, а не за прямолинейностью изгиба. Бегунок, изогнутый на ,3 мм на длине 300 мм, все еще можно обработать до плоскости, если на фланце есть припуск; фланец, который скручен, не имеет припуска для снятия.
Какие четыре шага контролируют это?
Ориентация, снятие напряжений, повторное базирование и припуск — именно в таком порядке:
Ориентируйте изгиб так, чтобы поддержки не попадали на уплотнительные поверхности, а длинная ось строилась с меньшим числом изменений сечения.
Проводите снятие напряжений при 850 °C в течение 1,5 ч после удаления поддержек с охлаждением в печи.
Выполняйте повторное базирование в течение 24 ч после снятия напряжений, до любого разреза.
Оставляйте припуск на обработку 1, мм и режьте от измеренной базы.
Эти шаги дешевы в планировании и дороги при переделке. Деталь, которая пропускает снятие напряжений и сразу идет на станок, сместится после разреза, и вторая установка обойдется дороже, чем слот в печи. Слот снятия напряжений бронируется вместе с построением именно по этой причине.
Припуск распределяется между поверхностями: 1, мм на уплотнительной поверхности и ,4 мм на болтовых отверстиях, чтобы разрез мог очистить обе, не выйдя за пределы с одной стороны. 24-часовое окно — это правило планирования: повторное базирование должно завершиться до открытия слота механической обработки, чтобы измерение и разрез оставались в одном плане.
Что делать, если оно все еще смещается?
Сначала измерьте. Сравните базу после снятия напряжений с базой до снятия; если смещение в пределах припуска 1, мм, удалите его обработкой.
Если оно превышает припуск, деталь подвергается повторному снятию напряжений или перепроектируется, а не прокладывается. Прокладка изогнутого фланца только перемещает путь утечки в другое место на поверхности. Если одна и та же геометрия смещается дважды после снятия напряжений, первое, что нужно изменить, — это ориентация, а второе — толщина стенки.
Затем запишите смещение в зависимости от ориентации и плана поддержек. Следующее построение использует запись, а не те же настройки — именно так четыре меры контроля настраиваются для данной геометрии.
Когда этот подход не применим?
Он не применим к профилям тоньше 1, мм или длиннее строительной оболочки. Их разделяют на сегменты с соединениями, и соединения становятся базой, а не изгиб. Соединения обрабатываются и скрепляются болтами, поэтому изгиб строится по частям, каждая из которых имеет свою базу.
Он не применим, когда материал — это дисперсионно-твердеющая марка, которая меняет размер при старении. Циклы снятия напряжений и старения должны быть упорядочены заранее, иначе повторное базирование измеряет форму, которая все еще меняется.
И это не гарантия. Четыре шага уменьшают смещение; они не делают тонкий изогнутый профиль жестким. 3D-печать из нержавеющей стали сохраняет профиль в одном построении, где это позволяет геометрия, а меры контроля удерживают это построение в пределах допуска.
Отправьте геометрию бегунка, сплав и припуск на обработку в Neway; мы проверим ориентацию и слот снятия напряжений перед тем, как предложить цену.