Можно ли использовать 3D-печатный коллектор для стендовых испытаний?
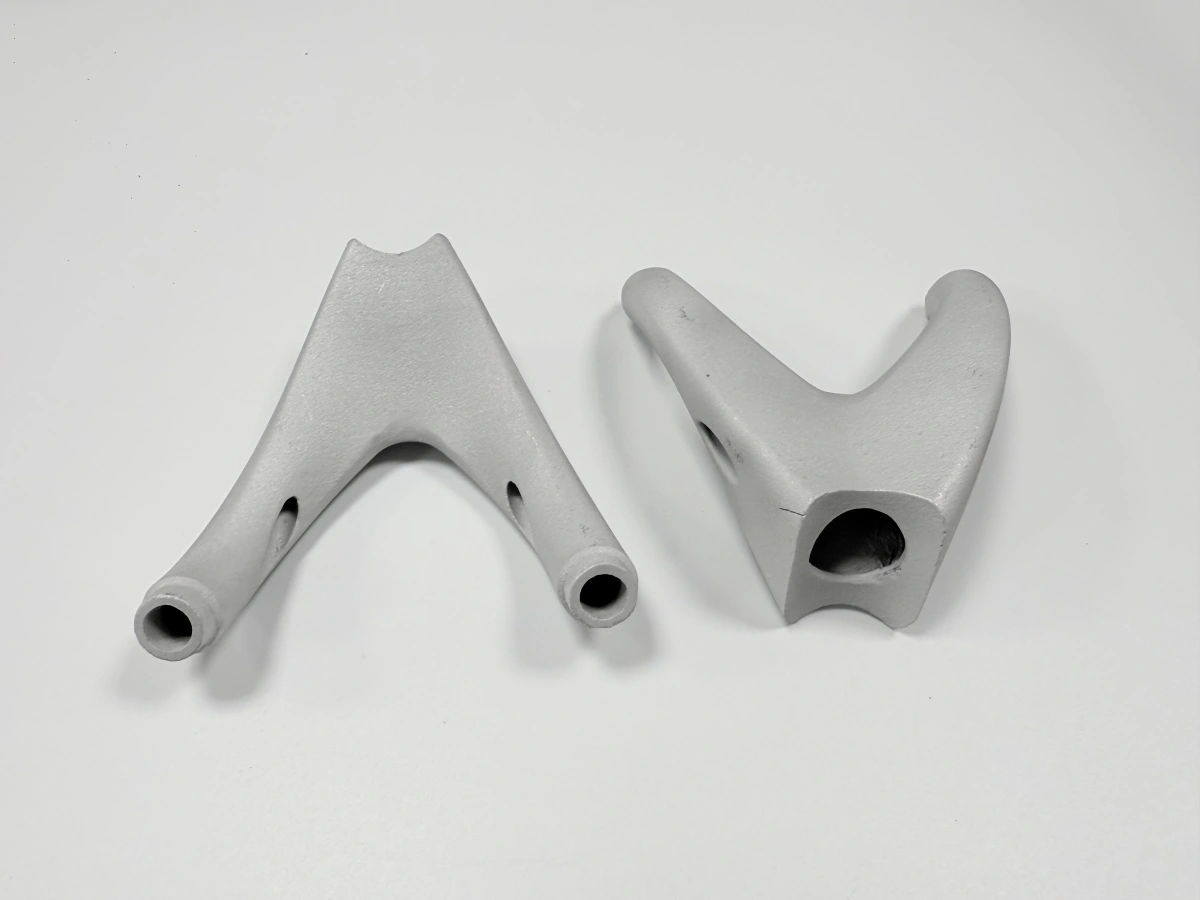
Да — 3D-печатный коллектор можно установить на динамометрический стенд при соблюдении трёх условий. Требуется минимальная толщина стенки 1, мм, снятие напряжений после удаления поддержек и механически обработанные уплотнительные поверхности с шероховатостью Ra 1,6 мкм. Стенду неважно, как изготовлена деталь; ему важно, герметичен ли фланец и сохраняет ли стенка форму в течение термического цикла.
Что требует стендовое испытание от печатного коллектора?
Прогон на стенде — это короткий термический цикл с высокой нагрузкой. Коллектор подвергается воздействию горячих выхлопных газов, холодного впускного заряда и вибрации стенда, поэтому он должен герметично соединяться по фланцу, пока металл деформируется при изменении температуры.
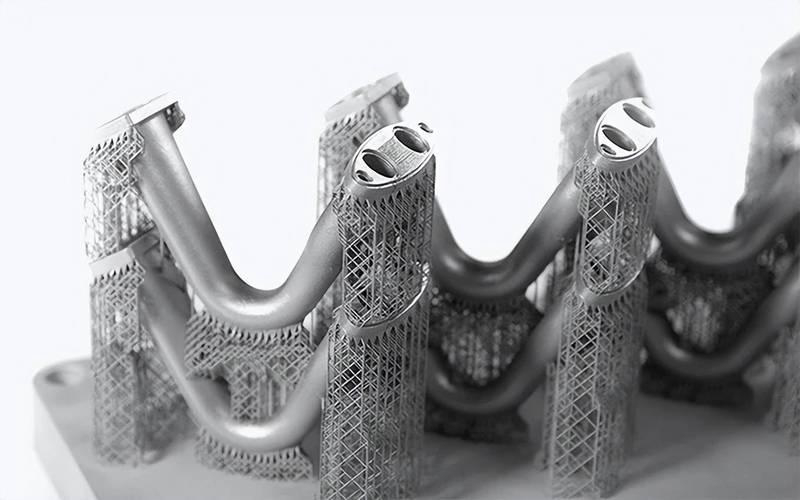
Печатная нержавеющая сталь хорошо выдерживает этот режим. Стенка — главная переменная: 1, мм достаточно для короткого прогона при умеренном наддуве, а 2, мм используется там, где канал несёт нагрузку фланца. 3D-печать из нержавеющей стали позволяет реализовать оба варианта в одном построении.
Следить нужно за деформацией фланца, а не за общей прочностью. Тонкий фланец без снятия напряжений может изогнуться после первого термического цикла и открыть путь утечки, поэтому снятие напряжений и механическая обработка планируются до первого запуска. Стенд также добавляет собственные нагрузки: коллектор, закреплённый на жёсткой раме стенда, воспринимает жёсткость рамы, а не двигателя, поэтому деталь, выдерживающая стенд, может всё ещё требовать другой стратегии поддержки в автомобиле.
Семейство процессов и его терминология соответствуют ISO/ASTM 52900; паспорт порошка 316L предоставляет данные по расширению и снятию напряжений, используемые для цикла. Бобышки для термопар и штуцеры для отбора давления можно приварить к печатному корпусу перед прогоном, что часто является причиной выбора печатного прототипа для первого испытания; сварная деталь должна изготавливаться из известной партии порошка.
Какие проверки должны быть пройдены перед первым запуском?
Три проверки, по порядку:
Измерьте стенку на модели срезов и отбракуйте всё, что меньше 1, мм.
Снимите напряжения при 850 °C в течение 1,5 ч после удаления поддержек, затем заново выставьте базовые точки в течение 24 ч.
Обработайте уплотнительные поверхности до плоскостности ,05 мм и Ra 1,6 мкм и проверьте их перед сборкой.
Деталь, прошедшая все три проверки, может быть прикручена к стенду со стандартной прокладкой. Деталь, не прошедшая хотя бы одну, не является стендовой деталью, независимо от того, как выглядела печать. Измерение стенки выполняется на модели срезов перед построением и повторно на готовой детали в сечениях фланца и канала; стенка, измеряющая 1, мм на модели, может показать ,9 мм после пескоструйной обработки, если не учтён съём поверхности. Результат «прошёл/не прошёл» фиксируется относительно чертежа, а не печатного файла.
Цикл снятия напряжений и этап механической обработки планируются вместе. Затем резка выполняется от базовой точки, которую оставляет снятие напряжений.
Где печатная деталь перестаёт быть пригодной?
Граница связана с температурой и давлением, а не с внешним видом. Для непрерывных температур выхлопа выше примерно 600–800 °C выбор материала переходит к никелевому суперсплаву; печатная деталь из нержавеющей стали предназначена для коротких валидационных прогонов, а не для рабочего цикла горячей части.
Она также перестаёт быть пригодной, когда коллектор является сертифицированной границей давления, когда программа требует сертификата материала с полной прослеживаемостью или когда прогон предназначен для доказательства долговечности, а не функциональности. Это разные испытания с разными деталями.
Стенд даёт функциональный ответ для геометрии и уплотнения. Он не сертифицирует деталь и не заменяет программу испытаний на долговечность. Для программы долговечности деталь изготавливалась бы из сертифицированной партии порошка с полным набором образцов для испытаний, что является иной закупкой, чем прототип, и граница записывается до построения, чтобы план испытаний соответствовал детали.
Отправьте чертёж, целевое значение наддува и продолжительность прогона в Neway; мы подтвердим толщину стенки, цикл снятия напряжений и отделку фланца перед расчётом стоимости изготовления.