
Impressão 3D de GH3536: comportamento e limites
A impressão 3D de GH3536 serve um revestimento de queimador até cerca de 900 °C em estrutura e 1 100 °C em oxidação limpa, ao custo da maquinabilidade. A liga é uma superliga de níquel-crómio-ferro; a densidade é 8,22 g/cm³ e a dilatação 13,9 µm/m·K. Não é material de vaso de pressão nem substituto direto do Inconel 718 onde a resistência por secção conta. As secções tratam o comportamento à temperatura, não uma recomendação de grau.
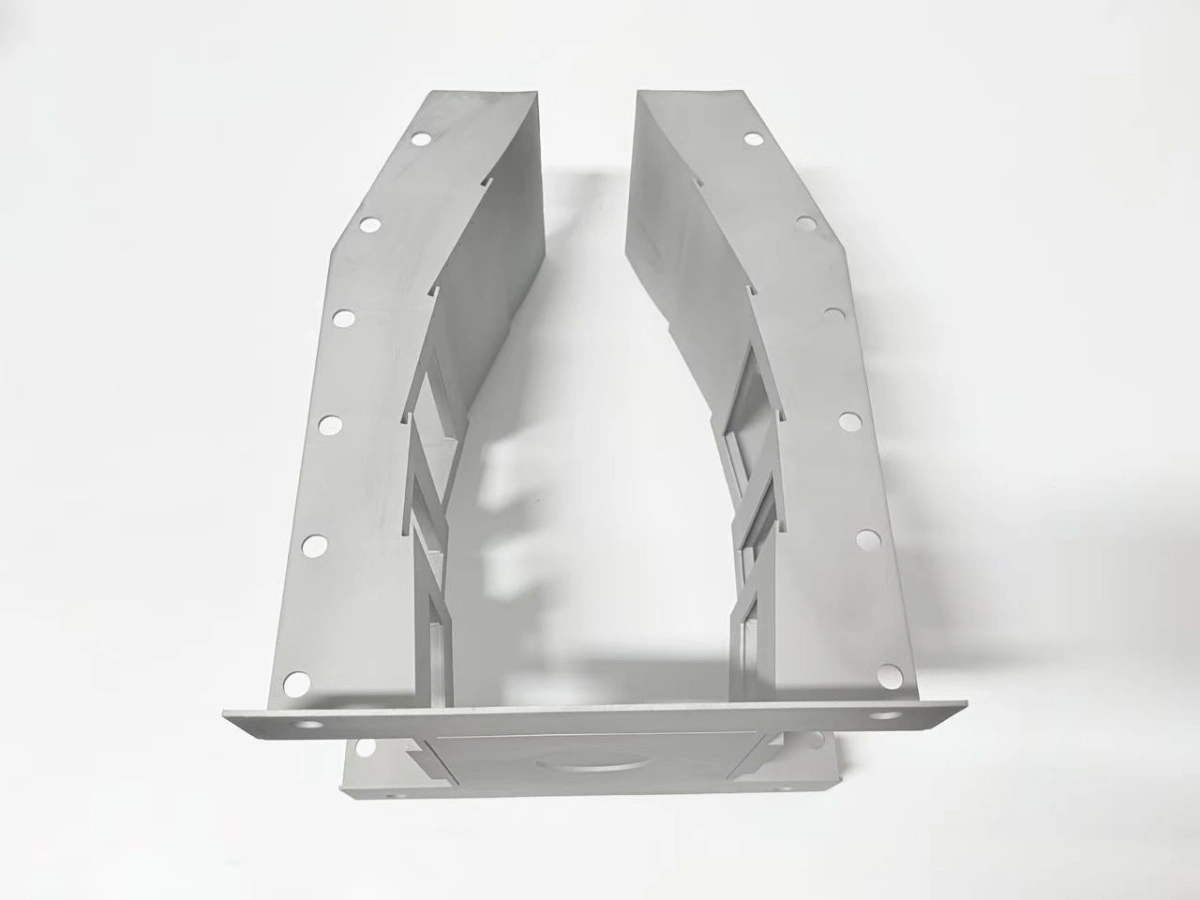
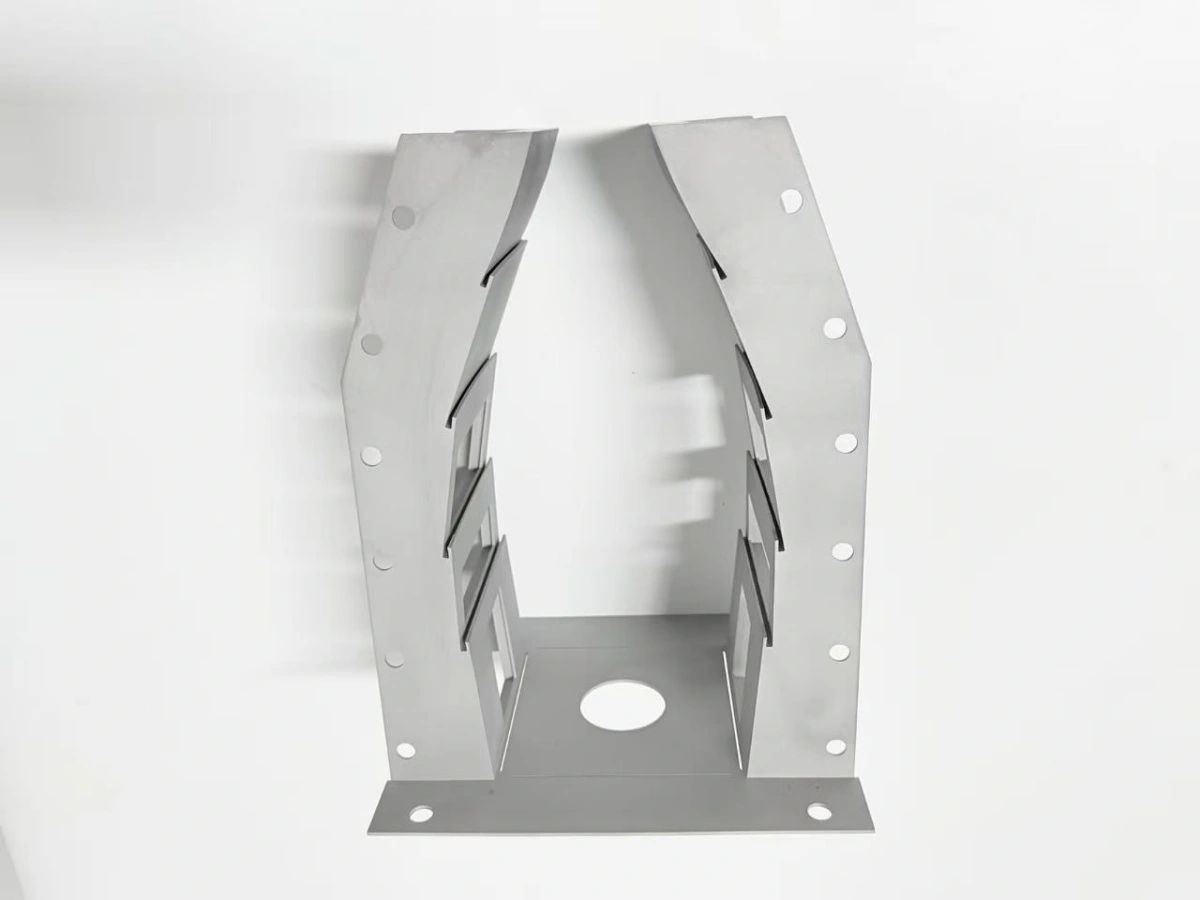
Porque escolher GH3536 para um revestimento de queimador?
O GH3536 é escolhido quando uma peça precisa de resistência moderada a quente e resistência à oxidação, e os graus vizinhos custam mais ou maquinam pior. A liga mantém resistência útil até cerca de 900 °C em estrutura, e a película de óxido segue protetora até cerca de 1 100 °C em gás de combustão limpo.
Face ao 316L a troca é a temperatura. Um revestimento de 316L é mais barato e solda mais facilmente, mas perde resistência útil acima de cerca de 600 °C e oxida mais depressa em ciclagem. Face ao Inconel 718 a troca é resistência por secção e custo de maquinagem: o 718 leva mais carga a 700 °C, mas corta-se pior e exige controlo de processo mais apertado.
A liga também tem uma penalização de densidade. A 8,22 g/cm³ um revestimento impresso é mais pesado do que uma peça de 316L soldada com o mesmo envelope, o que conta num conjunto móvel e não numa câmara de ensaio estática.
As propriedades do GH3536 que contam num desenho são a resistência à fluência a 900 °C, a estabilidade da película de óxido até cerca de 1 100 °C e a dilatação de 13,9 µm/m·K. Um grau com menor dilatação mexe-se menos por ciclo mas perde normalmente resistência à temperatura.
Para um revestimento de queimador a condição decisiva é muitas vezes a parede. Uma parede de 1,8 mm em GH3536 leva o gradiente sem pontos quentes locais. A dilatação de 13,9 µm/m·K mantém a flange e os quadros de janela numa faixa previsível ao longo de um ciclo.
Como se comporta o GH3536 na fusão laser em leito de pó?
A impressão 3D de GH3536 em fusão laser em leito de pó (PBF) corre com boa tolerância a fissuras e uma janela de parâmetros estreita, por isso é usada em paredes finas e detalhes finos. A liga é menos tolerante do que o 316L a tensões residuais, e secções acima de cerca de 20 mm pedem um plano de tensões antes do fabrico.
O fabrico corre em camadas de 40 µm com oxigénio mantido a 100 ppm ou menos na câmara. Acima disso as películas de óxido no pó aumentam a porosidade e podem iniciar faltas de fusão na parede.
A densidade em estado de fabrico atinge tipicamente 99,0–99,5 % com um conjunto de parâmetros qualificado, e o HIP fecha a porosidade restante a 99,5 % ou melhor. O número conta para um revestimento porque uma parede de 1,8 mm tem pouca secção para absorver um poro.
A impressão 3D de superliga de níquel muda também o plano de inspeção. Uma parede de GH3536 é verificada quanto a falta de fusão nas bordas das janelas, onde a pista laser vira e a velocidade de arrefecimento local cai, e não só por um provete de densidade.
Um pó reutilizado muda também a janela de impressão, por isso o número de lote segue o registo de fabrico, e o movimento da borda da janela segue a nota sobre o comportamento de paredes finas. O pó em si é a segunda variável. Um pó reutilizado aumenta o oxigénio e o azoto, e a liga responde com resistência um pouco maior e ductilidade menor; o lote de pó faz parte do processo do material, não da compra.
O que mudam a solubilização e o HIP?
A solubilização e a prensagem isostática a quente (HIP) passam a liga de um estado de fabrico com tensão residual e porosidade alinhada para um estado estável e quase denso. A solubilização corre a 1 180 °C durante 1 h, e o ciclo HIP a 100 MPa e 1 180 °C durante 3 h. A ordem importa mais do que cada passo isolado. O HIP não fecha a porosidade que a superfície já selou nem remove a tensão que o utillaje encerrou.
- Solubilização: 1 h a 1 180 °C para dissolver a estrutura de fabrico e libertar tensão.
- HIP: 3 h a 100 MPa e 1 180 °C para fechar a porosidade interna.
- Arrefecer no forno abaixo de 300 °C antes de abrir a porta, para evitar um novo gradiente.
- Voltar a medir as faces de referência antes da maquinagem, porque o ciclo move a peça.
O registo do forno conta tanto como o ciclo. Uma curva que mostra o patamar a 1 180 °C, o traço de pressão a 100 MPa e o arrefecimento abaixo de 300 °C é a prova de que o comportamento aconteceu. Um certificado sem curva é apenas uma afirmação. O ciclo deixa também a liga mais mole e uniforme do que em estado de fabrico, e o tratamento térmico fixa também a condição do processo HIP que o operador guarda.
Como se maquina a liga após a impressão?
O GH3536 maquina pior do que o 316L e melhor do que o Inconel 718, com forte tendência ao encruamento em passe leve. A regra prática é manter o corte abaixo da camada endurecida e tomar a sobreespessura em um ou dois passes em vez de muitos passes de mola. A tabela dá a janela de maquinagem para um revestimento impresso; o alvo de planura e a banda de aceitação estão deliberadamente separados.
| Parâmetro | Condição | Alvo | Banda (unidade) |
|---|---|---|---|
| Sobreespessura da flange | Estado de fabrico | 1,5 mm | 1,0–2,0 mm |
| Sobreespessura dos furos | Broca após HIP | 1,0 mm | 0,8–1,2 mm |
| Acabamento | Passe de acabamento | Ra 1,6 µm | Ra 1,6–3,2 µm |
| Planura | Face da flange | 0,05 mm | 0,05–0,10 mm |
| Rosca | M4 em GH3536 | 1,5×D | 1,5–2,0×D |
A sobreespessura de maquinagem é também um item de planeamento. O GH3536 remove cerca de metade do volume por hora do 316L na mesma célula de cinco eixos, e a flange e as faces de janela são as funções mais lentas porque exigem uma só fixação.
O desgaste de ferramenta é o outro custo. A liga encrua e abrasa arestas de carboneto, por isso uma pastilha de acabamento que dura uma série de 316L pode precisar de troca a meio da série em GH3536. As regras de projeto de peças de parede fina já assumem que a face maquinada, e não a impressa, é a referência.
Quando o GH3536 deixa de ser a escolha certa?
O GH3536 deixa de ser a escolha certa acima de cerca de 1 100 °C em gás oxidante, em atmosferas com enxofre ou cloretos, e onde a secção pede mais resistência do que a liga suporta à temperatura. Essas condições levam a um grau de níquel mais resistente ou a um revestimento, não a uma parede de GH3536 mais espessa.
A comparação que decide a maioria dos projetos é com o Inconel 718. A 700 °C o 718 leva cerca do dobro do limite de elasticidade do GH3536, por isso um suporte portante que passa em 718 não passa em GH3536 com a mesma secção. A troca inversa aparece no custo e na maquinabilidade, onde o GH3536 ganha.
A alternativa Hastelloy X é a mesma família com outro nome comercial, por isso a comparação é comercial e não metalúrgica. Quem especifica Hastelloy X e recebe GH3536 deve esperar o mesmo comportamento dentro da gama de composição normalizada; o certificado de vazamento decide a receção, não o nome. Face ao 316L a fronteira é mais simples: o 316L basta até cerca de 600 °C e custa menos, por isso um revestimento de baixa temperatura que nunca vê 700 °C não precisa de GH3536.
Face a uma rota de fundição, a impressão ganha com duas condições. Ganha quando a parede desce abaixo de 2,0 mm e um molde não a enche limpa, e quando a primeira peça é precisa em semanas e não em meses. A fundição ganha quando a série passa algumas centenas de peças e quando a secção é espessa o suficiente para uma peça near-net pedir menos maquinagem do que um esboço impresso.
Há também uma condição de geometria. Uma secção muito espessa, acima de cerca de 40 mm, aproveita menos a liga porque o gradiente térmico e o ciclo HIP dominam o resultado, e uma rota de fundição ou forja pode ser a melhor comparação.
Quando este julgamento de material não se aplica?
Este julgamento não se aplica quando a solicitação inclui choque térmico no arranque a frio, quando o lote de pó é desconhecido ou quando a peça é um limite de pressão. Cada um desses casos retira o pressuposto de que o comportamento da liga, e não o registo do processo, decide o resultado.
Também não se aplica a uma rota de reparação. Uma reparação soldada em GH3536 precisa do seu próprio tratamento térmico e da sua própria inspeção, e o comportamento descrito vale para o fabrico original, não para a zona reparada.
O limite de oxidação é uma estimativa de serviço, não um compromisso. Os 1 100 °C são estabilidade de película em gás limpo, e uma câmara real com enxofre ou partículas pode degradar a película bem abaixo desse valor.
A impressão 3D de GH3536 depende também da máquina. Um conjunto de parâmetros qualificado num sistema laser não se transfere tal e qual para um segundo sistema, por isso o julgamento de material está ligado ao registo de fabrico.
Por fim, os números vêm da ASTM B435 e do ASM Handbook Vol. 4, mais o conjunto de parâmetros qualificado; outro fornecedor de pó ou outra máquina muda a janela de impressão, e o julgamento tem de ser refeito no novo fabrico em vez de copiado.
Envie a solicitação, a secção e a rota de união. A Neway compara-as com este comportamento de material, marca onde o GH3536 aguenta e onde é preciso um grau superior, e devolve uma rota com o tratamento térmico e a janela de maquinagem para essa secção.
FAQs
- Um revestimento de queimador em superliga de alta temperatura resiste?
- Que espessura de parede suporta um revestimento de queimador de parede fina?
- Como se controla a deformação de um revestimento de queimador?
- Como se maquinam as janelas de um revestimento de queimador após a impressão?
- O que determina o prazo de fabrico de um revestimento de queimador?
