
Prototipo de revestimiento de quemador: dos escaneos, una pared de 1,8 mm
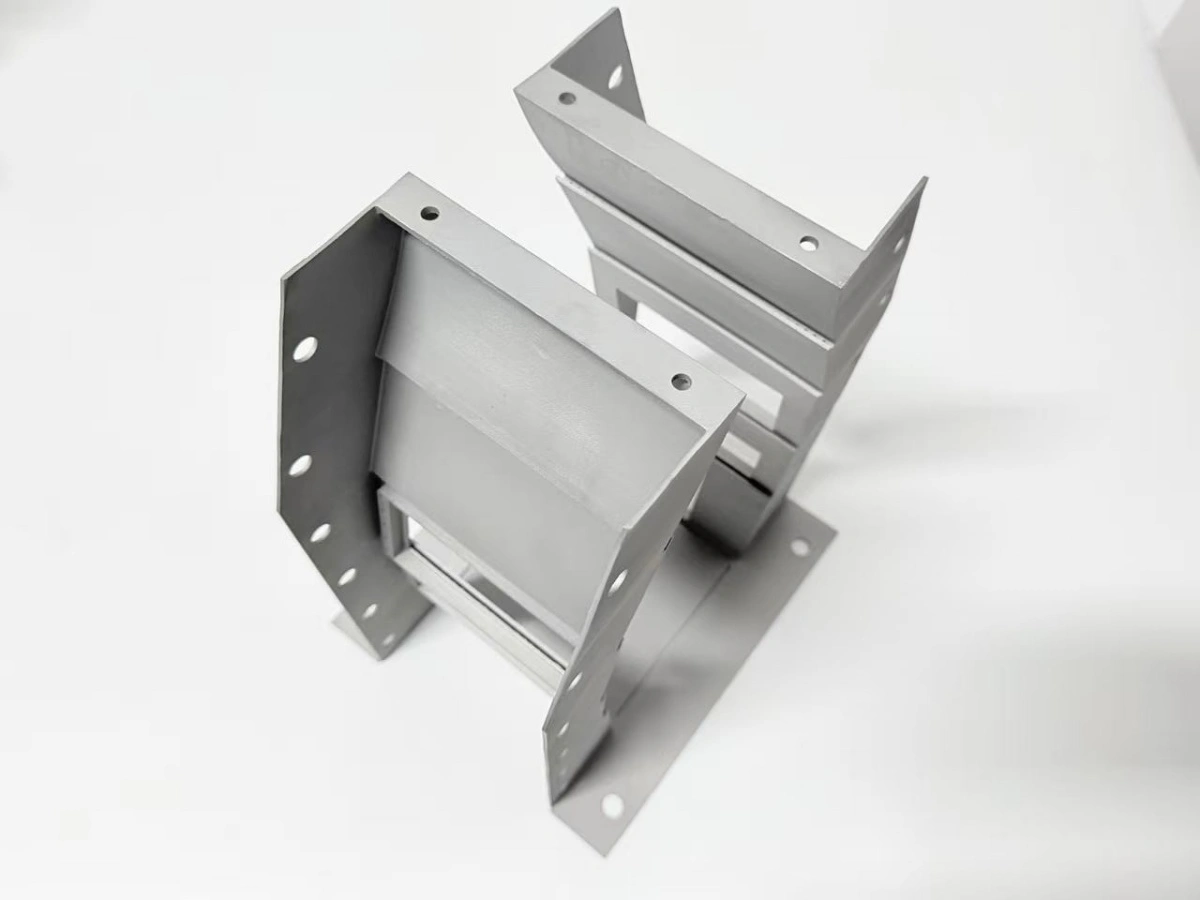
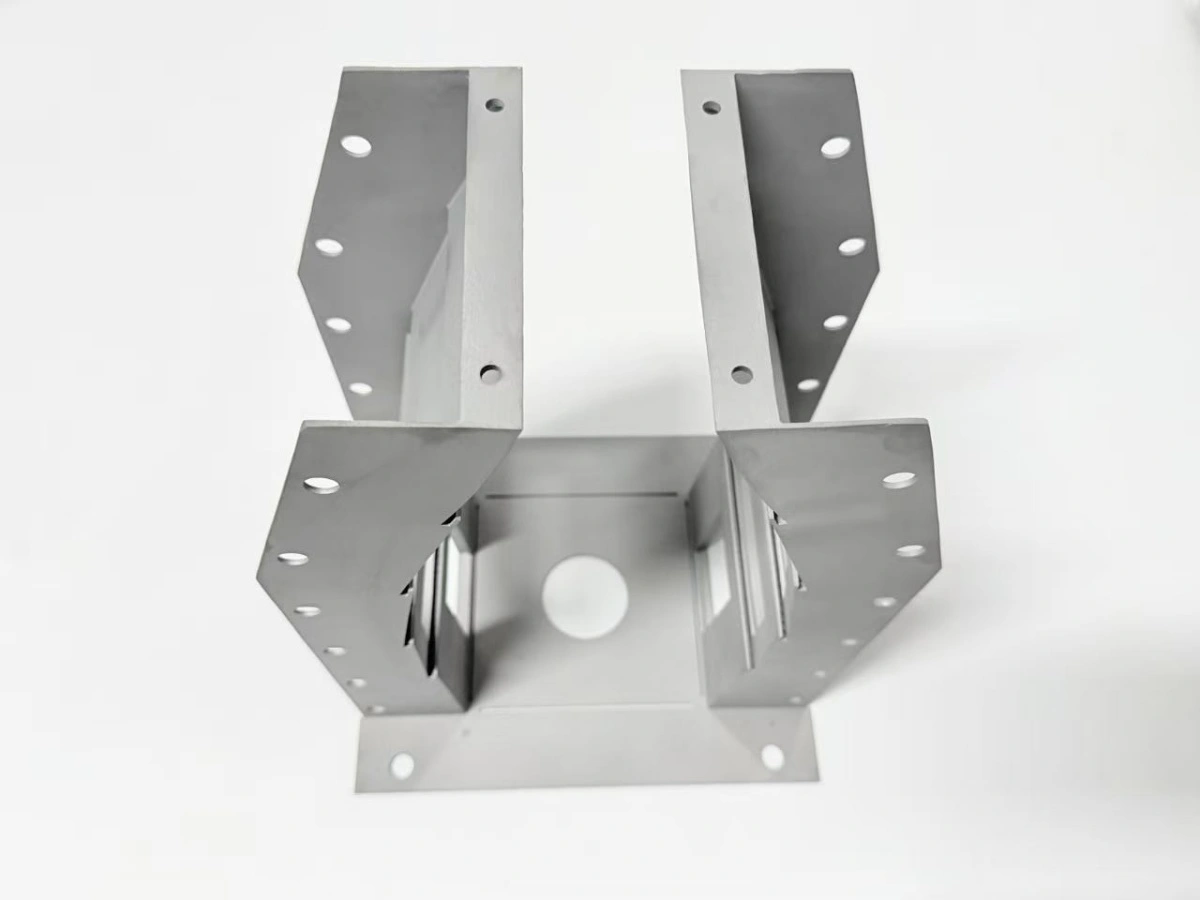
Un prototipo de revestimiento de quemador en GH3536 con pared de 1,8 mm se imprimió, se trató en solución, se densificó con prensado isostático en caliente (HIP), se mecanizó y se escaneó dos veces; los dos escaneos y el informe final lo liberaron. La pieza es un revestimiento abierto con dos aberturas de ventana y bridas integradas. El segundo escaneo fue la única forma de separar el movimiento del ciclo HIP del que dejó el mecanizado. El párrafo siguiente resume qué sostuvo la ruta y qué puede afirmar el informe.
¿Cuál era la pieza y qué ruta se siguió?
La pieza era un revestimiento de quemador único para una cámara de prueba sin presión, no un colector de serie. Tenía pared de 1,8 mm, dos aberturas rectangulares, una brida de base y un taladrado en cada cara lateral, y cabía en una placa de 400 × 250 mm.
La ruta se fijó en la revisión de fabricación y no cambió durante el trabajo. Encadenaba impresión, tratamiento en solución, HIP, mecanizado de la brida y de las caras de ventana, y dos escaneos con informe final; no se añadió ninguna operación secundaria tras la primera fabricación.
La impresión se hizo con capas de 40 µm y un solo juego de parámetros para toda la placa. Una pared de 1,8 mm requiere unos cuatro días de máquina con ese espesor de capa, más un día de preparación y manejo de polvo. El resto del calendario estaba en los ciclos de horno y la célula de mecanizado.
La fusión en lecho de polvo se revisó por marcas de recubridor antes de salir de la máquina, porque una marca dentro de un marco de ventana se habría mecanizado en la cara de sellado.
¿Por qué se movió la sección abierta después de imprimir?
El prototipo de revestimiento de quemador se movió porque la pared tenía un borde libre en un lado y nada que lo sujetara al enfriar. Los marcos de ventana bascularon unas décimas de milímetro hacia fuera, y el borde de la brida se levantó en las esquinas donde la sección es más fina.
El movimiento no era una grieta y no aparecía en la inspección visual. Apareció cuando la pieza se puso sobre un mármol y se midió contra la brida de base; la primera medición se tomó tras enfriar a temperatura ambiente.
El borde libre enfría y contrae primero mientras la base queda anclada a la placa; la diferencia se acumula durante la fabricación.
- Imprimir el revestimiento sobre su brida de base con capas de 40 µm.
- Tratar en solución a 1 180 °C durante 1 h para liberar la tensión de fabricación.
- HIP a 100 MPa y 1 180 °C durante 3 h.
- Mecanizar la brida y las caras de ventana, y escanear dos veces contra la brida mecanizada.
El movimiento sigue el mecanismo de gradiente y borde libre que describe la nota sobre deformación de paredes finas; este caso práctico de revestimiento se queda con el registro de fabricación de la pieza.
¿Qué controles sostuvieron la pared de 1,8 mm?
El proyecto de revestimiento de pared fina fijó cuatro controles antes de fabricar, no después. El primero era el espesor de pared: 1,8 mm con engrosado local en los marcos de ventana, elegido según las reglas de diseño para piezas de pared fina.
El segundo era la orientación. El revestimiento se apoyaba en su brida de base, las paredes subían verticales y las aberturas crecían en la altura de fabricación, lo que limitaba la zona sin soporte a los dinteles.
El tercero era la colocación de soportes. Los puntos de apoyo tocaban solo caras con 1,0 mm de sobreespesor de mecanizado, así que las huellas desaparecían con el primer corte y nunca llegaban a una cara de sellado.
El cuarto era el programa del horno. El tratamiento en solución a 1 180 °C durante 1 h iba antes del ciclo HIP. La rampa se mantenía a 5 °C/min y la puerta se abría por debajo de 300 °C, lo que mantenía pequeño el gradiente en la pared durante la relajación.
¿Por qué escanear antes y después del HIP?
Se necesitaban dos escaneos porque cada uno ve una parte distinta de la cadena térmica. El escaneo previo al HIP se tomó tras el tratamiento en solución y antes del ciclo, y el final tras el mecanizado; alinear ambos sobre la brida mecanizada dio dos mapas de diferencia en lugar de una cifra.
Para un revestimiento densificado con HIP, los dos escaneos son el único registro que separa las etapas. Los marcos de ventana bascularon ligeramente durante el ciclo, y el mapa atribuyó ese movimiento al paso HIP y no al mecanizado posterior, que es lo que la ruta necesitaba para juzgar el ciclo o el utillaje.
El segundo mapa mostró lo que movió el mecanizado. El amarre a 0,5 MPa sujetó la pared sin forzarla, y el movimiento residual tras el corte final quedó dentro del criterio de 0,3 mm en la abertura (expediente del caso).
El ciclo HIP en sí corrió a 100 MPa y 1 180 °C durante 3 h, y el tratamiento térmico previo es lo que hace útil el escaneo anterior al HIP.
¿Cómo se mecanizaron las caras de ventana y las bridas?
La brida y las caras de ventana se mecanizaron en un solo amarre, con 1,0 mm de sobreespesor en la brida. Los taladros conservaban 0,4 mm antes del pase final. Un solo amarre mantuvo la planitud de 0,05 mm y la posición de taladros a ±0,05 mm en el mismo sistema de referencia. El informe de la máquina de medición por coordenadas (CMM) registró ambos.
La tabla es el registro de control del caso; enumera qué se controló, qué se hizo, el criterio y la evidencia.
| Punto de control | Acción | Criterio | Evidencia |
|---|---|---|---|
| Tensión de fabricación | Tratamiento en solución a 1 180 °C/1 h | Rampa 5 °C/min, puerta bajo 300 °C | Curva del horno |
| Densificación | HIP a 100 MPa/3 h | Ciclo según la hoja de ruta | Certificado HIP |
| Brida y ventanas | Mecanizar en un amarre | Planitud objetivo 0,05 mm | Informe CMM |
| Posición de ventanas | Alinear ambos escaneos en la brida | ±0,9 mm | Dos mapas de escaneo |
| Roscas | Roscar M4 a 1,5×D | Pasa/no pasa | Hoja de calibres |
La célula de mecanizado cortó la cara de brida y los asientos de ventana en el mismo amarre, y después taladró y roscó los agujeros. La comprobación con calibre cerró la operación antes de que la pieza saliera de la máquina.
¿Qué prueba el registro y qué no prueba?
El registro prueba que el revestimiento se fabricó según plano, se inspeccionó en casa y se envió. No prueba un resultado de banco, una aceptación del cliente ni una certificación, y el informe se escribió para dejar esas tres afirmaciones fuera del documento.
Lo que sí muestra es la cadena: una pared de 1,8 mm impresa, una ruta térmica con registro en cada paso de horno y dos escaneos sobre la misma referencia. El informe final queda dentro de la planitud de 0,05 mm y la tolerancia de ventana de ±0,9 mm.
Lo que no puede mostrar es la vida en servicio. Una sola fabricación no lleva probetas, trazabilidad de colada ni valores de diseño que exige un programa de cualificación, y el caso no pretende lo contrario; la guía de compra de impresión Inconel describe qué añadiría una ruta cualificada.
Para una pieza repetida de este prototipo de revestimiento de quemador, la misma ruta empieza por el plano, el espesor de pared y la disposición de ventanas. La revisión decide si la sección necesita engrosado local antes de una segunda fabricación.
Envíe el plano con el espesor de pared, la disposición de ventanas y la aleación. Neway compara la sección con esta ruta, marca las dos etapas de escaneo y la referencia, y devuelve un calendario sobre la revisión congelada en un día laborable. La página del servicio de impresión 3D de superaleaciones es la entrada a esa revisión.
FAQs
- ¿Puede aguantar un revestimiento de quemador de superaleación de alta temperatura?
- ¿Qué espesor de pared aguanta un revestimiento de quemador de pared fina?
- ¿Cómo se controla la deformación de un revestimiento de quemador?
- ¿Cómo se mecanizan las ventanas de un revestimiento de quemador tras la impresión?
- ¿Qué determina el plazo de fabricación de un revestimiento de quemador?
