Припуск на обработку: сколько нужно оставить?
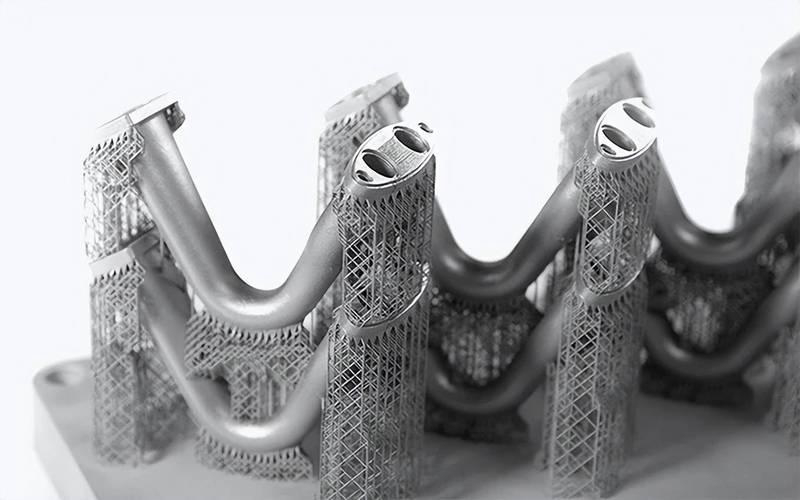
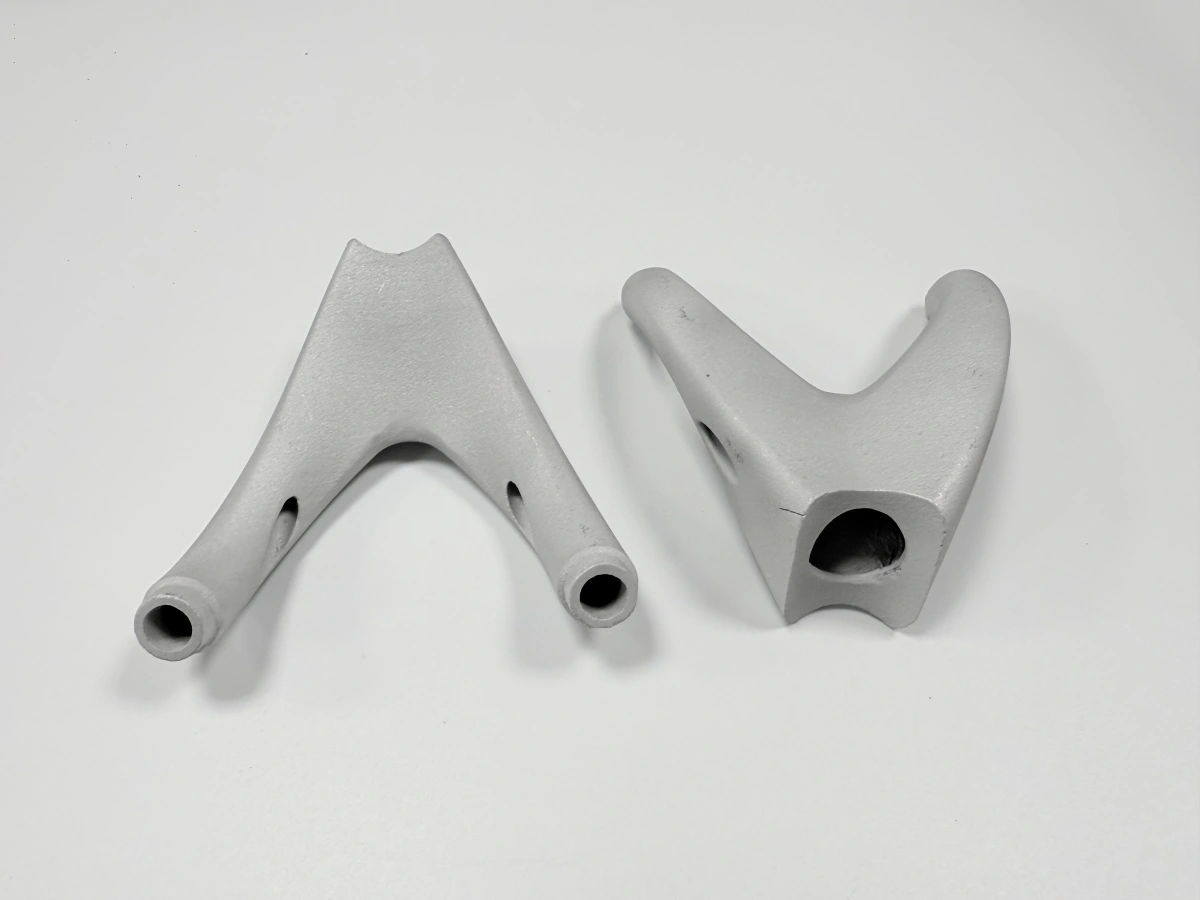
Припуск на обработку печатного вкладыша — 2,0 мм на монтажных поверхностях и 1,0 мм в отверстиях. Он покрывает два термических цикла до фрезы и оставляет металл на чистую поверхность; меньше — и деталь в брак ещё до чистовой. Печать без припуска кажется выгодной до первого скана.
Какой припуск должна нести каждая поверхность?
Поверхности несут 2,0 мм, отверстия — 1,0 мм, потому что поверхности режутся в одной установке, а отверстия сверлятся и нарезаются после. Припуск на поверхности покрывает плоскостность, коробление и рез базы. Припуск в отверстиях покрывает положение, которое уходит с термическими циклами и с напряжениями, освобождёнными резом поверхности.
Припуск не равномерен. Малые окна и рёбра смещаются меньше длинной открытой стенки, поэтому 2,0 мм — минимум по детали, а не цель. Участок, который печатается на 1,6 мм от номинала, уже на границе и требует второго взгляда на ориентацию.
Базы режутся первыми, и этот рез снимает около 0,3 мм с плиты. Припуск 2,0 мм должен покрыть этот рез плюс 0,05 мм плоскостности и местное коробление, иначе база окажется в печатной корке.
Почему два термических цикла съедают припуск?
Термообработка на твёрдый раствор при 1 180 °C в течение 1 ч и горячее изостатическое прессование при 1 180 °C и 100 МПа в течение 3 ч смещают деталь. Раствор снимает печатные напряжения; HIP закрывает пористость и даёт стенке ползти под давлением. Вместе они смещают заготовку до 0,5 мм, поэтому припуск измеряют по скану после HIP, а не по CAD.
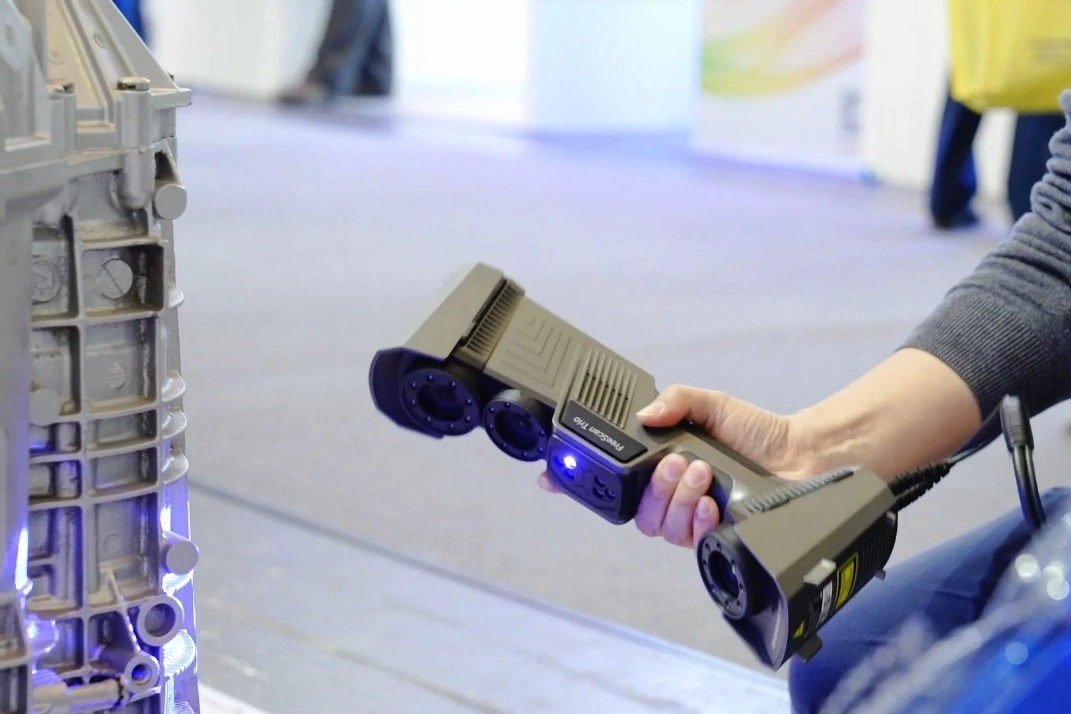
Два цикла — два отдельных измерения. Первый скан охватывает HIP и показывает, сколько дало тепло; второй — финальный полный скан. Если сравнивать их без скана заготовки между ними, фреза получит вину за движение из печи.
Припуск меняется и с ориентацией. Деталь на плите несёт припуск на торцах окон; деталь на боку — на фланце. Ползучесть при HIP идёт по гравитации, поэтому сравнение сканов читают относительно направления построения.
Когда увеличенный припуск — неверный ответ?
Увеличенный припуск — неверный ответ, когда добавленный металл меняет отклик на термообработку. Толстая подушка припуска нагревается и остывает медленнее стенки 1,8 мм, и градиент сам становится источником коробления.
Он неверен и тогда, когда деталь мала настолько, что лишняя масса меняет построение. Вкладышу с припуском 4,0 мм нужно более долгое построение, больше порошка и более тяжёлый рез, а лишние 2 мм не дают лучшей поверхности.
Практический потолок — около 3,0 мм на поверхностях. Выше припуск приходится снимать во второй черновой установке, и деталь обрабатывается дважды без выигрыша. Когда чертёж позволяет, 2,0 мм на поверхностях и 1,0 мм в отверстиях достаточно для вкладыша такого размера.
Пришлите чертёж с припуском и последовательностью термообработки. Мы сверим припуск со сканом, назовём рез базы и рассчитаем обработку с ЧПУ и печать из суперсплава вместе. Один обзор покрывает припуск, термообработку и контроль.