Резьба M4 в тонкой стенке: как её нарезать?
Резьба M4 в тонкой печатной стенке нарезается, а не печатается: сверлится отверстие 3,3 мм, нарезается при 250 об/мин на глубину 1,5×D, затем проверяется калибрами «проход/непроход». Стенка из GH3536, резьба мелкая, и именно на нарезании чаще всего бракуют печатный вкладыш. Печатная резьба в такой стенке пришла бы заниженной и частично заполненной.
Почему нарезать, а не печатать резьбу?
Печатная резьба M4 не держит допуск, потому что ванна расплава не разрешает шаг 0,7 мм на диаметре 4 мм. Гребни приходят округлыми, впадина частично не сплавлена, а угол профиля гуляет по винтовой линии. Нарезание снимает эту неопределённость, прорезая резьбу в массивном металле.
Нарезание даёт и чистый вход. Печатная резьба начинается на шероховатой, иногда нависающей поверхности, и первый оборот решает, войдёт ли винт ровно. Нарезанное отверстие имеет фаску и контролируемый диаметр, поэтому винт начинается там, где указано на чертеже.
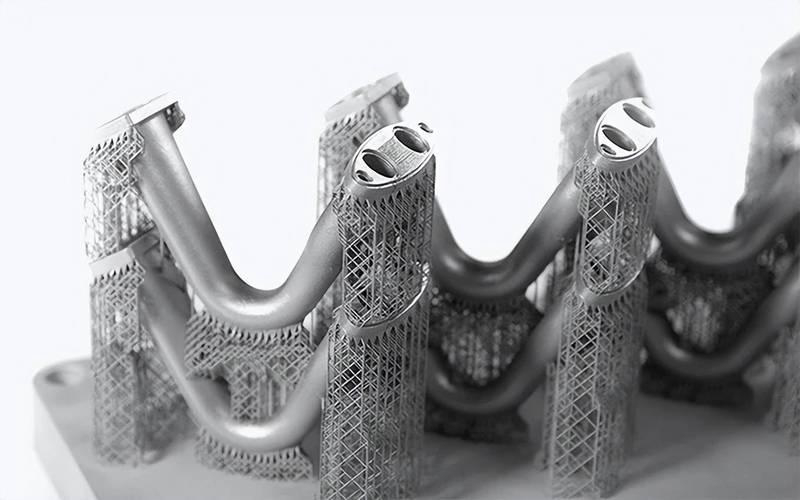
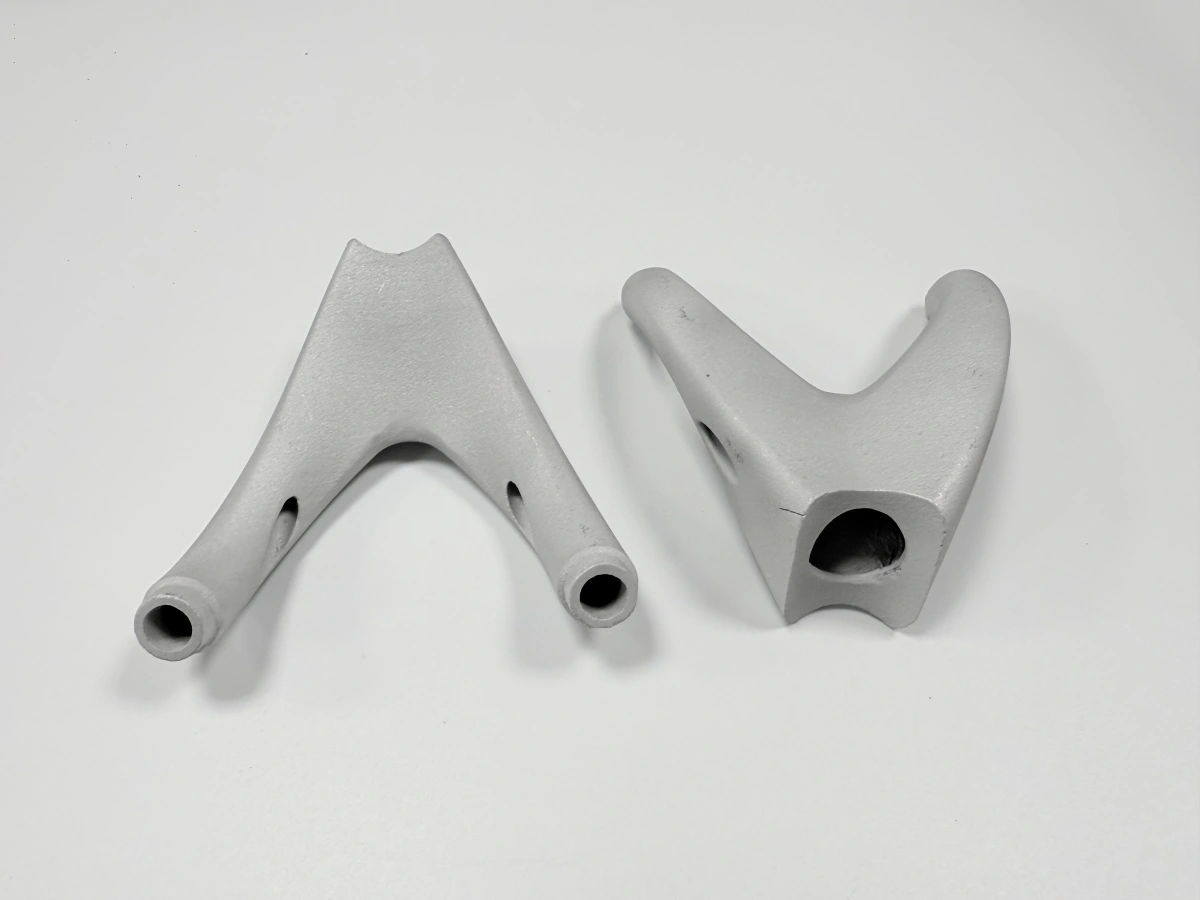
Печать резьбы экономит одну операцию, и на крупной партии это важно. На одном вкладыше с 12 отверстиями M4 оснастка для нарезания уже стоит под отверстия Ø12 и фланец, поэтому экономия мала против риска брака. Маршрут печати из суперсплава задаёт стенку и местный бобышек, а нарезание следует за ним.
Какое отверстие и какая скорость исключают вырыв?
Отверстие 3,3 мм располагается в местной бобышке вокруг каждого отверстия, где стенка утолщается, чтобы нести резьбу. Сверление и нарезание выполняются в той же установке, что и фланец, поэтому положение отверстия берётся от базы, а не от печатной корки.
Погрешность положения 0,05 мм на отверстии становится 0,05 мм на винте. Отверстие намечается коротким сверлом, прежде чем раскрываться в размер, потому что длинное сверло уводит на изогнутой стенке.
Скорость 250 об/мин при подаче 175 мм/мин, то есть 0,7 мм на оборот, что соответствует шагу M4. Более быстрый метчик рвёт профиль в никелевом сплаве; более медленный наклёпывает поверхность до начала резания. Смазка подаётся потоком, а не туманом, потому что стружке нужно выйти из отверстия глубиной в несколько миллиметров. Стружка удаляется каждые несколько оборотов, и отверстие продувается перед входом метчика.
Метчик — машинный, со спиральной канавкой, и меняется по счётчику, а не по поломке. Изношенный метчик режет с плюсом и уводит резьбу от оси, и калибр «проход» входит слишком глубоко. Каждая деталь проверяется калибрами «проход/непроход»: проход входит, непроход — нет.
Когда резьбу следует заменить вставкой?
Вставка нужна, когда стенка не может нести резьбу, то есть при местной толщине менее примерно 3 мм вокруг отверстия. Она нужна и тогда, когда деталь собирают и разбирают больше нескольких раз, или когда резьба служит точкой съёма.
Нарезанная M4 в тонкой стенке имеет около 1,5×D, чего достаточно для статичной крышки, но не для повторного момента. Хеликойл или стопорная вставка распределяет нагрузку на больший диаметр и заменяется без брака вкладыша.
Вставка меняет и последовательность сверления. Отверстие сверлится и нарезается под вставку, а не под винт, и вставка ставится после термообработки и очистки. Это добавляет операцию и контроль, и стоит дешевле, чем сорванная резьба на готовой детали.
Пришлите схему отверстий, местную толщину и момент сборки. Мы предложим диаметр отверстия, метчик и вариант вставки и рассчитаем обработку с ЧПУ с проверкой резьбы. Один обзор покрывает сверление, нарезание и калибровку и называет класс резьбы.