
Impresión 3D de GH3536: comportamiento y límites
La impresión 3D de GH3536 sirve para un revestimiento de quemador hasta unos 900 °C en estructura y 1 100 °C en oxidación limpia, a costa de la maquinabilidad. La aleación es una superaleación de níquel-cromo-hierro; la densidad es 8,22 g/cm³ y la dilatación 13,9 µm/m·K. No es un material de recipiente a presión ni un sustituto directo del Inconel 718 donde importa la resistencia por sección. Las secciones tratan el comportamiento a temperatura, no una recomendación de grado.
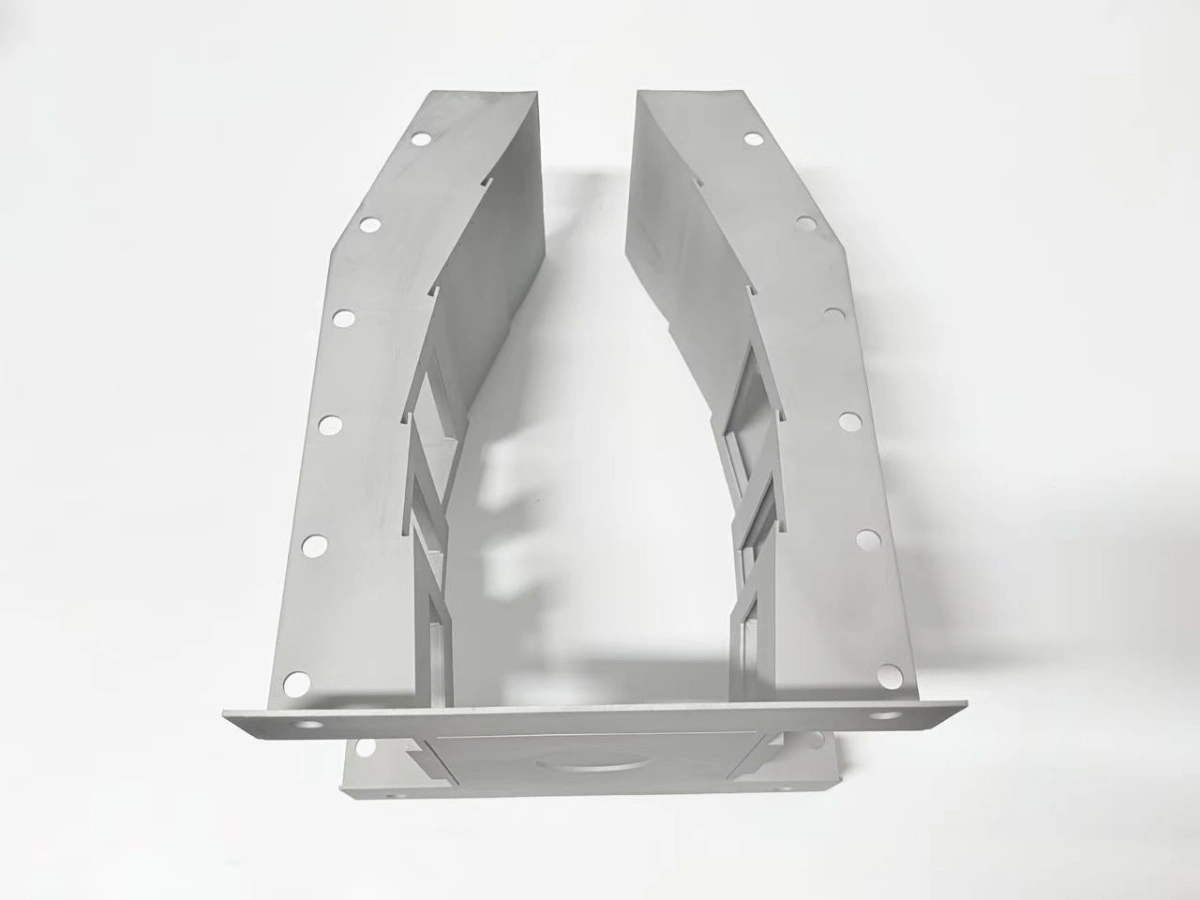
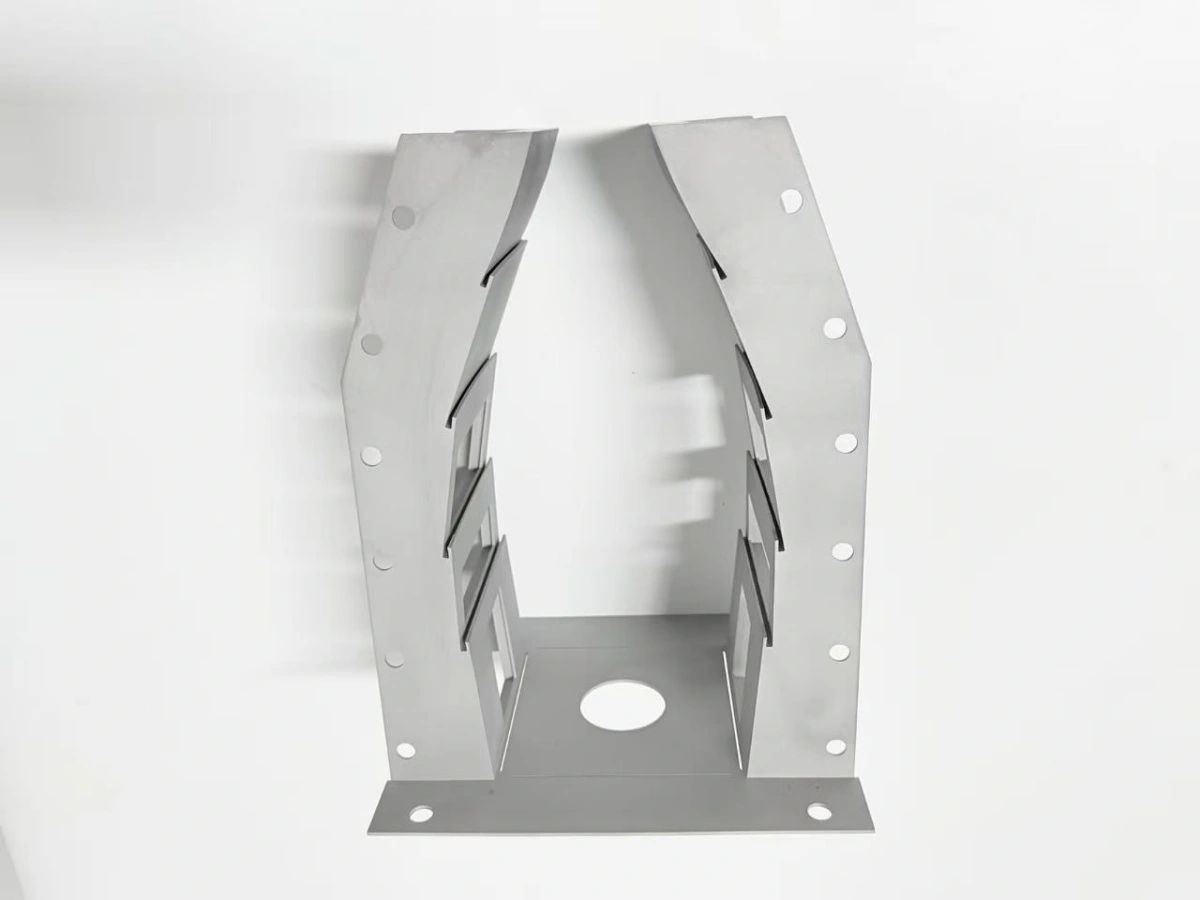
¿Por qué elegir GH3536 para un revestimiento de quemador?
El GH3536 se elige cuando una pieza necesita resistencia moderada en caliente y resistencia a la oxidación, y las aleaciones vecinas cuestan más o se mecanizan peor. La aleación mantiene resistencia útil hasta unos 900 °C en estructura, y su capa de óxido sigue protegiendo hasta unos 1 100 °C en gas de combustión limpio.
Frente al 316L el intercambio es la temperatura. Un revestimiento de 316L es más barato y más fácil de soldar, pero pierde resistencia útil por encima de unos 600 °C y se oxida más rápido en ciclado. Frente al Inconel 718 el intercambio es resistencia por sección y coste de mecanizado: el 718 soporta más carga a 700 °C, pero se corta peor y exige un control de proceso más estricto.
La aleación también tiene una penalización de densidad. A 8,22 g/cm³ un revestimiento impreso pesa más que una pieza de 316L soldada de la misma envolvente, lo que importa en un conjunto móvil y no en una cámara de ensayo estática.
Las propiedades del GH3536 que importan en un plano son la resistencia a fluencia a 900 °C, la estabilidad de la capa de óxido hasta unos 1 100 °C y la dilatación de 13,9 µm/m·K. Una aleación con menor dilatación se mueve menos por ciclo pero suele perder resistencia a temperatura.
Para un revestimiento de quemador la condición decisiva suele ser la pared. Una pared de 1,8 mm en GH3536 soporta el gradiente sin puntos calientes locales. La dilatación de 13,9 µm/m·K mantiene la brida y los marcos de ventana en un rango previsible durante un ciclo.
¿Cómo se comporta el GH3536 en fusión láser en lecho de polvo?
La impresión 3D de GH3536 en fusión láser en lecho de polvo (PBF) se hace con buena tolerancia a grietas y una ventana de parámetros estrecha, por eso se usa en paredes finas y detalles finos. La aleación es menos tolerante que el 316L a las tensiones residuales, y las secciones por encima de unos 20 mm piden un plan de tensiones antes de liberar la placa.
La fabricación corre en capas de 40 µm con oxígeno mantenido en 100 ppm o menos en la cámara. Por encima, las películas de óxido en el polvo aumentan la porosidad y pueden iniciar faltas de fusión en la pared.
La densidad en estado de fabricación alcanza típicamente 99,0–99,5 % con un juego de parámetros cualificado, y el HIP cierra la porosidad restante a 99,5 % o mejor. La cifra importa para un revestimiento porque una pared de 1,8 mm tiene poca sección para absorber un poro.
La impresión 3D de superaleación de níquel cambia también el plan de inspección. Una pared de GH3536 se revisa por falta de fusión en los bordes de ventana, donde la pista láser gira y cae la velocidad de enfriamiento local, no solo con una probeta de densidad.
Un polvo reutilizado cambia además la ventana de impresión, así que el número de lote viaja con el registro de fabricación, y el movimiento del borde de ventana sigue la nota sobre el comportamiento de paredes finas. El polvo en sí es la segunda variable. Un polvo reutilizado sube el oxígeno y el nitrógeno, y la aleación responde con algo más de resistencia y menos ductilidad; el lote de polvo forma parte del expediente del material, no de la compra.
¿Qué cambian el tratamiento de solución y el HIP?
El tratamiento de solución, junto con el prensado isostático en caliente (HIP), llevan la aleación de un estado de fabricación con tensión residual y porosidad alineada a un estado estable y casi denso. La puesta en solución corre 1 h a 1 180 °C; el ciclo HIP dura 3 h a 100 MPa y 1 180 °C. El orden importa más que cada paso por separado. El HIP no cierra la porosidad que la superficie ya selló ni elimina la tensión que el utillaje encerró.
- Tratamiento de solución: 1 h a 1 180 °C para disolver la estructura de fabricación y liberar tensión.
- HIP: 3 h a 100 MPa y 1 180 °C para cerrar la porosidad interna.
- Enfriar en el horno por debajo de 300 °C antes de abrir la puerta, para evitar un nuevo gradiente.
- Volver a medir las caras de referencia antes del mecanizado, porque el ciclo mueve la pieza.
El registro del horno cuenta tanto como el ciclo. Una curva que muestra el mantenimiento a 1 180 °C, la traza de presión a 100 MPa y el enfriamiento por debajo de 300 °C es la prueba de que el comportamiento ocurrió. Un certificado sin curva es solo una afirmación. El ciclo deja también la aleación más blanda y uniforme que en estado de fabricación, y el tratamiento térmico fija también la condición del expediente HIP que conserva el operador.
¿Cómo se mecaniza la aleación después de imprimir?
El GH3536 se mecaniza peor que el 316L y mejor que el Inconel 718, con fuerte tendencia al endurecimiento por deformación en pasadas ligeras. La regla práctica es mantener el corte por debajo de la capa endurecida y tomar la sobreespesor en una o dos pasadas en lugar de muchas pasadas de acabado. La tabla da la ventana de mecanizado para un revestimiento impreso; el objetivo de planitud y la banda de aceptación están separados a propósito.
| Parámetro | Condición | Objetivo | Banda (unidad) |
|---|---|---|---|
| Sobreespesor de brida | Estado de fabricación | 1,5 mm | 1,0–2,0 mm |
| Sobreespesor de taladro | Taladrado tras HIP | 1,0 mm | 0,8–1,2 mm |
| Acabado | Pasada de acabado | Ra 1,6 µm | Ra 1,6–3,2 µm |
| Planitud | Cara de brida | 0,05 mm | 0,05–0,10 mm |
| Rosca | M4 en GH3536 | 1,5×D | 1,5–2,0×D |
El sobreespesor de mecanizado también es un punto de planificación. El GH3536 retira cerca de la mitad de volumen por hora que el 316L en la misma célula de cinco ejes, y la brida y las caras de ventana son las funciones más lentas porque piden un solo amarre.
El desgaste de herramienta es el otro coste. La aleación endurece y abrasiona filos de carburo, así que una plaqueta de acabado que aguanta una serie de 316L puede necesitar cambio a mitad de serie en GH3536. Las reglas de diseño de piezas de pared fina ya suponen que la cara mecanizada, no la impresa, es el referencial.
¿Cuándo deja el GH3536 de ser la elección correcta?
El GH3536 deja de ser la elección correcta por encima de unos 1 100 °C en gas oxidante, en atmósferas con azufre o cloruros, y donde la sección pide más resistencia de la que la aleación soporta a temperatura. Esas condiciones llevan a un grado de níquel más resistente o a un recubrimiento, no a una pared más gruesa de GH3536.
La comparación que decide la mayoría de los proyectos es con el Inconel 718. A 700 °C, el 718 soporta cerca del doble del límite elástico del GH3536, así que un soporte portante que pasa en 718 no pasa en GH3536 con la misma sección. El intercambio inverso aparece en coste y maquinabilidad, donde gana el GH3536.
La alternativa Hastelloy X es la misma familia con otro nombre comercial, así que la comparación es comercial y no metalúrgica. Quien especifica Hastelloy X y recibe GH3536 debe esperar el mismo comportamiento dentro del rango de composición normalizado; el certificado de colada decide la recepción, no el nombre. Frente al 316L la frontera es más simple: el 316L basta hasta unos 600 °C y cuesta menos, así que un revestimiento de baja temperatura que nunca ve 700 °C no necesita GH3536.
Frente a una ruta de fundición, la impresión gana con dos condiciones. Gana cuando la pared baja de 2,0 mm y un molde no la llena limpiamente, y cuando la primera pieza se necesita en semanas en lugar de meses. La fundición gana cuando la serie supera unos cientos de piezas y cuando la sección es lo bastante gruesa para que una pieza near-net pida menos mecanizado que una preforma impresa.
También hay una condición de geometría. Una sección muy gruesa, por encima de unos 40 mm, aprovecha menos la aleación porque el gradiente térmico y el ciclo HIP dominan el resultado, y una ruta de fundición o forja puede ser la mejor comparación.
¿Cuándo no se sostiene este juicio de material?
Este juicio no se sostiene cuando la solicitación incluye choque térmico en arranque frío, cuando el lote de polvo es desconocido o cuando la pieza es un límite de presión. Cada uno de esos casos quita el supuesto de que el comportamiento de la aleación, y no el expediente del proceso, decide el resultado.
Tampoco se sostiene para una ruta de reparación. Una reparación soldada en GH3536 necesita su propio tratamiento térmico y su propia inspección, y el comportamiento descrito vale para la fabricación original, no para la zona reparada.
El límite de oxidación es una estimación de servicio, no un compromiso. Los 1 100 °C son estabilidad de capa en gas limpio, y una cámara real con azufre o partículas puede degradar la capa muy por debajo de ese valor.
La impresión 3D de GH3536 también depende de la máquina. Un juego de parámetros cualificado en un sistema láser no se traslada igual a un segundo sistema, así que el juicio de material está ligado al registro de fabricación.
Por último, las cifras vienen de ASTM B435 y ASM Handbook Vol. 4, más el juego de parámetros cualificado; otro proveedor de polvo u otra máquina cambia la ventana de impresión, y el juicio debe rehacerse sobre la nueva fabricación en lugar de copiarse.
Envíe la solicitación, la sección y la ruta de unión. Neway las compara con este comportamiento de material, marca dónde soporta el GH3536 y dónde hace falta un grado superior, y devuelve una ruta con el tratamiento térmico y la ventana de mecanizado para esa sección.
FAQs
- ¿Puede aguantar un revestimiento de quemador de superaleación de alta temperatura?
- ¿Qué espesor de pared aguanta un revestimiento de quemador de pared fina?
- ¿Cómo se controla la deformación de un revestimiento de quemador?
- ¿Cómo se mecanizan las ventanas de un revestimiento de quemador tras la impresión?
- ¿Qué determina el plazo de fabricación de un revestimiento de quemador?
