
Revestimiento de quemador 3D: de polvo a pieza inspeccionada
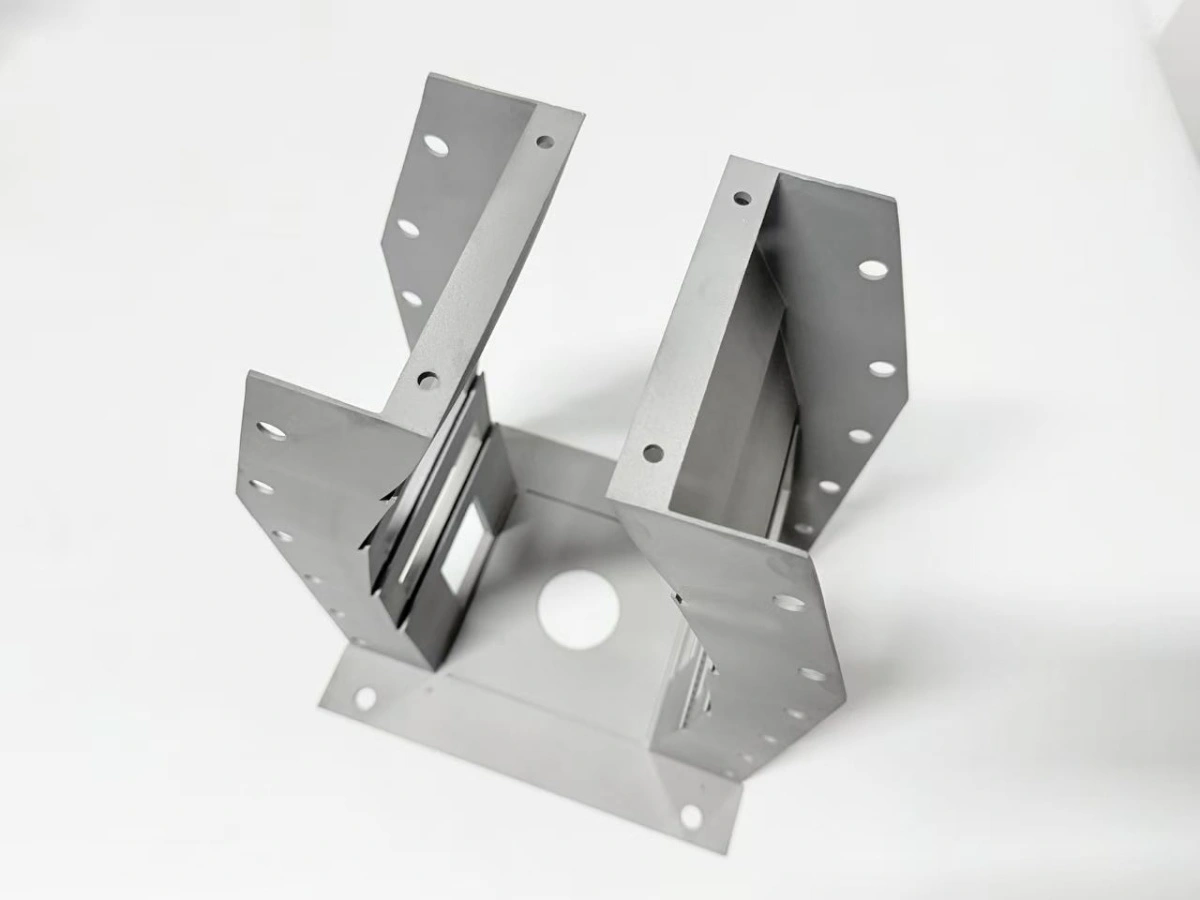
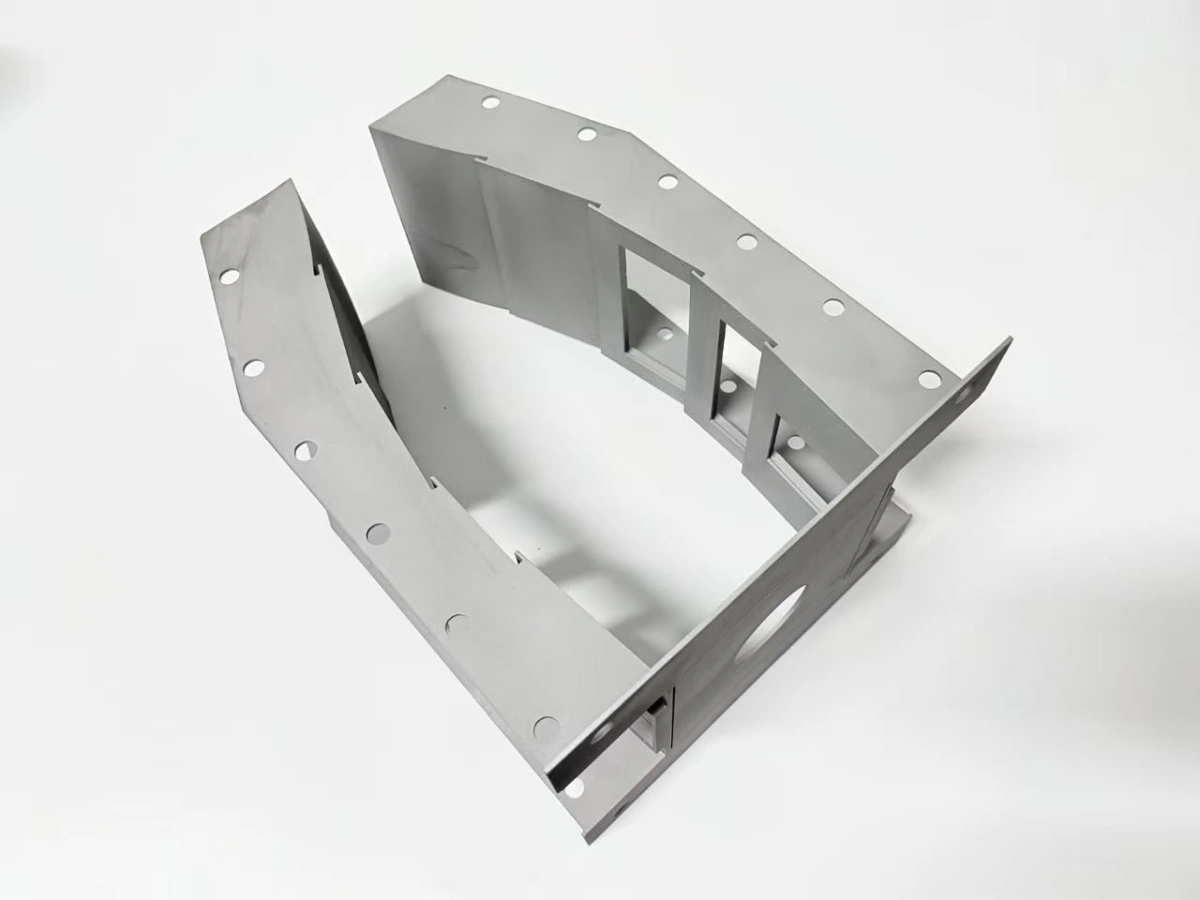
Un revestimiento de quemador 3D recorre 5 etapas antes de la liberación: impresión, tratamiento de solución, prensado isostático en caliente, mecanizado de las interfaces y dos escaneos. En el revestimiento de GH3536 de este caso la pared mide 1,8 mm, las capas 40 µm, y la liberación exige 0,05 mm de planitud en la brida frente a una banda de aceptación de 0,10 mm. El orden es fijo: una etapa saltada desplaza el riesgo a la siguiente, donde cuesta más corregirlo.
- Imprimir el revestimiento en GH3536 con capas de 40 µm.
- Aliviar tensiones a 1.180 °C durante 1 h.
- Prensar isostáticamente a 100 MPa durante 3 h.
- Mecanizar la interfaz en un solo amarre.
- Escanear, medir y liberar contra el plano.
¿Por qué imprimir un revestimiento de quemador en lugar de soldar chapa?
La impresión elimina las soldaduras que un revestimiento fabricado deja sobre su pared más caliente. Un revestimiento soldado necesita chapas conformadas, un utillaje, una secuencia de soldadura, un alivio de tensiones y un enderezado, y cada cordón deja una zona afectada térmicamente donde empieza la oxidación. Las piezas de sección caliente impresas de una sola vez llegan sin cordón en la cara de gas.
La ventaja es térmica, no mecánica. Un revestimiento impreso sale de la máquina con bridas y marcos de ventana integrados, así que evita la preparación de soldadura y la conformación de chapa, pero necesita dos ciclos de horno y dos escaneos. Esas etapas sustituyen a la secuencia de soldadura y enderezado, y por eso la vía se planifica como una cadena y no como una cola de trabajos sueltos.
Por eso un proyecto de revestimiento de quemador 3D empieza con una revisión de fabricación y no con un pedido: la cadena térmica decide el coste y el riesgo, no las horas de máquina.
El volumen decide. Un revestimiento suelto o un prototipo de cinco piezas sale más barato impreso, porque no hay utillaje, mientras que un revestimiento fundido necesita un modelo y una colada y arranca en 4–6 semanas. Por encima de unos cientos de piezas al año el utillaje se amortiza y la fundición o la chapa soldada pueden volver a ganar.
¿Qué hay que comprobar antes de fabricar?
El plano se compara con cuatro límites de fabricación antes de la primera carga de polvo. Un revestimiento que falla uno se rediseña o se divide antes de reservar un hueco de máquina.
- Espesor de pared: 1,8 mm en este revestimiento, suelo de 1,5 mm.
- Voladizo: 45° respecto a la vertical.
- Evacuación de polvo: abertura mínima de 3 mm.
- Volumen: dentro de la placa de 400 × 250 mm.
El espesor de pared es el primer límite. Este revestimiento va con 1,8 mm, y 1,5 mm es el suelo práctico para una sección abierta que debe quedar plana tras el prensado isostático en caliente (HIP); por debajo, los marcos piden un engrosamiento local. Las reglas de diseño para piezas de pared fina dan las medidas de marco y nervio que sostienen ese suelo.
El polvo es la segunda entrada. El lote de GH3536 LPBF se comprueba según la química ASTM B435 antes de fabricar. La máquina aplica un solo juego de parámetros para todo el trabajo: capas de 40 µm, láser de 285 W y velocidad de barrido de 960 mm/s.
| Control de fabricación | Límite para este revestimiento | Consecuencia si falla |
|---|---|---|
| Espesor de pared | 1,8 mm (suelo 1,5 mm) | La sección se mueve tras el HIP |
| Ángulo de voladizo | ≤45° respecto a la vertical | Rebaba en el marco de ventana |
| Evacuación de polvo | ≥3 mm en cada esquina | Polvo atrapado, pieza pesada |
| Volumen de fabricación | Dentro de 400 × 250 mm | Fabricación dividida, cordón extra |
| Química del polvo | ASTM B435 para GH3536 | Colada fuera de química |
La tabla es una etapa de liberación, no una lista de deseos: el hueco se reserva solo cuando pasan las cinco filas.
La comprobación se repite con cada cambio de plano. Una nueva disposición de ventanas mueve el plan de soportes, una nueva aleación mueve el ciclo de HIP y un nuevo espesor de pared mueve el sobreespesor de mecanizado. Por eso la revisión de fabricación se emite otra vez sobre la nueva revisión antes de reservar una segunda fabricación.
¿Cómo se orienta, soporta y trata el revestimiento?
El revestimiento se apoya en su brida base para que los marcos de ventana crezcan sin soporte, y el tratamiento de solución va antes del HIP, una vez extraído el polvo. En esa orientación las paredes de 1,8 mm suben verticales y las ventanas se abren en la dirección de fabricación.
El contacto de los soportes queda del lado del sobreespesor. Los puntos tocan las caras que llevan 1,0 mm de sobreespesor de mecanizado, de modo que las marcas desaparecen con el primer pase y nunca llegan a una cara de estanqueidad. Las ventanas se alinean con el recorrido del recubridor, lo que evita que la cuchilla enganche un borde sin soporte y arrastre polvo por el marco.
La extracción de polvo es una etapa de proceso, no un simple sacudido. El revestimiento se vibra, se pesa contra la masa CAD y se inspecciona con boroscopio por las ventanas. Un revestimiento de quemador 3D que pesa un 2% de más vuelve a un segundo ciclo, porque el polvo atrapado migra durante el HIP y deforma la pared. Las fabricaciones por fusión en lecho de polvo de este tamaño se revisan por marcas del recubridor antes del mecanizado.
Después va el tratamiento de solución, mantenido a 1.180 °C durante 1 h y enfriado en el horno. Se hace antes del HIP para aliviar las tensiones de fabricación mientras la sección sigue abierta; la rampa se mantiene a 5 °C/min y la puerta se abre por debajo de 300 °C. El escaneo previo al HIP se toma en las 24 h siguientes a este ciclo, porque sirve de base para todas las comparaciones posteriores.
¿Qué caras y agujeros hay que mecanizar en un revestimiento de quemador 3D?
La interfaz se mecaniza en un solo amarre, dejando 1,0 mm en las caras de brida y 0,4 mm en los agujeros antes del pase final. Los marcos de ventana y la cara de brida vienen del mismo amarre, así que la planitud objetivo de 0,05 mm y la posición de taladro de ±0,05 mm comparten un mismo sistema.
El sobreespesor se fija por superficie: 1,0 mm en la brida, 0,8 mm en los asientos de ventana y 0,4 mm en los agujeros, el mínimo para un taladro limpio con herramienta rígida. El amarre se mantiene en 0,5 MPa o menos, porque una pared de 1,8 mm cede por encima y el corte solo mide bien mientras la pieza está sujeta.
Los fileteados cierran la secuencia. Los agujeros M4 se taladran, achaflanan y roscan a 1,5×D, y cada rosca se comprueba con calibre pasa/no pasa antes de que la pieza salga de la máquina. El mecanizado CNC de la interfaz convierte la forma impresa en un revestimiento que se atornilla a un banco.
Una rosca fallida solo se repara donde el plano permite un inserto; si no, el revestimiento se rechaza, porque un agujero retaladrado en una pared de 1,8 mm no tiene margen. El registro del calibre queda en la hoja de ruta, para que una rosca aprobada se rastree hasta el operador y la herramienta.
| Elemento | Sobreespesor | Criterio | Método |
|---|---|---|---|
| Cara de brida | 1,0 mm | Planitud 0,05 mm objetivo, 0,10 mm aceptada | Fresado frontal, un amarre |
| Asiento de ventana | 0,8 mm | Paralelo a la interfaz | Mismo amarre que la brida |
| Taladros de tornillo | 0,4 mm | Posición ±0,05 mm | Taladrar y escariar |
| Roscas M4 | — | Profundidad 1,5×D, pasa/no pasa | Roscar, calibre |
Las dos tablas hacen auditable la vía: el sobreespesor y el criterio se comparan sin abrir el plano.
¿Cómo se inspecciona la pieza acabada?
La inspección demuestra el plano, no la vida útil. El paquete de liberación de este revestimiento es un escaneo final, un informe de máquina de medir sobre los elementos mecanizados, un registro de planitud y un certificado de material.
El escaneo cierra el bucle. La base previa al HIP y el escaneo final se alinean sobre la brida mecanizada, así que el mapa de diferencias separa el movimiento del HIP del de mecanizado. Una ventana fuera de ±0,9 mm va a retrabajo, y tras el retrabajo se hacen un segundo escaneo y un segundo informe. En un revestimiento de quemador 3D el informe lleva además el número de probeta, para que el registro dimensional y el de material se unan en la liberación.
La planitud se mide sobre mármol con reloj comparador en nueve puntos, y la máquina de medir recorre los mismos nueve puntos para el registro. Los dos métodos se comparan antes de firmar, y una diferencia superior a 0,01 mm obliga a remedir en vez de decidir a ojo.
La densidad se comprueba en una probeta testigo procesada en el mismo contenedor de HIP, por metalografía y tamaño de grano según ASTM E112. La terminología sigue ISO/ASTM 52900 para que el informe se lea igual por un diseñador y por un ingeniero de calidad.
Ninguno de estos documentos afirma un resultado de banco, una aceptación del cliente ni una certificación. La etapa de liberación es el plano más la probeta; la vida útil exige un programa de cualificación que una sola fabricación no puede dar.
¿Cuándo no es la mejor vía la impresión?
La impresión pierde sentido cuando la serie es grande, la sección es cerrada o la pieza exige una cualificación que una fabricación única no puede soportar. La vía está pensada para revestimientos abiertos y de pared fina, en pieza única o serie corta.
El primer límite es el volumen. Por encima de unos cientos de piezas al año, el utillaje de fundición o de chapa se amortiza y el coste por pieza baja del de una fabricación impresa. El segundo es la geometría: una sección cerrada no puede evacuar polvo, así que se rediseña con aberturas o se lleva a otro proceso, normalmente fundición o chapa soldada.
El tercero es la certificación. Una pieza de vuelo o de presión necesita probetas, trazabilidad de lote y una base de cálculo; un informe de fabricación único no es ese programa. La vía cubre un prototipo o una pieza de acompañamiento de serie, no un artículo certificado.
El cuarto caso es el de recipiente a presión. Una pared densa tras el HIP no basta, porque el diseño exige una prueba de presión y un margen de estallido que un informe general de taller no cubre. Ese trabajo pertenece a una vía de recipiente cualificada, no a un presupuesto de impresión.
Dentro del marco, las reglas anteriores hacen repetible la vía: pared de 1,8 mm, capas de 40 µm, tratamiento de solución a 1.180 °C/1 h, HIP a 100 MPa. La planitud objetivo es de 0,05 mm y la posición de ventana de ±0,9 mm. Fuera, la respuesta honesta es otro proceso.
Envíe el plano con la disposición de ventanas, la cota de brida y la aleación, por ejemplo GH3536. Neway devuelve una revisión de fabricación que marca los cuatro límites, un plan de sobreespesor y referencias para las caras mecanizadas, y un calendario sobre la revisión congelada. El camino comercial empieza en la guía de compra de impresión Inconel y sigue en la página de impresión 3D de superaleaciones cuando la revisión queda fijada.
FAQs
- ¿Puede aguantar un revestimiento de quemador de superaleación de alta temperatura?
- ¿Qué espesor de pared aguanta un revestimiento de quemador de pared fina?
- ¿Cómo se controla la deformación de un revestimiento de quemador?
- ¿Cómo se mecanizan las ventanas de un revestimiento de quemador tras la impresión?
- ¿Qué determina el plazo de fabricación de un revestimiento de quemador?
